
Un ingénieur d'approvisionnement comparant un devis de presse hydraulique de 200 tonnes avec un devis de presse mécanique de 200 tonnes trouve souvent deux machines différentes, deux structures de coûts différentes et deux promesses de production différentes, même lorsque le tonnage est identique. Cela se produit parce que « presse mécanique » désigne généralement une presse mécanique entraînée par un volant d'inertie, un embrayage, un vilebrequin, un engrenage excentrique ou une tringlerie à bascule, tandis qu'une presse hydraulique utilise de l'huile sous pression dans un cylindre pour générer de la force. La différence pratique ne réside pas seulement dans la source d’alimentation. Cela change la façon dont la force s'accumule tout au long de la course, la vitesse à laquelle le coulisseau se déplace, la facilité avec laquelle la force peut être ajustée, ce qui se passe en cas de surcharge et le type d'outillage et de maintenance que l'atelier doit prévoir.
La réponse courte : choisissez une presse mécanique lorsque l'emboutissage et le formage répétitifs et à grand volume nécessitent vitesse, répétabilité et faible coût par pièce. Choisissez une presse hydraulique lorsque le processus nécessite une force de course complète, une pression réglable, un long séjour, un emboutissage profond ou une flexibilité à faible volume. Si le travail nécessite à la fois un mouvement programmable et une vitesse mécanique, une presse assistée est la solution intermédiaire. La suite de cette comparaison explique d’où viennent ces différences et comment elles affectent les décisions d’achat réelles.
Sur une presse mécanique, le moteur fait tourner un volant d'inertie qui stocke l'énergie cinétique. Un embrayage connecte cette énergie à un vilebrequin, un arbre excentrique ou un mécanisme à bascule, et le coulisseau monte et descend selon un cycle mécanique fixe. La force disponible au niveau du coulissement n'est pas constante. Il augmente à mesure que l'angle du vilebrequin s'approche du point mort bas, là où l'avantage mécanique est le plus grand. C'est pourquoi une presse mécanique d'une capacité nominale de 200 tonnes peut produire bien moins de 200 tonnes à mi-course mais atteindre sa pleine capacité vers le bas de la course.
Ce comportement est idéal pour le découpage, le perçage, le détourage, le formage superficiel et de nombreuses opérations d'emboutissage, car le travail s'effectue près du point mort bas, là où la presse est la plus résistante. Le cycle fixe le rend également rapide et hautement reproductible. Une fois le bélier réglé et le dé correct, chaque coup suit presque le même mouvement. Le compromis est une flexibilité limitée : changer la courbe de force signifie généralement changer la machine, l'entraînement ou l'outillage.
Une presse hydraulique génère une force grâce à la pression hydraulique agissant sur un piston ou un vérin. Le système de pompe, de vanne et de cylindre peut maintenir la pression pendant une grande partie de la course, de sorte que la force est plus proche de constante. Le réglage de la pression peut souvent être ajusté par une soupape de décharge ou une commande proportionnelle, et le coulisseau peut rester sous charge pendant une durée définie. Cela rend les presses hydrauliques utiles pour l'emboutissage profond, le moulage par compression, le frappe, le redressage et les processus dans lesquels le matériau doit être maintenu sous pression plutôt que frappé en un seul point.
Le contrôle des accidents vasculaires cérébraux est l’une des différences les plus évidentes. Une presse mécanique a une longueur de course fixée par le rayon de manivelle ou la géométrie excentrique. La position du point mort bas peut être ajustée sur certaines conceptions, mais le profil de mouvement de base est défini par le variateur. Une presse hydraulique peut être construite avec une course beaucoup plus longue et réglable, et la vitesse et la pression du vérin peuvent être modifiées pour différents programmes de pièces. Cette flexibilité est précieuse lorsqu'un atelier exécute plusieurs travaux sur une seule machine ou lorsqu'une pièce profonde nécessite un formage lent et un maintien de la pression.
Les servopresses ne sont pas des machines hydrauliques, mais elles brouillent les anciennes catégories. Étant donné que le servomoteur peut inverser, mettre en pause ou ralentir le vérin dans des positions choisies, une servopresse peut créer une courbe de mouvement pour l'étirage ou le formage sans les pertes d'énergie d'un système hydraulique. Pour un atelier qui a besoin d'un contrôle de processus de type hydraulique à la vitesse d'une presse mécanique, une presse servo double point à châssis fermé est souvent le choix le plus productif.
La vitesse est le domaine où les presses mécaniques gagnent généralement. Une presse mécanique peut fonctionner à des courses par minute élevées, avec des parties d'approche, de travail et de retour rapides du cycle. Les presses hydrauliques sont généralement plus lentes car l'huile doit être pompée et acheminée à travers le système, et le vérin peut nécessiter une accélération et une décélération contrôlées. Pour une ligne d'emboutissage à grand volume fabriquant des millions de petites pièces, cette différence de vitesse affecte directement le coût de la main-d'œuvre, le nombre de machines et l'espace au sol.
Presse hydrauliquees can still be productive in low-volume or high-mix work because setup and force adjustment may be faster. They also handle long dwell times that would be difficult or impossible on a standard mechanical press. The table below summarizes the practical trade-offs buyers should compare before requesting a final quotation.
| Variable | Presse hydraulique | Presse électrique |
|---|---|---|
| Source de force | Fluide hydraulique sous pression | Volant mécanique, embrayage, manivelle, engrenage excentrique ou bascule |
| Force sur course | Presque constante ; réglable | Varie selon l'angle de manivelle ; pic près du point mort bas |
| Contrôle des courses | Réglable, souvent programmable | Fixé par manivelle ou excentrique ; le servo permet une courbe programmable |
| Vitesse | Plus lent, surtout l'approche et le retour | Coups par minute rapides, répétables et élevés |
| Protection contre les surcharges | Soupape de décharge et limite de pression | Surcharge hydraulique, goupille de cisaillement ou patinage de l'embrayage |
| Ajustement typique | Emboutissage profond, faible volume, force de course complète, essais | Découpage, estampage, formage, production en grand volume |
Le comportement en cas de surcharge est important lorsqu'un dé est mal aligné ou qu'un flan est empilé deux fois. Une presse hydraulique peut limiter la force via une soupape de décharge, de sorte que le système cale ou contourne avant que le cadre et l'outillage ne voient un pic destructeur. Une presse mécanique nécessite une stratégie de protection différente, telle qu'un vérin de surcharge hydraulique, une goupille de cisaillement ou un patin d'embrayage. Ces systèmes fonctionnent, mais ils peuvent nécessiter une inspection et une réinitialisation après un événement.
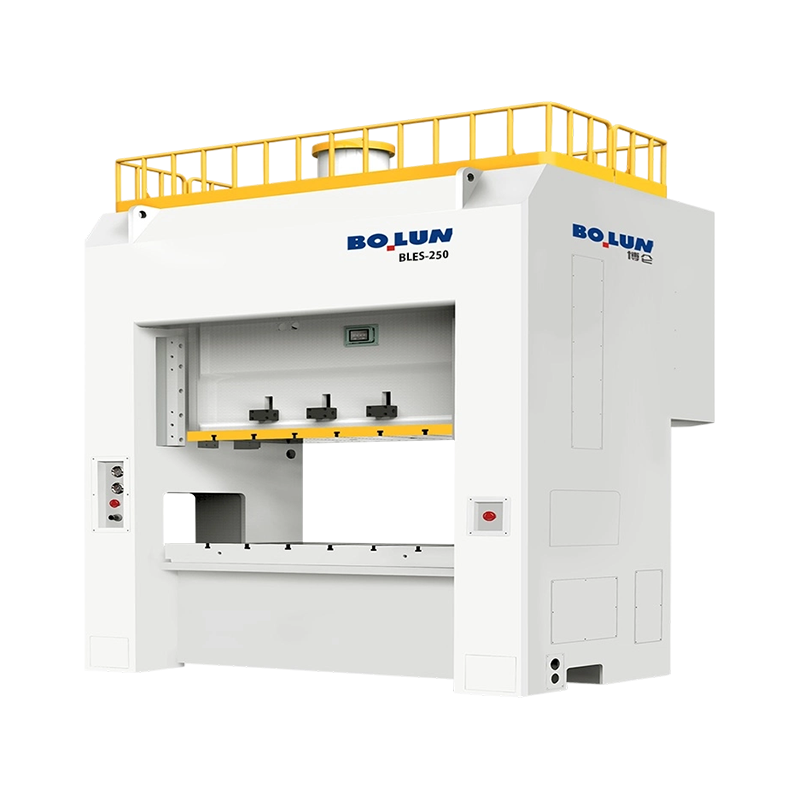 Presse servo double point à cadre fermé BLES-250 pour l'emboutissage profond Presse servo double point à châssis fermé d'une capacité de 2 500 kN, d'une énergie de 25 200 J et d'une répartition stable de la charge pour les travaux d'emboutissage et d'emboutissage profond de grande précision. Voir le produit →
L'outillage et la précision diffèrent également. Les presses mécaniques sont connues pour leur excellente répétabilité du point mort bas, qui permet d'obtenir une épaisseur de pièce constante lors du découpage et du matriçage. Les presses hydrauliques peuvent être très précises avec un contrôle en boucle fermée, mais la température de l'huile, la réponse des vannes et la stabilité de la pression doivent être gérées. Pour l'emboutissage profond, la presse hydraulique présente souvent un avantage car elle peut maintenir la pression pendant que le matériau s'écoule. Pour l’emboutissage à grande vitesse, la presse mécanique présente généralement l’avantage car le cycle est rapide et la courbe de force est prévisible.
La plupart des erreurs d'achat se produisent lorsqu'un magasin compare uniquement le tonnage. Une presse hydraulique de 300 tonnes et une presse mécanique de 300 tonnes ne sont pas interchangeables simplement parce que les chiffres correspondent. La correspondance correcte dépend de l'énergie du processus, de la position de course où le travail est effectué, du temps d'arrêt requis et du taux de production. En général, la carte des applications ressemble à ceci :
Le prix initial ne représente qu'un seul chiffre sur le devis. Une presse mécanique a généralement une transmission plus simple et un coût par course inférieur à volume élevé, mais elle nécessite une base robuste, un entretien soigneux de l'embrayage et des freins et une protection appropriée des matrices. Une presse hydraulique peut coûter plus cher à faire fonctionner car la pompe et le système de refroidissement consomment de l'énergie même entre les courses, et la propreté de l'huile, la filtration et l'état des joints deviennent des préoccupations courantes. La presse mécanique gagne souvent en énergie par pièce en production continue ; la presse hydraulique gagne souvent en flexibilité par pièce dans les travaux à forte mixité.
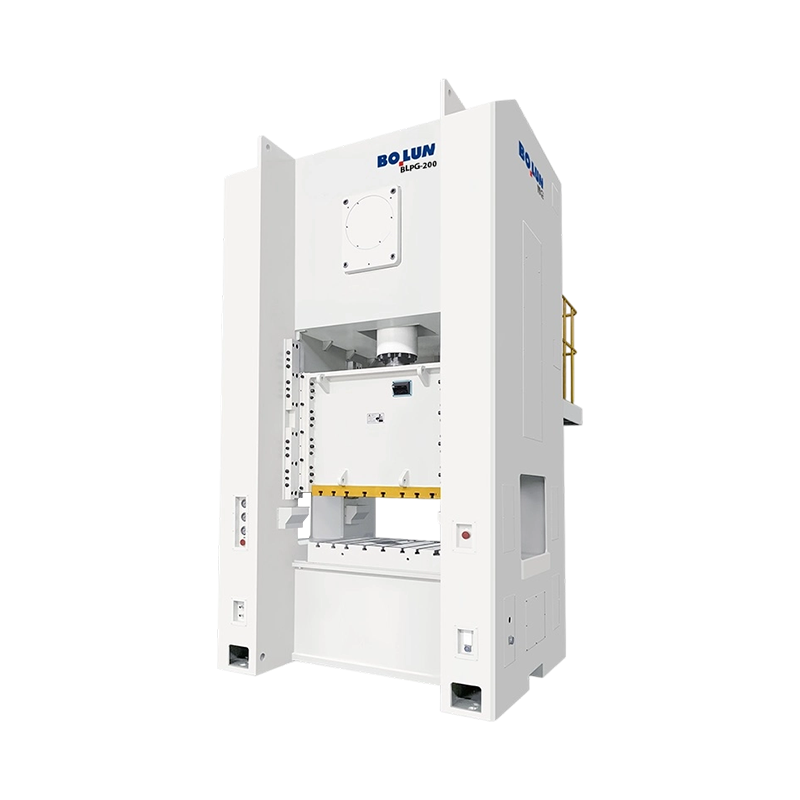
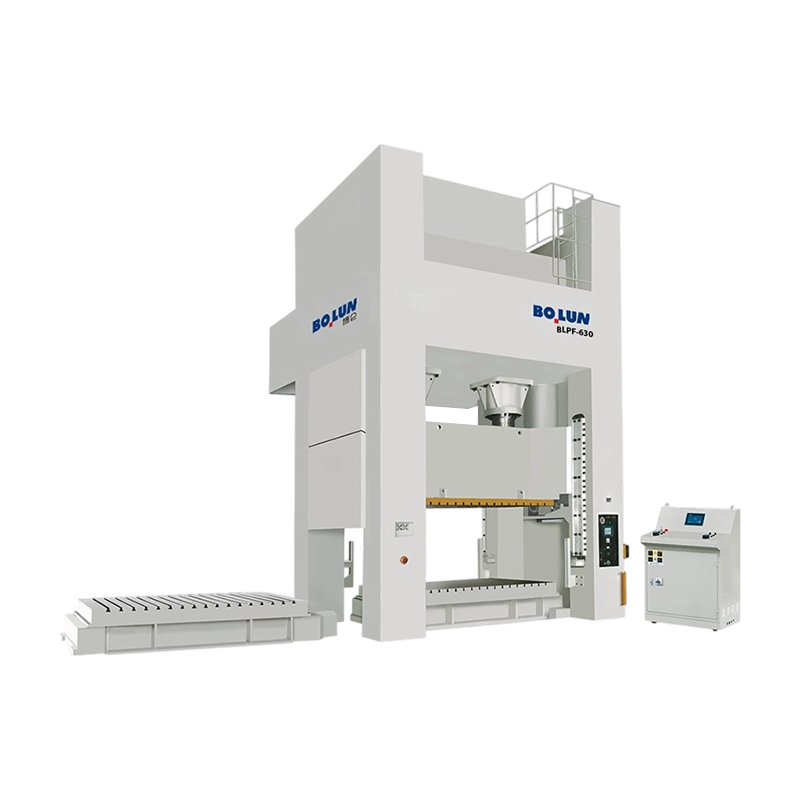
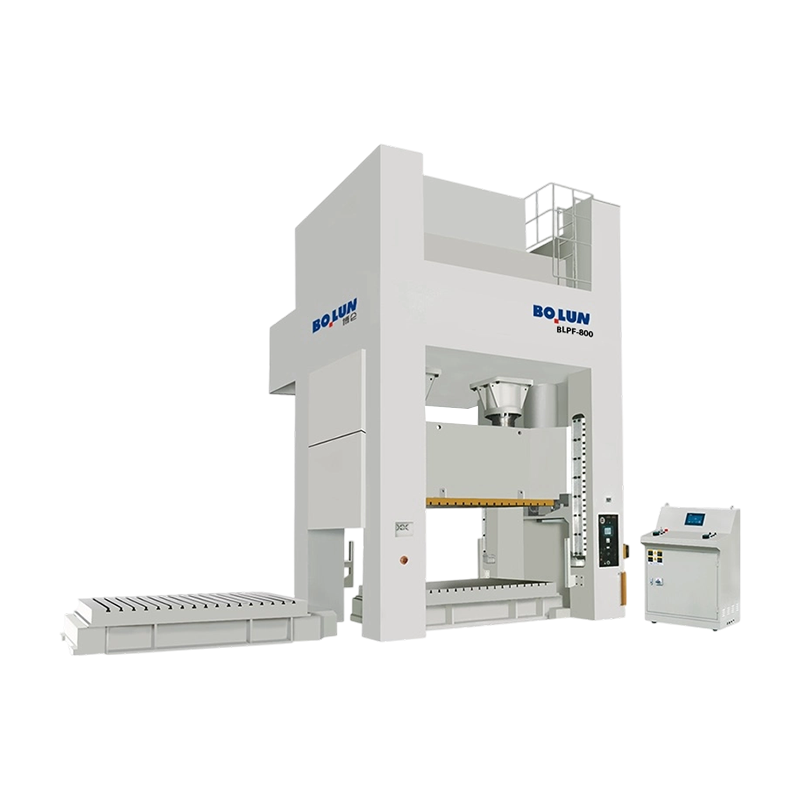
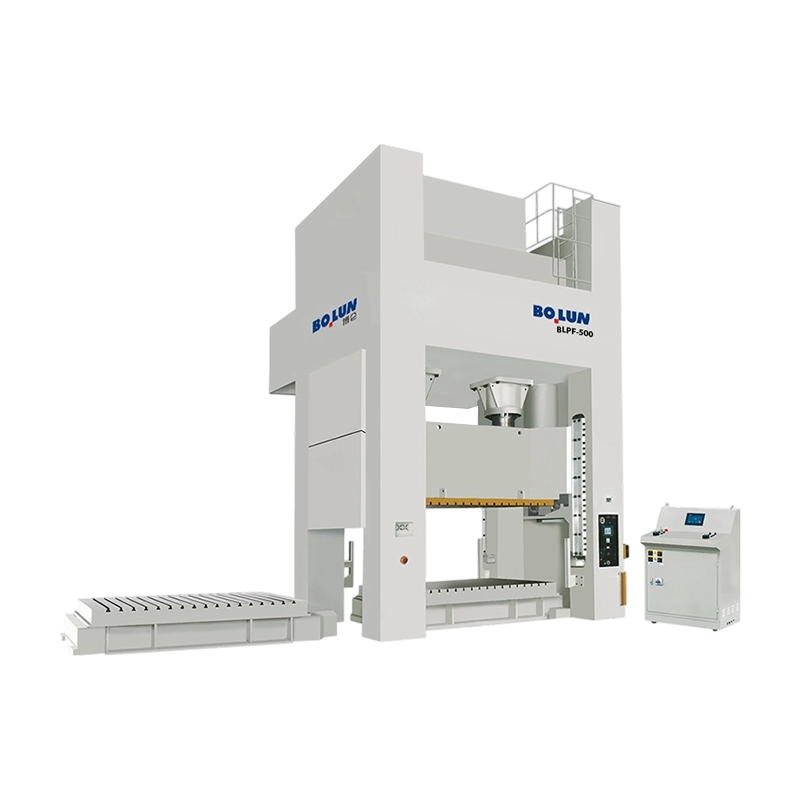 Presse à engrenages excentriques à double point de type fermé à lit large BLPF-500 Presse à engrenages excentriques double pointe, à lit large et fermé, d'une capacité de 5 000 kN et d'une table de 3 300 x 1 300 mm, pour la production de grandes matrices progressives et de tôles. Voir le produit →
Le temps passé d’un étage à l’autre est un autre facteur pratique. Une presse mécanique avec alimentation automatique, ligne de bobines et changement rapide de matrice peut produire un rendement très élevé avec peu d’opérateurs. Une presse hydraulique peut nécessiter des temps de cycle plus longs, mais elle peut exécuter des travaux qui nécessiteraient plusieurs presses mécaniques ou des systèmes de coussins spéciaux. La décision doit être basée sur la famille de pièces, le volume annuel, la fréquence de changement et le niveau de compétence de l'équipe de maintenance.
Commencez par le processus, pas par la catégorie de machine. Notez le matériau, l'épaisseur, la taille de la pièce, la force requise à chaque étape de la course, la longueur de la course, les courses par minute, le temps de séjour et le poids de la matrice. Demandez ensuite si la force doit être constante tout au long de la course ou concentrée près du point mort bas. Si la réponse est une force constante, une presse hydraulique est généralement la solution idéale. Si la réponse est une force maximale près du bas avec une vitesse élevée, une presse mécanique constitue généralement le meilleur investissement. Si la réponse change selon le travail, une presse servo peut offrir la fenêtre de processus la plus large.
 Presse mécanique de forgeage à froid à bascule BLKP-650 Presse de forgeage à froid à bascule d'une capacité de 6 500 kN, éjecteur intégré et châssis à haute rigidité pour composants de forte épaisseur nécessitant une déformation stable et un formage contrôlé. Voir le produit →
Vérifiez également la structure qui supporte la force. Les presses de type ouvert offrent un bon accès aux pièces volumineuses ou encombrantes, tandis que les presses à cadre fermé résistent à la déflexion et maintiennent la zone de la matrice plus stable sous de lourdes charges. Pour le forgeage à froid, les presses mécaniques à bascule sont souvent sélectionnées car la liaison multiplie la force près du bas de la course et offre un avantage mécanique que les systèmes hydrauliques peuvent avoir du mal à égaler au même taux de cycle. Pour un cadre plus large sur les styles de cadres et leurs implications en matière de production, voir ceci Guide des presses électriques de type ouvert ou fermé .
Les principales différences entre une presse hydraulique et une presse mécanique résident dans la génération de force, le contrôle de la course, la vitesse, le comportement en cas de surcharge et l'ajustement du processus. Une presse mécanique utilise l'énergie mécanique stockée et un cycle mécanique fixe ou programmable pour offrir une vitesse et une répétabilité élevées, avec une force maximale proche du point mort bas. Une presse hydraulique utilise la pression du fluide pour fournir une force réglable et quasi constante tout au long de la course, avec plus de flexibilité mais des cadences de cycle généralement plus faibles. Ni l’un ni l’autre n’est universellement meilleur. Le bon choix est celui qui correspond aux exigences de courbe de force, de séjour, de volume et d'outillage des pièces que vous exécutez réellement.
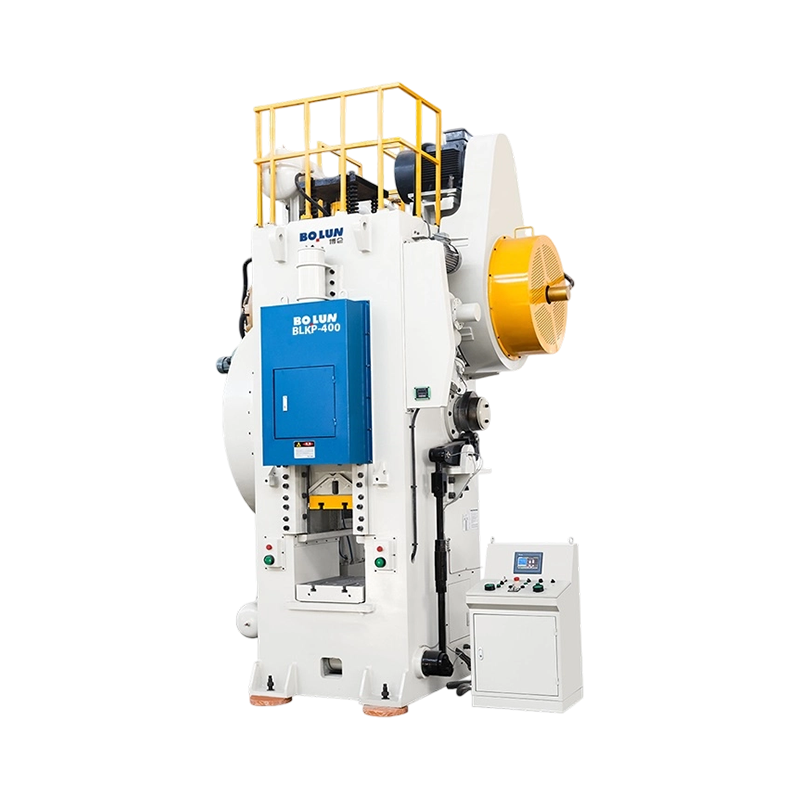


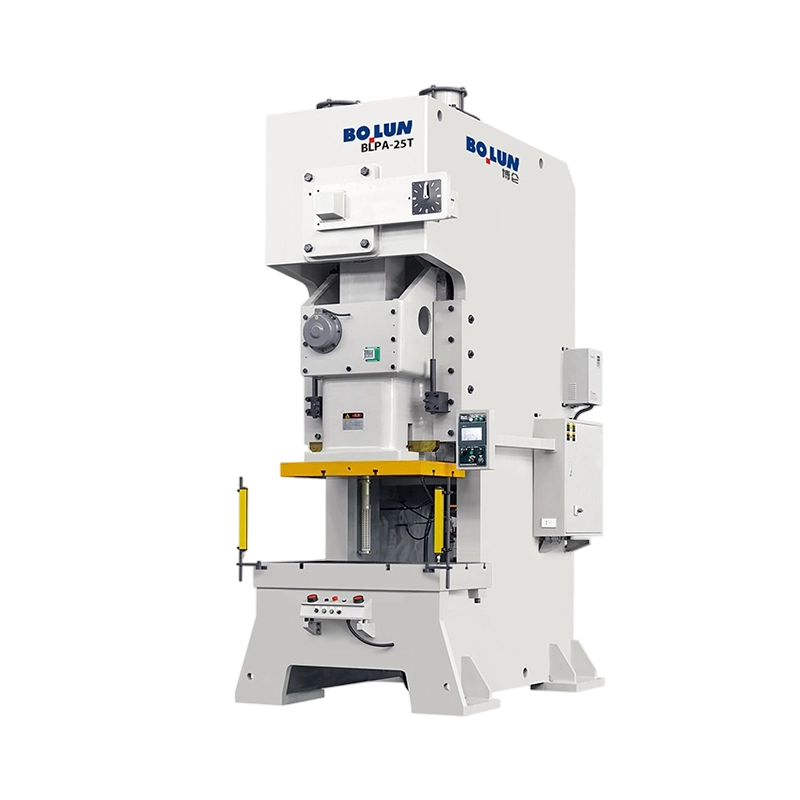
Les presses mécaniques sont classées de deux manières principales...
Fabrication et travail des métaux Un regard direct et pratiqu...
Une presse n’est pas une catégorie de machines. Il s'agit d'une ...
Deux presses peuvent toutes deux porter une plaque signalétique de 200 ton...
Comprendre les presses mécaniques et leurs fonctions essentielles ...
Conception à point unique Une connexion d&...
Contactez-nous

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, ville de Jinting, ville de Shengzhou, province du Zhejiang, Chine
Prêt commencer ?
Get in Touch

Maintenant !

ZHEJIANG BOLUN

