
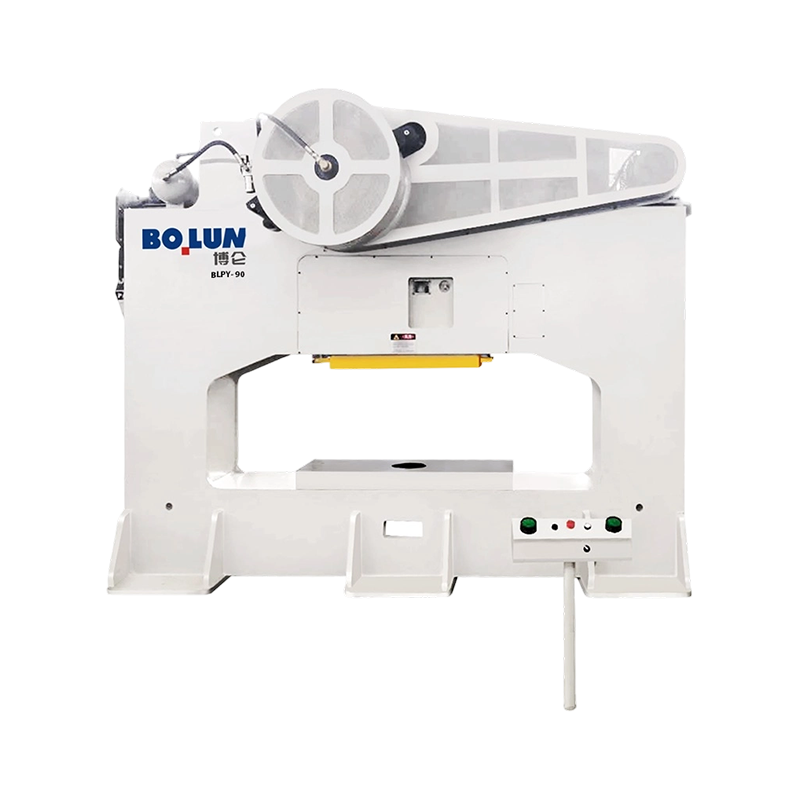


La presse mécanique flexible, de type fermé et monopoint BLPY-90 présente une force nominale de 900 kN. Sa ...
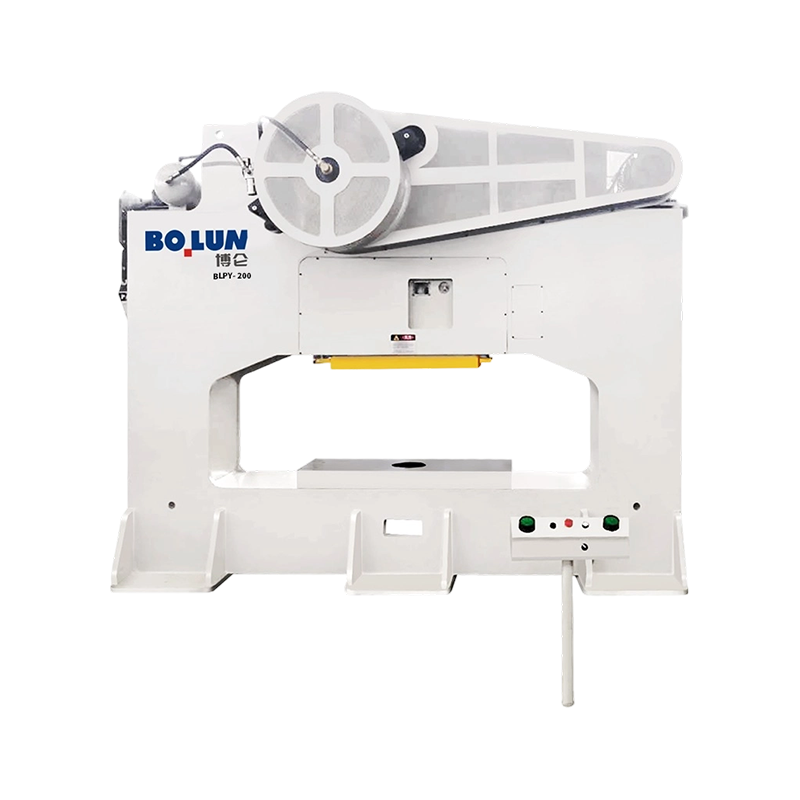
La BLPY-200 est une presse mécanique monopoint stable, intégrée, à châssis fermé, avec une force nominale d...
La presse mécanique à porte large et à point unique de type fermé Bolun est conçue pour les fabricants qui exigent une intégrité structurelle absolue et des performances de haute précision sous des charges lourdes. Combinant la stabilité légendaire d'une conception à cadre en H avec la flexibilité opérationnelle de larges fenêtres d'accès latéral, cette presse est le choix ultime pour l'emboutissage de l'automobile, de l'électroménager et de l'industrie lourde.
Construction à cadre en H ultra-rigide
La caractéristique déterminante de cette série est sa structure à cadre en H de type fermé. Contrairement aux presses à châssis en C standard, la conception symétrique de type caisson élimine pratiquement la « déviation angulaire » ou l'ouverture du châssis lors d'impacts de fort tonnage. Cela garantit que le poinçon et la matrice restent parfaitement alignés verticalement, prolongeant considérablement la durée de vie de l'outil et maintenant la cohérence des pièces au micron, même lors du traitement d'alliages à haute résistance ou de matériaux épais dépassant 3,2 mm.
Conception à portes larges pour l'intégration de l'automatisation
La configuration « Wide-Door » ou à large ouverture latérale offre un avantage stratégique pour les lignes de production modernes. Ces fenêtres latérales spacieuses permettent une intégration sans effort de systèmes de transfert automatisés, de bras robotisés et de mécanismes complexes d'alimentation de bobines. De plus, la conception à porte large simplifie les opérations de maintenance des outils et de changement de matrice, réduisant ainsi considérablement les temps d'arrêt dans les environnements de production à haute fréquence.
Transmission à couple élevé et excellence de base
À l’intérieur de la machine, l’engagement de Bolun envers la qualité est évident. La presse est dotée d'un vilebrequin forgé en acier allié 42CrMo et de bagues en bronze d'étain CuSn12 de qualité supérieure, offrant un système de transmission à la fois lisse et incroyablement durable. Équipée d'un embrayage à friction pneumatique haute performance et d'une unité de freinage de précision, la presse offre une réponse rapide et des courses simples ou continues fiables.
Renseignement et sécurité
La sécurité et la précision sont gérées par un système de contrôle sophistiqué basé sur un API avec une IHM haute résolution. Chaque unité comprend un protecteur de surcharge hydraulique pour protéger la machine des pics de tonnage et une soupape de sécurité à double solénoïde pour éviter les courses accidentelles. Que vous effectuiez un emboutissage profond, un découpage épais ou un emboutissage en plusieurs étapes, la presse à porte large Bolun fournit la base rigide et l'intelligence numérique nécessaires à la prochaine génération de fabrication intelligente.
Bolun Machinery : une rigidité sans compromis, une accessibilité inégalée.
As China Presse mécanique à porte large, de type fermé, à point unique Manufacturers and Presse mécanique à porte large, de type fermé, à point unique Suppliers, Zhejiang Bolun High-Precision Machinery Co., Ltd. est situé dans le Zhejiang, au cœur de la fabrication de précision en Chine. Forte de deux décennies d'ancrage profond dans l'industrie de fabrication de machines, l'entreprise a tiré parti d'une profonde accumulation industrielle et de percées techniques pour évoluer vers une entreprise moderne et leader dans le domaine des équipements de formage de haute précision. Nous intégrons la R&D, la conception, la production, les ventes et le service. Depuis nos débuts de persévérance face aux défis jusqu'à notre leadership actuel dans les domaines des machines de forgeage et de coulée, Bolun Machinery a établi un système de gestion de production professionnel, mature et efficace. Nous nous engageons à fournir à nos clients du monde entier des solutions de machines-outils industrielles de qualité supérieure.
 Plus à propos de nous
BOULON

0+
années
Expérience de l'industrie

0+
Unités produites (année précédente)

0+
Nombre d'employés

0+
$
Millions de valeur de production annuelle

Conception à point unique Une connexion d'entraînement au centre de la diapositive Conception à double pointe Deux connexions d'entraînement réparties sur la glissière La réponse courte : point unique ou point do...
La réponse courte : quel type de cadre convient à votre travail Un Presse mécanique de type ouvert utilise un cadre en forme de C ou à espacement qui laisse trois côtés de la zone de travail accessibles, ce qui facilite le chargement des matrices et l'alimentation des pièces, tandis ...
Une presse n’est pas une catégorie de machines. Il s'agit d'une famille de machines de formage des métaux définie par le châssis, l'entraînement, les points de connexion du vérin et le processus prévu. C'est pourquoi deux machines de même tonnage peuvent se comporter très différemment sur une ...
Dans les lignes de production automatisées de grande capacité, la transition des matériaux entre les étapes d’emboutissage nécessite un mouvement latéral rapide. Un presse mécanique à porte large, monopoint, de type fermé répond à ce besoin logistique en incorporant de larges ouvertures latérales directement dans les piliers verticaux ou les montants du cadre. Ces ouvertures, communément appelées portes latérales, permettent aux bras de transfert automatisés, aux alimentateurs de bobines et aux bandes transporteuses de ferraille de passer à travers les côtés de la structure de la presse plutôt que de s'appuyer uniquement sur les points d'accès avant et arrière. Cet accès est crucial pour les filières progressives et de transfert qui traitent de larges bobines de tôle ou qui nécessitent des systèmes d'évacuation des déchets robustes de chaque côté du lit de support. Cependant, la découpe de grandes fenêtres dans les colonnes porteuses d'un châssis de presse modifie le trajet vertical direct des forces d'emboutissage, nécessitant des ajustements techniques spécialisés pour garantir que la stabilité globale de la machine reste intacte sous des charges de tonnage maximales.
Le principal défi de l’intégration de portes latérales larges est de gérer la manière dont les contraintes verticales et de torsion se répartissent autour des zones découpées. Dans une presse fermée standard à colonne pleine, la force d’estampage se déplace vers le bas à travers les montants selon une trajectoire linéaire et uniforme. L'introduction d'une ouverture latérale crée des points de concentration de contraintes aux coins de la fenêtre, où le métal structurel est obligé de rediriger la charge. Si la disposition structurelle n'est pas compensée par des matériaux supplémentaires et des géométries de renforcement, ces découpes des portes latérales peuvent devenir des points de flexion, entraînant une déflexion élastique du cadre lors d'impacts de fort tonnage. Par conséquent, les concepteurs de structures doivent utiliser l’analyse par éléments finis pour déterminer exactement comment redistribuer la masse transversale des colonnes autour de ces découpes de fenêtres.
Pour éviter que les ouvertures des portes latérales ne compromettent la rigidité globale du cadre, les ingénieurs modifient la géométrie des colonnes verticales pour compenser la perte de matériau. Au lieu d'une simple colonne à plaque plate, les montants d'une presse mécanique à porte large et à point unique de type fermé sont fabriqués avec des structures robustes de type caisson. Cette configuration de boîte utilise des nervures diagonales internes et des plaques à brides épaisses qui entourent le périmètre des ouvertures latérales. En augmentant l'épaisseur de l'acier entourant la découpe, le moment d'inertie de la colonne reste équivalent ou supérieur à celui d'une colonne pleine sans accès latéral. Cette optimisation structurelle garantit que la rigidité verticale des montants reste élevée, minimisant ainsi l'allongement du châssis lorsque la presse délivre son plein tonnage.
De plus, les coins des larges ouvertures de porte sont conçus avec des rayons généreux plutôt que des joints pointus à quatre-vingt-dix degrés. Les angles vifs agissent comme des multiplicateurs de contraintes, concentrant les forces de tension et de compression en un point localisé, ce qui peut entraîner des microfractures sur des millions de cycles de fonctionnement. L'utilisation de grands congés incurvés en haut et en bas des fenêtres des portes latérales permet aux contraintes opérationnelles de circuler en douceur autour de la découpe, répartissant ainsi la charge structurelle sur une plus grande surface en acier. Zhejiang Bolun Élevé-Precision Machinery Co., Ltd. intègre ces profils incurvés de répartition des contraintes et ces soudures de caisson renforcées pour garantir que les colonnes physiques maintiennent une rigidité de torsion et verticale élevée pendant des cycles continus à fort impact.
La réponse structurelle d'un cadre de presse varie considérablement en fonction de la conception des profilés de colonnes et des techniques de renforcement appliquées aux découpes des fenêtres. Le tableau ci-dessous compare les caractéristiques de déflexion de différentes structures de colonnes sous pleine charge verticale.
| Conception de la structure des colonnes | Largeur d'ouverture de porte (mm) | Épaisseur transversale de l'acier (mm) | Facteur de concentration de contrainte moyen (Kt) | Déflexion élastique verticale (mm/m) | Indice de résistance à la torsion (kNm/rad) |
|---|---|---|---|---|---|
| Colonne pleine (cadre fermé standard) | Aucun | 45 | 1.0 | 0,035 à 0,045 | Élevé |
| Colonne à porte large non renforcée | 650 | 45 | 2.4 | 0,085 à 0,110 | Faible |
| Porte large de type boîte renforcée | 650 | 65 | 1.3 | 0,040 à 0,050 | Élevé |
| Colonne précontrainte à brides lourdes | 800 | 80 | 1.1 | 0,030 à 0,040 | Élevé |
Comme le montre cette comparaison, une ouverture non renforcée augmente considérablement à la fois le facteur de concentration des contraintes et le taux de déflexion verticale. Cependant, en passant à une conception de type caisson renforcé ou à brides lourdes, la déflexion du cadre de porte large peut être restaurée à un niveau qui correspond étroitement aux performances d'une colonne solide. Ces données démontrent que les larges ouvertures des portes latérales ne compromettent pas les limites structurelles de la machine si le cadre environnant est conçu avec une épaisseur de plaque adéquate et une géométrie de section transversale appropriée.
La principale préoccupation liée à toute déflexion structurelle est son effet indirect sur le système de guidage des glissières. Si les colonnes d'une presse mécanique à porte large à point unique de type fermé fléchissent ou se tordent pendant une course de formage, les rails de guidage fixés à l'intérieur de ces colonnes se déplaceront hors de l'alignement vertical. Ce désalignement provoque une inclinaison du coulisseau, ce qui altère les jeux des outils de coupe et entraîne des bavures inégales sur les pièces finies. Pour éviter cela, les rails de guidage doivent être montés sur des sections structurelles renforcées des montants isolées des contraintes de flexion des ouvertures latérales.
En utilisant des cales de guidage à huit points réglables sur toute la longueur, la presse limite tout mouvement latéral de l'ensemble coulissant. Les surfaces de montage de ces guides sont usinées en une seule configuration une fois que l'ensemble du cadre soudé a subi une relaxation des contraintes thermiques. Bolun Machinery met l'accent sur ces processus rigoureux de traitement thermique et d'usinage de précision pour garantir que les surfaces des lardon de guidage restent parallèles même lorsque les piliers principaux subissent une charge cyclique. Cette stabilité d'alignement maintient la trajectoire d'entrée de l'outil perpendiculaire, protégeant ainsi les matrices progressives sensibles et garantissant une qualité constante des pièces au fil des années de production.
La durabilité d’un châssis de presse à porte large sous charge dynamique continue dépend fortement de la qualité de ses phases de fabrication et d’assemblage. Les cadres sont fabriqués à partir de plaques d'acier à haute résistance qui subissent un soudage double face à pénétration totale pour former les montants du caisson et les goussets de renforcement des coins. Une fois le soudage terminé, l’ensemble de la structure du cadre doit subir un processus de recuit thermique complet. Ce cycle de chauffage élimine les contraintes localisées résiduelles laissées par les températures élevées des arcs de soudage, qui autrement provoqueraient une déformation ou une déformation lente du cadre au cours de ses premières années de service actif.
La stabilisation de la structure du grain interne de l'acier grâce au recuit thermique empêche les colonnes de se déplacer, garantissant ainsi que les jeux critiques autour des ouvertures des portes latérales restent cohérents. Cette étape de fabrication est vitale pour les configurations à portes larges, car toute déformation post-fabrication entraînerait directement un mauvais alignement des mécanismes d'alimentation automatisés qui passent à travers les ouvertures latérales. En associant un renforcement de caisson robuste à des procédures approfondies de réduction des contraintes, les fabricants industriels peuvent mettre en œuvre en toute sécurité des presses à portes latérales larges pour atteindre un débit automatisé à grande vitesse sans sacrifier la rigidité structurelle et la précision de leurs lignes de formage.
Q : Comment les larges ouvertures des portes latérales sur les piliers de cette presse maintiennent-elles la rigidité structurelle sous des charges de plein tonnage ?
R : Zhejiang Bolun High-Precision Machinery Co., Ltd. conçoit ces colonnes avec des structures robustes de type caisson comportant des nervures diagonales internes et des plaques à bride très épaisses autour du périmètre de la porte. Cette géométrie spécialisée, combinée à des rayons généreux au niveau des coins d'ouverture, redistribue avec succès les forces d'emboutissage et évite les concentrations de contraintes, maintenant un niveau élevé de rigidité verticale et de torsion.
Q : La configuration à porte large peut-elle prendre en charge les systèmes de transfert automatisés et l'alimentation de bobines à grande vitesse sur les côtés de la presse ?
R : Oui, l’objectif principal de la conception des portes latérales larges est de faciliter le flux latéral fluide des matériaux. Les dégagements généreux dans les piliers permettent aux bras de transfert, aux alimentateurs robotisés et aux convoyeurs de ferraille de passer directement à travers le côté de la presse mécanique à porte large et monopoint de type fermé, ce qui est idéal pour les lignes de production progressives entièrement intégrées et automatisées.
Q : Comment Bolun Machinery garantit-il que les rails de guidage restent parfaitement alignés si les colonnes subissent une déflexion de charge cyclique ?
R : Les cales de guidage réglables à huit points sont montées sur des sections structurelles renforcées des montants qui sont isolées des contraintes de flexion des ouvertures latérales. De plus, l'ensemble du cadre subit un recuit thermique complet avant l'usinage des surfaces de guidage, garantissant ainsi que le coulisseau se déplace sur une trajectoire strictement verticale et parallèle pendant des années de fonctionnement continu.
Q : Quelles mesures empêchent le lourd cadre en acier soudé de se déformer ou de se déplacer au cours des cycles de production à long terme, 24h/24 et 7j/7 ?
R : Après la fabrication, l'ensemble de la structure du cadre de porte large est soumis à un processus rigoureux de réduction des contraintes thermiques dans notre usine de production avancée. Ce cycle de recuit élimine les contraintes de soudage résiduelles localisées, garantissant la stabilité permanente du cadre physique et empêchant toute dérive dimensionnelle qui pourrait désaligner la presse ou les dispositifs d'alimentation automatisés.
Q : Est-il possible de personnaliser les dimensions des fenêtres des portes latérales pour les adapter à notre équipement de manutention automatisé spécifique ?
R : Oui, nous utilisons nos solides capacités de R&D et d’ingénierie pour personnaliser la largeur, la hauteur et la position des ouvertures des piliers. Notre équipe d'ingénierie effectue des analyses structurelles et par éléments finis individuelles sur chaque modification personnalisée pour garantir que la conception de la colonne modifiée continue de répondre à vos normes de rigidité et de précision requises.
Contactez-nous

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Road East, Xiaren, ville de Jinting, ville de Shengzhou, province du Zhejiang, Chine
Prêt commencer ?
Get in Touch

Maintenant !

ZHEJIANG BOLUN
