
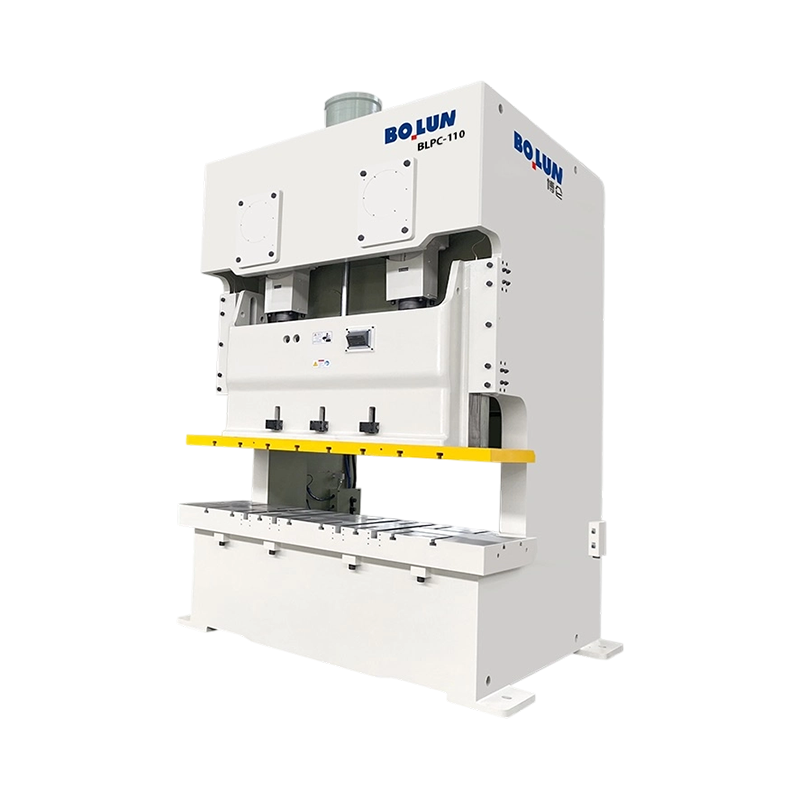


La presse mécanique à double point de type ouvert à haute efficacité et agilité BLPC-110 est le modèle le p...
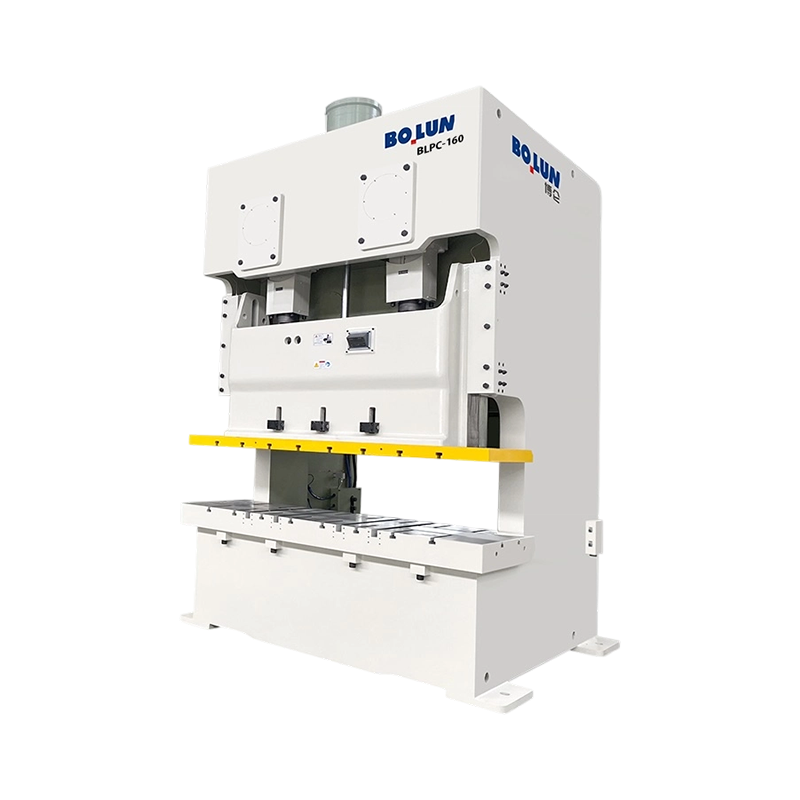
La presse mécanique à double point ouverte polyvalente et stable avec précision BLPC-160 offre une capacité...
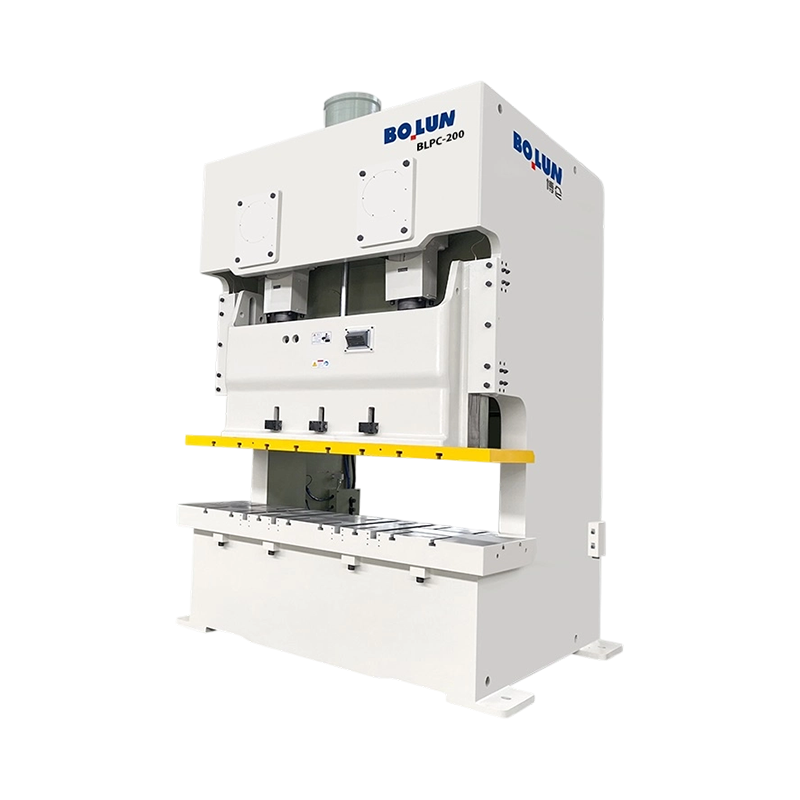
La presse mécanique à double point de type ouvert à lit extra-large BLPC-200 à haute rigidité est une centr...
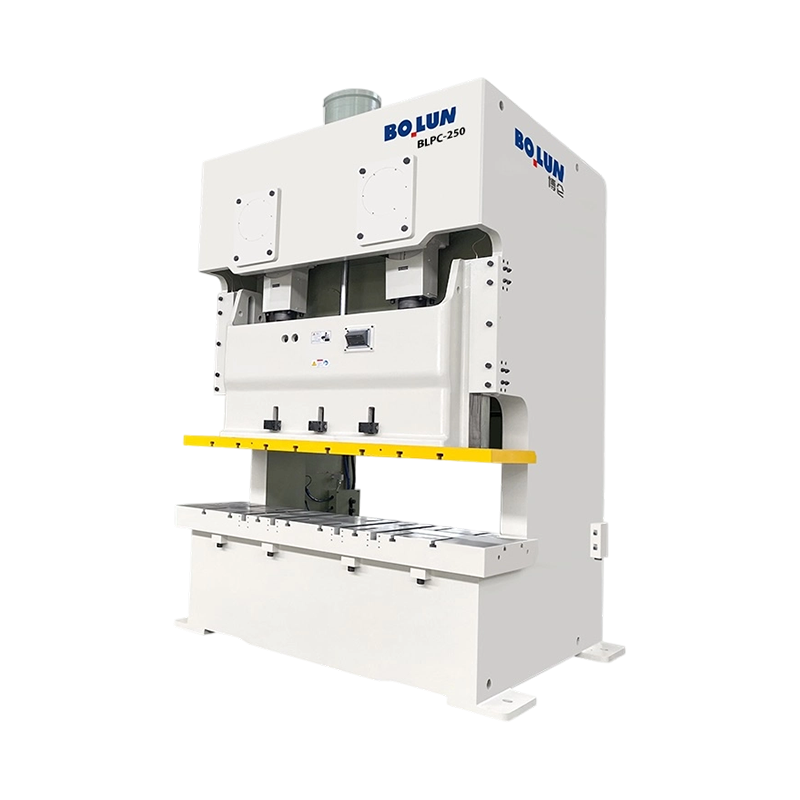
Presse mécanique robuste à double point de type ouvert BLPC-250 délivrant une formidable force de 2 500 kN ...
La série robuste de Bolun, comprenant les modèles BLPC et BLPE, représente la solution ultime pour les environnements d'emboutissage de haute précision et à fort tonnage. Conçues pour la durabilité et l’intégration numérique, ces machines sont conçues pour exceller là où l’équipement standard échoue.
Série BLPC : Presse de précision à double pointe haute performance
La série BLPC est spécialement conçue pour les applications à tables larges et les outils multipostes complexes.
Chargement anti-excentrique supérieur : Utilisant un mécanisme d'entraînement à deux points, la série BLPC offre une résistance exceptionnelle aux charges excentriques (décentrées). Cela garantit que le coulisseau reste parfaitement horizontal même lors de l'utilisation de matrices progressives larges ou déséquilibrées, ce qui réduit considérablement l'usure des outils et garantit une qualité constante des pièces sur toute la zone du support.
Polyvalence à grande échelle : la zone de lit élargie est optimisée pour les grands panneaux automobiles et les boîtiers d'appareils électroménagers, permettant des géométries de pièces plus complexes et des processus d'estampage intégrés dans une seule configuration.
Amortissement des vibrations : son architecture robuste à double point amortit naturellement les vibrations harmoniques, protégeant les composants délicats de la matrice et garantissant un environnement de production stable et silencieux.
Série BLPE : Presse de précision ultra-rigide de type fermé (cadre en H)
La série BLPE est la « référence absolue » pour le découpage intensif et le formage de précision où une déflexion nulle est obligatoire.
Conception à cadre en H « zéro déflexion » : La structure symétrique à cadre en H de type fermé élimine pratiquement « l'ouverture angulaire » courante dans les presses à dos ouvert. Cela garantit un alignement vertical parfait entre le poinçon et la matrice, ce qui est essentiel lors du traitement d'alliages à haute résistance ou de matériaux d'épaisseur supérieure à 3,2 mm.
Répétabilité au niveau du micron : la fondation ultra-rigide offre la stabilité requise pour les lignes automatisées à grande vitesse, maintenant une précision extrême même sous un tonnage maximum.
Fiabilité à long terme : Conçue pour le découpage lourd et l'emboutissage profond, la série BLPE supporte facilement des charges d'impact massives, ce qui en fait le choix préféré pour la production haute fréquence en 3 équipes.
Excellence en ingénierie et automatisation
Les deux séries sont équipées de vilebrequins forgés en acier allié 42CrMo et de bagues en bronze étain CuSn12 pour une durée de vie maximale. Intégrés à des commandes intelligentes basées sur PLC, ils offrent un « handshaking » transparent avec des servomoteurs CN et des systèmes robotiques, offrant ainsi une solution complète « Smart Factory » pour les fabricants modernes.
As China Presse mécanique à double point de type ouvert Manufacturers and Presse mécanique à double point de type ouvert Suppliers, Zhejiang Bolun High-Precision Machinery Co., Ltd. est situé dans le Zhejiang, au cœur de la fabrication de précision en Chine. Forte de deux décennies d'ancrage profond dans l'industrie de fabrication de machines, l'entreprise a tiré parti d'une profonde accumulation industrielle et de percées techniques pour évoluer vers une entreprise moderne et leader dans le domaine des équipements de formage de haute précision. Nous intégrons la R&D, la conception, la production, les ventes et le service. Depuis nos débuts de persévérance face aux défis jusqu'à notre leadership actuel dans les domaines des machines de forgeage et de coulée, Bolun Machinery a établi un système de gestion de production professionnel, mature et efficace. Nous nous engageons à fournir à nos clients du monde entier des solutions de machines-outils industrielles de qualité supérieure.
 Plus à propos de nous
BOULON

0+
années
Expérience de l'industrie

0+
Unités produites (année précédente)

0+
Nombre d'employés

0+
$
Millions de valeur de production annuelle

Conception à point unique Une connexion d'entraînement au centre de la diapositive Conception à double pointe Deux connexions d'entraînement réparties sur la glissière La réponse courte : point unique ou point do...
La réponse courte : quel type de cadre convient à votre travail Un Presse mécanique de type ouvert utilise un cadre en forme de C ou à espacement qui laisse trois côtés de la zone de travail accessibles, ce qui facilite le chargement des matrices et l'alimentation des pièces, tandis ...
Une presse n’est pas une catégorie de machines. Il s'agit d'une famille de machines de formage des métaux définie par le châssis, l'entraînement, les points de connexion du vérin et le processus prévu. C'est pourquoi deux machines de même tonnage peuvent se comporter très différemment sur une ...
Un presse mécanique à double pointe de type ouvert répartit la force sur deux points de connexion distincts sur la glissière, permettant des zones de lit plus larges et une résistance accrue aux charges décentrées. Le mouvement de cette machinerie est régulé par une unité d’embrayage et de freinage pneumatique robuste. Lorsque la presse est en marche, l'air comprimé est dirigé vers le piston d'embrayage, qui engage l'arbre d'entraînement avec le volant. Simultanément, la pression de l’air dépasse la force des lourds ressorts mécaniques pour desserrer le frein. Lorsqu'un ordre d'arrêt est émis, que ce soit manuellement ou via des capteurs automatisés, le système de contrôle doit immédiatement évacuer l'air sous pression. Cette action permet aux ressorts mécaniques de forcer les plaques de frein l'une contre l'autre, arrêtant ainsi le mouvement de la glissière. Le temps de réponse physique dépend directement de la vitesse de la soupape d'échappement pneumatique et de la masse de l'ensemble coulissant double point. Étant donné que le coulisseau d'une presse à double point est plus large et plus lourd que celui d'une presse à un seul point, la gestion des forces d'inertie pendant les séquences d'arrêt nécessite un dimensionnement structuré du passage d'air et un calibrage précis du ressort pour garantir que le coulisseau s'immobilise dans les limites spécifiées.
La synchronisation entre le débrayage et l’engagement des freins est essentielle. S'il y a un chevauchement où les deux systèmes sont partiellement engagés, les plaques de friction subiront des contraintes thermiques élevées et une usure rapide. A l’inverse, s’il existe un espace où aucun des deux systèmes n’est engagé, le coulisseau peut dériver sous son propre poids, notamment lors du transport d’outillage lourd. Les principes de conception modernes résolvent ce problème en utilisant une unité combinée embrayage-frein, qui utilise un seul piston pour empêcher physiquement un engagement simultané. Cette configuration garantit qu'à mesure que la pression de l'air chute, la transition de la conduite au freinage se produit de manière mécanique et prévisible, minimisant ainsi le temps nécessaire pour initier la décélération lors des arrêts de sécurité.
Lors d'une situation d'arrêt d'urgence, chaque milliseconde détermine la distance totale parcourue par le toboggan avant de s'arrêter complètement. Le chemin du signal démarre lorsqu'un opérateur appuie sur le bouton d'urgence ou lorsqu'une barrière immatérielle de sécurité est interrompue. Ce signal électrique est transmis directement à un automate de sécurité à double canal, qui traite l'entrée dans une petite fenêtre, généralement inférieure à quinze millisecondes. Une fois traité, le contrôleur coupe l’alimentation des doubles électrovannes de sécurité. Ces valves redondantes sont conçues pour évacuer l'air comprimé de la chambre de frein d'embrayage. La libération physique de la pression d'air et l'engagement ultérieur des plaques de frein à friction représentent la partie de retard mécanique du cycle de réponse. Pour une presse mécanique à double pointe de type ouvert fonctionnant sous charge normale, le temps total écoulé depuis le signal initial jusqu'à l'arrêt complet du mouvement du coulisseau est généralement compris entre cent et deux cent cinquante millisecondes. Zhejiang Bolun High-Precision Machinery Co., Ltd. analyse ces paramètres de séquence pendant les phases de test pour garantir que la distance de freinage répond aux directives internationales des machines-outils.
La vitesse du coulisseau au moment du signal d'arrêt influence également le temps d'arrêt global. À des vitesses de fonctionnement plus élevées, l'énergie cinétique de rotation du vilebrequin et le moment vertical du coulisseau sont plus importants, ce qui nécessite une plus grande dissipation d'énergie de la garniture de frein. Par conséquent, les zones de sécurité et les distances des barrières immatérielles doivent être calculées en fonction de la vitesse maximale de la presse plutôt que de la vitesse moyenne de fonctionnement. Les concepteurs utilisent des calculs de décélération qui prennent en compte le temps de réponse des soupapes, la tension du ressort de frein et le coefficient de frottement de la garniture de frein pour établir un périmètre de fonctionnement sûr autour de la zone de coulissement.
Le pas à pas, également connu sous le nom de jogging, est un mode opérationnel essentiel utilisé lors des procédures de configuration et d'alignement du moule. Dans ce mode, la glissière descend par petits incréments grâce à des engagements rapides et répétés du mécanisme d'embrayage-frein. Le temps de réponse pendant l'approche progressive est caractérisé par la rapidité avec laquelle l'embrayage peut créer une pression pour déplacer le coulisseau et par la rapidité avec laquelle le frein peut se réengager pour l'arrêter avant que le coulisseau n'aille trop loin. Le moteur fonctionnant en continu, les vannes de commande pneumatiques doivent réagir avec une grande répétabilité. Si le temps de réponse est incohérent, le coulisseau peut dépasser la hauteur de réglage souhaitée, ce qui pourrait entraîner des dommages au moule ou un mauvais alignement des systèmes d'alimentation. Le circuit pneumatique doit être conçu pour gérer ces fluctuations rapides de pression sans souffrir de chutes de pression ou de décalage structurel. Un signal d'avance typique nécessite une réponse de la vanne inférieure à soixante millisecondes pour garantir que l'opérateur puisse contrôler la descente du coulisseau avec précision pendant les étapes critiques de réglage du moule.
Pendant le cycle d'avance lente, la presse n'atteint pas sa pleine vitesse de fonctionnement, ce qui signifie que l'énergie cinétique est inférieure à celle d'un fonctionnement continu. Cependant, la fréquence d'engagement est beaucoup plus élevée, ce qui peut entraîner une accumulation de chaleur dans l'ensemble embrayage-frein. Pour maintenir des temps de réponse cohérents lors de séquences de configuration prolongées, le système s'appuie sur des passages de ventilation ou de refroidissement forcés pour dissiper cette énergie thermique. Le maintien des surfaces de friction dans une plage de température stable garantit que le coefficient de friction reste constant, empêchant ainsi la dérive du glissement ou l'arrêt retardé lors de ces micro-ajustements précis.
La taille physique du châssis de la machine et la masse du coulisseau influencent directement les taux de décélération et le temps total requis pour arrêter le mouvement du coulisseau. Le tableau suivant fournit des mesures de performances typiques observées sur différentes capacités de tonnage de ces configurations à double point lors de séquences d'arrêt d'urgence et d'avance progressive dans des conditions de fonctionnement standard.
| Capacité de la presse (tonnes) | Réaction moyenne de la vanne d'arrêt d'urgence (ms) | Engagement du frein mécanique (ms) | Temps total d'arrêt de la diapositive (ms) | Réponse au pouls progressif (ms) |
|---|---|---|---|---|
| 110 tonnes | 12 à 18 | 85 à 110 | 100 à 130 | 45 à 60 |
| 160 tonnes | 14 à 20 | 95 à 125 | 115 à 150 | 50 à 65 |
| 250 tonnes | 16 à 22 | 110 à 145 | 130 à 175 | 55 à 75 ans |
| 400 tonnes | 18 à 25 | 130 à 170 | 155 à 205 | 65 à 85 ans |
Au cours de longues périodes de fabrication continue, les garnitures de friction des disques d'embrayage et de frein subissent une usure naturelle et progressive. Cette usure augmente l'écart entre les surfaces de friction, ce qui à son tour augmente le volume d'air requis pour engager le système et prolonge le temps de réponse mécanique. Pour éviter que cette usure ne compromette la sécurité de l'opérateur, les presses électriques modernes à double point de type ouvert sont équipées de systèmes de surveillance automatique des freins. Ces moniteurs mesurent l'angle du vilebrequin au moment où le signal d'arrêt est donné et le comparent à l'angle lorsque le coulisseau s'arrête réellement. Si le temps ou l'angle d'arrêt mesuré dépasse un seuil de sécurité prédéterminé, le système bloque les opérations ultérieures, invitant le personnel de maintenance à ajuster le jeu des freins ou à remplacer les plaquettes de friction. Bolun Machinery intègre ces systèmes de surveillance pour garantir que la machine reste conforme aux normes de sécurité établies tout au long de sa durée de vie, évitant ainsi les dépassements inattendus lors des routines d'emboutissage quotidiennes.
L'intégration de ces moniteurs électroniques facilite également la maintenance prédictive. En enregistrant la tendance des temps d'arrêt sur des milliers de cycles, le logiciel de contrôle peut prévoir le moment où les garnitures de frein nécessiteront un entretien avant qu'une limite critique de sécurité ne soit atteinte. Cette approche basée sur les données minimise les temps d'arrêt imprévus et garantit que la machine fonctionne toujours dans le cadre de ses paramètres de sécurité certifiés, protégeant ainsi l'outillage et l'opérateur des dangers potentiels.
La disposition physique de la tuyauterie pneumatique à l'intérieur du châssis de la presse est un autre facteur critique pour déterminer le temps de réponse de la presse mécanique à double point de type ouvert. Les longues conduites d'air entre la soupape de sécurité et l'unité embrayage-frein créent une résistance au débit d'air et des retards de volume, ce qui peut ralentir le cycle d'échappement. Pour obtenir des temps de réponse rapides, les ingénieurs positionnent les doubles soupapes de sécurité aussi près que possible du carter d'embrayage-frein. L’utilisation de canalisations de grand diamètre et de silencieux à haut débit permet à l’air sous pression de s’échapper dans l’atmosphère avec une restriction minimale. Cette considération de conception est essentielle pour maintenir les temps d'arrêt dans les limites requises, en particulier lors d'opérations d'emboutissage à grande vitesse où la fenêtre permettant d'éviter une collision avec l'outil ou une blessure de l'opérateur est petite.
En plus de la longueur des canalisations, la qualité de l'alimentation en air doit être régulée. L'humidité ou les contaminants présents dans l'air comprimé peuvent provoquer le blocage ou une réponse lente des soupapes de sécurité, augmentant ainsi directement le temps d'arrêt. Une unité de préparation d'air dédiée composée de filtres, de régulateurs et de lubrificateurs est installée en amont des soupapes de sécurité pour garantir une alimentation en air propre, sec et constante. Cette stabilité de pression maintenue est essentielle pour garantir que les actionneurs pneumatiques fonctionnent à leurs vitesses désignées pendant les arrêts d'urgence et les processus progressifs à haute fréquence.
Q : Quels avantages de conception une presse mécanique à double pointe de type ouvert offre-t-elle par rapport aux modèles à pointe unique lors de la manipulation de matrices d'estampage plus larges ?
R : En utilisant deux points de connexion distincts sur la glissière, cette configuration répartit la force de formage sur une surface beaucoup plus large. Zhejiang Bolun High-Precision Machinery Co., Ltd. conçoit ces presses pour offrir une résistance exceptionnelle aux charges décentrées, empêchant l'inclinaison du coulisseau et assurant une répartition très uniforme de la pression lors de l'utilisation de matrices progressives de grande taille ou asymétriques.
Q : Comment les systèmes de sécurité des presses Bolun Machinery assurent-ils une décélération rapide du coulisseau lors d'un arrêt d'urgence ?
R : Nos modèles de presses mécaniques à double point de type ouvert intègrent des électrovannes de sécurité doubles à haut débit positionnées immédiatement à côté de l'unité combinée embrayage-frein. Cette disposition minimise la résistance de la conduite pneumatique, permettant à l'air sous pression de s'échapper en quelques millisecondes, ce qui engage immédiatement les ressorts de frein mécaniques robustes pour arrêter rapidement le mouvement du coulisseau.
Q : Comment le mécanisme d'entraînement de cette presse maintient-il une haute précision et de faibles vibrations lors des opérations d'avance rapide ?
R : La presse est dotée d'un vilebrequin et d'un système coulissant équilibrés dynamiquement, soutenus par un système de lubrification forcée automatique à haute pression. Ce film d'huile continu empêche le jeu mécanique ou le jeu au sein des doubles bielles, permettant des micro-ajustements très réactifs et répétables pendant le processus de prise du moule.
Q : Quelles mesures sont en place pour surveiller et compenser l'usure des freins sur de longs cycles de production ?
R : Un système électronique intégré de surveillance de l'angle du vilebrequin mesure en permanence l'angle et le temps d'arrêt pendant le fonctionnement. Si les garnitures de friction subissent une usure naturelle et dépassent le seuil de sécurité désigné, le système de contrôle déclenche un verrouillage pour alerter la maintenance, garantissant ainsi que la machine fonctionne toujours selon les paramètres de sécurité certifiés.
Q : La pression d'équilibrage pneumatique de ces presses à double point peut-elle être ajustée pour s'adapter aux ensembles de matrices supérieures lourdes ?
R : Oui, nos presses sont équipées de vérins d'équilibrage pneumatique réglables qui peuvent être calibrés pour s'adapter au poids spécifique des différents outils supérieurs. Cette action d'équilibrage compense l'inertie verticale de l'ensemble coulissant, réduisant ainsi la contrainte sur les engrenages d'entraînement et préservant la verticalité précise du coulisseau lors de l'emboutissage à grande vitesse.
Contactez-nous

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Road East, Xiaren, ville de Jinting, ville de Shengzhou, province du Zhejiang, Chine
Prêt commencer ?
Get in Touch

Maintenant !

ZHEJIANG BOLUN
