
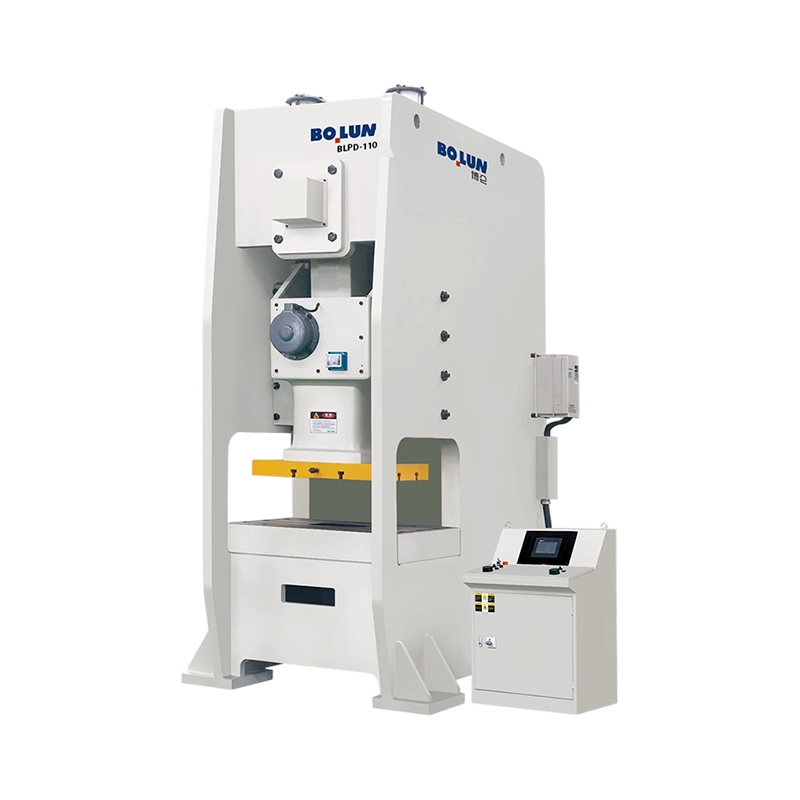


La presse mécanique à point unique semi-fermée de précision agile BLPD-110 est développée pour les opératio...
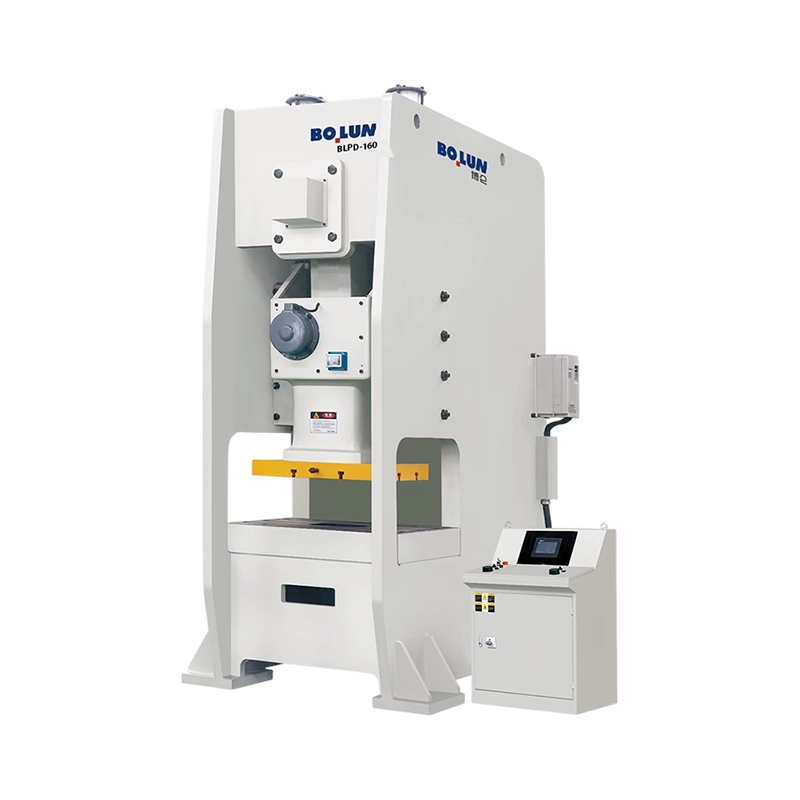
La presse mécanique à point unique semi-fermée polyvalente à stabilité équilibrée BLPD-160 offre une capaci...
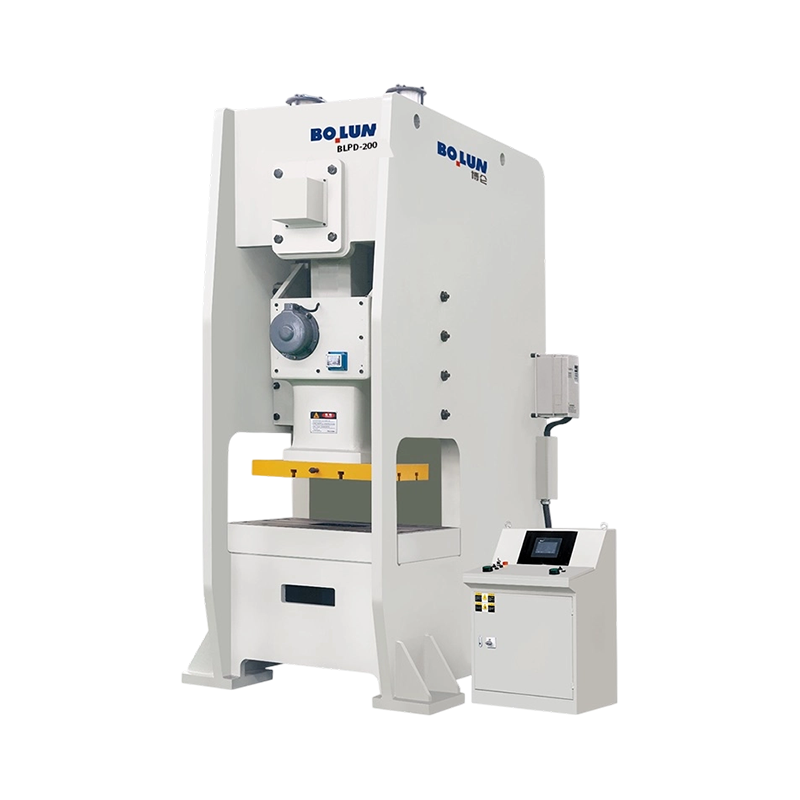
La presse mécanique à point unique semi-fermée grand format robuste BLPD-200 offre une capacité nominale de...
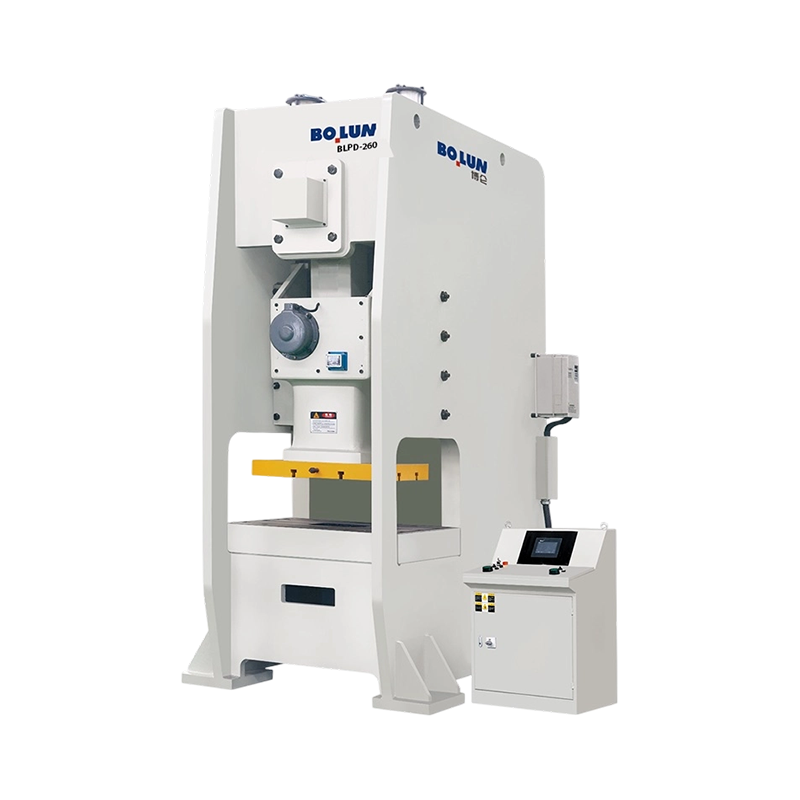
Adaptée aux applications de formage profond, de forgeage intensif et d'emboutissage industriel à grand...
La presse mécanique à point unique semi-fermée Bolun est un chef-d'œuvre d'ingénierie hybride conçu pour les fabricants qui exigent une précision et une rigidité structurelle supérieures à celles qu'un cadre en C standard peut fournir, sans passer à l'encombrement plus grand d'un cadre en H entièrement fermé. En intégrant une conception de cadre « semi-fermé » renforcé, cette presse offre un équilibre exceptionnel entre performances robustes et accessibilité facile.
Conçu pour minimiser la déviation angulaire
L'avantage déterminant de la série Bolun Semi-Closed est son cadre ultra-rigide en tôle d'acier soudée. Contrairement aux presses ouvertes traditionnelles qui peuvent subir un « bâillement » ou une déviation angulaire sous un tonnage élevé, notre architecture semi-fermée utilise des colonnes latérales renforcées pour limiter considérablement l'ouverture du cadre. Cela garantit que le poinçon et la matrice restent alignés avec précision tout au long de la course, ce qui est essentiel pour maintenir la précision des pièces et prolonger la durée de vie des matrices progressives coûteuses, en particulier lors du traitement de matériaux dépassant 3,2 mm d'épaisseur.
Polyvalence en libre accès pour une production intelligente
Tout en offrant une stabilité semblable à celle d'un châssis en H, la conception semi-fermée conserve l'excellente accessibilité frontale et latérale d'une presse à châssis en C. Cela en fait une plate-forme idéale pour les opérations manuelles et les lignes automatisées à grande vitesse. Sa conception compacte permet une intégration facile avec les servoalimentateurs NC, les dérouleurs et les systèmes de transfert robotisés, offrant un débit maximal dans une configuration peu encombrante.
Qualité de construction sans compromis
Fidèle aux normes de signature de Bolun, le système de transmission interne comprend un vilebrequin forgé en acier allié 42CrMo et des bagues en bronze étain CuSn12 de qualité supérieure. Ces matériaux de haute qualité, combinés à un embrayage à friction pneumatique à couple élevé et à une unité de freinage de précision, garantissent une transmission de puissance fluide et une accumulation thermique minimale lors d'opérations continues en trois équipes.
Sécurité et contrôle avancés
Chaque unité est gérée par un système de contrôle intelligent basé sur un API avec une IHM haute résolution pour un fonctionnement intuitif. Pour protéger votre investissement, nous incluons un protecteur de surcharge hydraulique pour éviter les dommages à l'équipement dus aux pics de tonnage et une soupape de sécurité à double solénoïde pour un fonctionnement en toute sécurité. La presse monopoint semi-fermée Bolun est le choix définitif pour l'estampage de précision, offrant la rigidité dont vous avez besoin et la flexibilité que vous souhaitez.
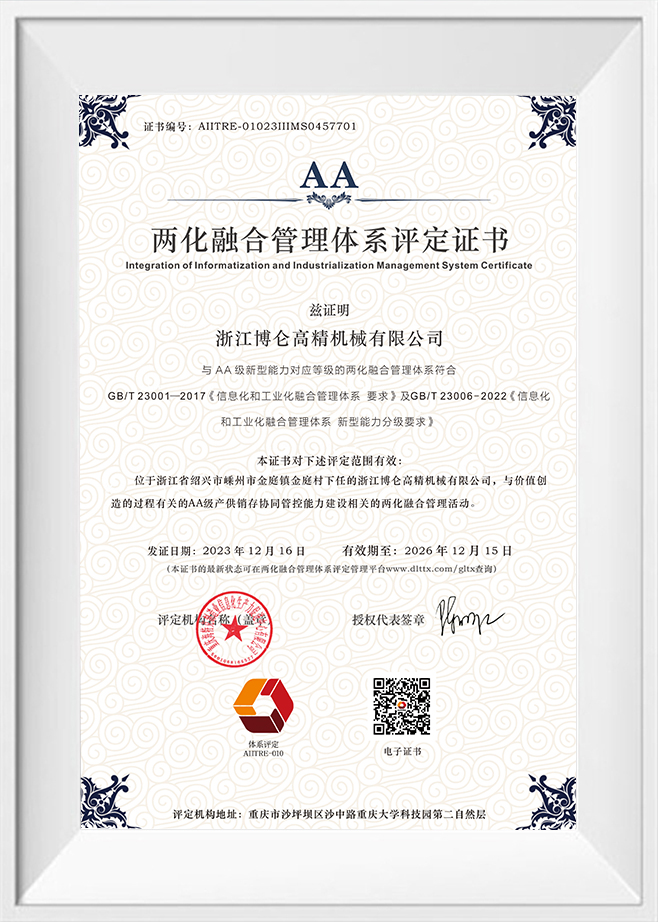
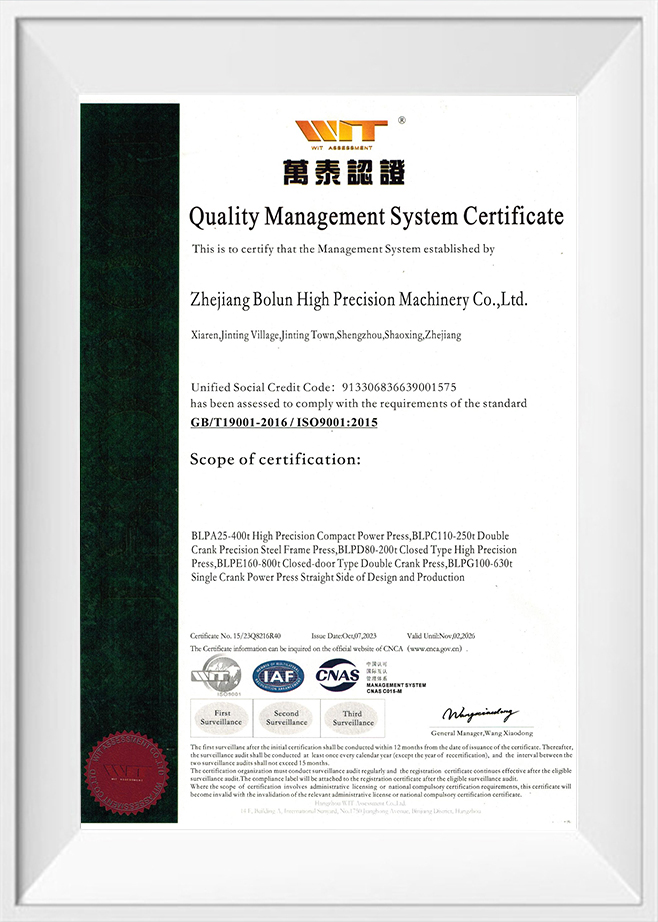
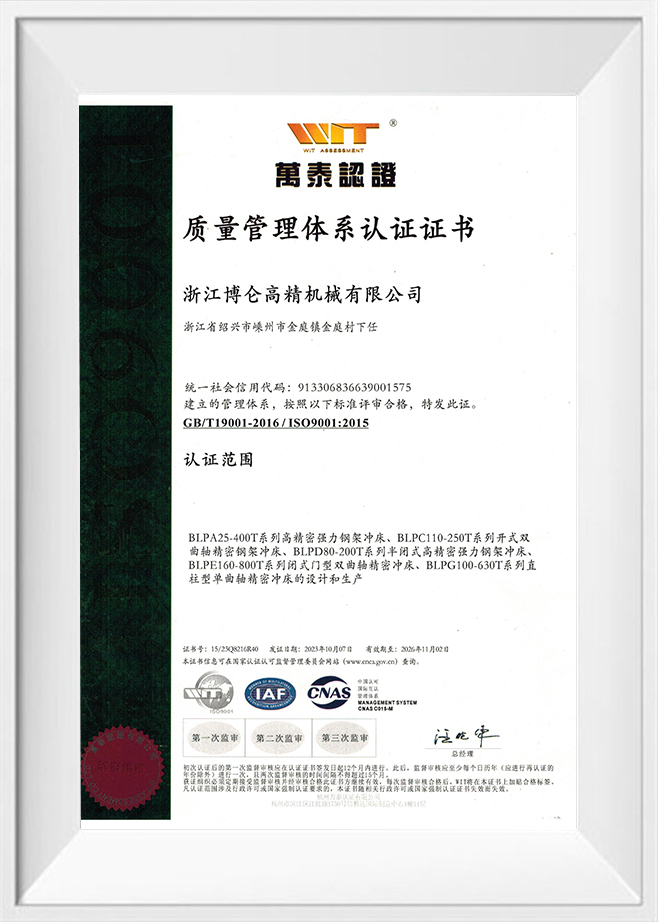
As China Presse mécanique semi-fermée à point unique Manufacturers and Presse mécanique semi-fermée à point unique Suppliers, Zhejiang Bolun High-Precision Machinery Co., Ltd. est situé dans le Zhejiang, au cœur de la fabrication de précision en Chine. Forte de deux décennies d'ancrage profond dans l'industrie de fabrication de machines, l'entreprise a tiré parti d'une profonde accumulation industrielle et de percées techniques pour évoluer vers une entreprise moderne et leader dans le domaine des équipements de formage de haute précision. Nous intégrons la R&D, la conception, la production, les ventes et le service. Depuis nos débuts de persévérance face aux défis jusqu'à notre leadership actuel dans les domaines des machines de forgeage et de coulée, Bolun Machinery a établi un système de gestion de production professionnel, mature et efficace. Nous nous engageons à fournir à nos clients du monde entier des solutions de machines-outils industrielles de qualité supérieure.
 Plus à propos de nous
BOULON

0+
années
Expérience de l'industrie

0+
Unités produites (année précédente)

0+
Nombre d'employés

0+
$
Millions de valeur de production annuelle

Conception à point unique Une connexion d'entraînement au centre de la diapositive Conception à double pointe Deux connexions d'entraînement réparties sur la glissière La réponse courte : point unique ou point do...
La réponse courte : quel type de cadre convient à votre travail Un Presse mécanique de type ouvert utilise un cadre en forme de C ou à espacement qui laisse trois côtés de la zone de travail accessibles, ce qui facilite le chargement des matrices et l'alimentation des pièces, tandis ...
Une presse n’est pas une catégorie de machines. Il s'agit d'une famille de machines de formage des métaux définie par le châssis, l'entraînement, les points de connexion du vérin et le processus prévu. C'est pourquoi deux machines de même tonnage peuvent se comporter très différemment sur une ...
Dans les configurations automatisées de formage des métaux, l'intégration d'équipements périphériques tels que des alimentateurs de bobines, des unités d'extraction de ferraille et des composants de changement rapide de matrice détermine le débit global de la ligne. Un presse mécanique monopoint semi-fermée occupe une position critique dans ces configurations, offrant un compromis entre l'accessibilité ouverte d'une presse à châssis en C traditionnelle et la grande rigidité d'une presse à côté droit entièrement fermée. Le principal défi de conception consiste à établir de larges zones latérales dégagées à travers les montants du cadre pour s'adapter au mouvement des matières premières et des outils lourds tout en garantissant que le cadre ne subit pas de déviation angulaire sous charge. Lorsque la glissière de la presse descend pour déformer le métal, la force de réaction pousse vers le haut sur la couronne et vers le bas sur le lit, créant un effet de bâillement dans les cadres à dos ouvert standard. Dans une configuration semi-fermée, l'ajout de tirants structurels ou de colonnes latérales renforcées atténue cette déflexion, mais ces composants doivent être soigneusement positionnés pour éviter de bloquer les chemins latéraux d'entrée et de sortie requis par l'automatisation moderne de la production.
Pour maintenir une rigidité structurelle élevée sans obstruer le flux latéral de matériaux, les ingénieurs utilisent une analyse avancée par éléments finis pour modifier la géométrie des piliers latéraux. Au lieu d'utiliser des barrières épaisses et solides qui bloquent les côtés gauche et droit du lit, le cadre semi-fermé est conçu avec des structures en caisson creuses à haute inertie ou des dispositions optimisées de tirants qui laissent des ouvertures de fenêtre désignées. Ces fenêtres sont calculées pour fournir suffisamment d'espace aux alimentateurs de rouleaux pneumatiques ou électroniques pour livrer la tôle directement sur la face de la matrice. Zhejiang Bolun High-Precision Machinery Co., Ltd. applique cette méthode d'optimisation structurelle en utilisant des plaques d'acier épaisses et des nervures internes stratégiquement positionnées autour des ports d'accès latéraux. Cette disposition de renforcement garantit que les contraintes mécaniques sont acheminées autour des ouvertures des fenêtres, empêchant les colonnes du cadre de s'incliner vers l'extérieur sous des cycles de charge à haute fréquence tout en gardant le passage libre pour les équipements d'alimentation automatique. Les séquences de soudage de ces piliers renforcés sont exécutées sous des contrôles de température stricts, suivis d'une détente dynamique qui empêche l'acier de se déformer au fil du temps. Par conséquent, les dimensions de la fenêtre restent structurellement stables sur des millions de répétitions de courses, ce qui est une condition préalable au maintien de l'alignement de montage précis requis par les alimentateurs électroniques à rouleaux à grande vitesse.
Lorsque les alimentateurs automatiques à rouleaux et les cisailles à ferraille fonctionnent en tandem avec une presse mécanique monopoint semi-fermée, ils génèrent des vibrations harmoniques secondaires. Ces vibrations peuvent revenir dans le lit de la presse, affectant les micro-ajustements des cylindres de serrage QDC ou les capteurs électroniques surveillant la position du coulisseau. Pour éviter cela, les interfaces de contact où l'automatisation latérale est montée sur le lit de la presse sont équipées de tampons amortisseurs en élastomère. Ces coussinets isolent les vibrations haute fréquence, garantissant que les signaux électroniques transmis au contrôleur de presse restent clairs et exempts de bruit électrique ou mécanique. De plus, les extensions de support utilisées pour soutenir la matrice pendant les opérations QDC sont conçues avec des piliers de support mécaniques robustes qui s'ancrent à la fondation. Cet ancrage empêche le poids de la matrice entrante de faire basculer le lit de la presse ou de projeter la ligne d'alimentation hors du plan horizontal, garantissant ainsi une transition en douceur lors des séquences de changement.
Les systèmes de changement rapide de matrice, ou QDC, nécessitent des chemins horizontaux dégagés le long de la plaque de support pour faire glisser les matrices lourdes dans et hors de la zone de travail. Dans une presse mécanique monopoint semi-fermée, ce mouvement est facilité en intégrant des rails de roulement directement dans les rainures en T du lit et en les prolongeant à travers les ouvertures latérales du cadre. Pour garantir le bon fonctionnement de ces rails QDC, la hauteur des traverses et le bord inférieur des fenêtres latérales doivent être alignés avec précision, ne laissant aucune marche ou barrière susceptible d'accrocher la sous-plaque de la matrice. De plus, la tuyauterie hydraulique et le câblage électrique des pinces multipoints supérieure et inférieure doivent être acheminés via des conduits internes du cadre plutôt que de pendre dans les voies d'accès. En intégrant ces utilitaires dans les colonnes structurelles, la presse maintient une enveloppe claire pour les changeurs de matrices automatisés afin de verrouiller l'outillage en place en quelques minutes, réduisant ainsi les temps de transition lors des changements de produit.
L'interaction entre les dimensions de l'ouverture latérale, la déflexion structurelle et la compatibilité de l'automatisation nécessite un équilibre minutieux lors de la phase de planification. Le tableau ci-dessous présente la relation quantitative entre les différentes largeurs de fenêtres à cadre et leurs mesures structurelles et opérationnelles correspondantes dans une série de production standard.
| Largeur d'ouverture (mm) | Déflexion structurelle sous charge (mm) | Compatibilité des chargeurs (largeur maximale) | Vitesse de déplacement du rail QDC (m/min) | Température de fonctionnement continue (C) |
|---|---|---|---|---|
| 350 | 0,020 à 0,030 | Largeur de bobine de 280 mm | 4.5 | 38 à 44 |
| 500 | 0,025 à 0,038 | Largeur de bobine de 420 mm | 6.0 | 40 à 45 |
| 650 | 0,032 à 0,045 | Largeur de bobine de 550 mm | 8.0 | 42 à 48 |
| 800 | 0,040 à 0,055 | Largeur de bobine de 700 mm | 10.0 | 43 à 50 |
Les données présentées sous forme de tableau démontrent qu'à mesure que la largeur de l'ouverture latérale augmente pour s'adapter à des bobines plus grandes et à des vitesses QDC plus rapides, la déflexion structurelle augmente si les dimensions du cadre restent statiques. Pour contrer cette tendance, les fabricants augmentent l'épaisseur des plaques de la couronne et du lit proportionnellement à la largeur de la fenêtre, maintenant un taux de déflexion stable sur toutes les tailles de modèles et empêchant l'usure prématurée des outils lors des opérations d'emboutissage intensives.
Même lorsque des jeux physiques sont établis, les vibrations dynamiques générées par le cycle d'alimentation à grande vitesse peuvent avoir un impact sur la précision de la course de la presse. Si l'alimentateur automatique est monté directement sur une section vibrante du châssis, la matière première peut subir de légères variations de longueur d'alimentation, entraînant des erreurs de progression dans la filière. Pour découpler ces forces, les supports de montage des alimentations latérales sont isolés du cadre principal à l'aide de matériaux amortisseurs ou ancrés directement au sol de l'usine. Pendant ce temps, le coulissement de la presse mécanique monopoint semi-fermée est guidé par des larves de grande longueur et de haute précision qui maintiennent une trajectoire strictement verticale. Bolun Machinery coordonne l'intégration mécanique de ces systèmes pour garantir que le matériau est alimenté perpendiculairement à la course du coulisseau. Cette relation précise empêche la bande de se tordre ou de se déformer lors de son passage à travers les ouvertures latérales, préservant ainsi l'alignement du poinçon et de la matrice dans des conditions de fonctionnement continu et à grande vitesse.
Q : Comment le cadre de votre presse mécanique semi-fermée à point unique résiste-t-il à la déviation angulaire tout en offrant un accès latéral pratique au matériau ?
R : Zhejiang Bolun High-Precision Machinery Co., Ltd. conçoit ces cadres avec des structures robustes de type caisson et des nervures de renforcement internes stratégiquement placées autour des ouvertures des fenêtres latérales. Cette disposition éloigne les forces mécaniques des ouvertures, offrant une rigidité structurelle élevée qui limite la déformation sous pleine charge tout en gardant les espaces latéraux complètement dégagés pour les dispositifs d'alimentation automatisés.
Q : Quelles mesures empêchent l'installation d'alimentateurs automatiques latéraux d'introduire des erreurs de progression lors de l'emboutissage à grande vitesse ?
R : Les supports de montage de l'alimentateur sont mécaniquement isolés des sections vibrantes du châssis principal à l'aide de matériaux amortisseurs spécialisés, ou ils sont ancrés directement au sol de l'atelier. De plus, le coulisseau de la presse est contraint par des cales de guidage allongées de haute précision qui maintiennent la course strictement verticale, garantissant que la bande de matière première reste alignée à tout moment avec la matrice progressive.
Q : Comment l'intégration des systèmes Quick Die Change (QDC) est-elle facilitée grâce aux ouvertures latérales de cette presse ?
R : La hauteur de la plaque de renfort est alignée avec le bord inférieur des vitres latérales, permettant aux rails à rouleaux de s'étendre vers l'extérieur à travers les montants du cadre sans aucune marche ni obstacle. Toutes les conduites hydrauliques auxiliaires et câbles de capteurs pour les systèmes de serrage des matrices sont acheminés via des conduits internes à l'intérieur des piliers, laissant une enveloppe propre et dégagée pour des transitions latérales rapides des matrices.
Q : Comment Bolun Machinery protège-t-il les colonnes de la presse contre la déformation structurelle causée par les contraintes localisées de l'alimentation latérale continue ?
R : Notre système avancé de gestion de la production soumet chaque cadre semi-fermé fabriqué à un processus approfondi de recuit thermique et de réduction des contraintes. Ce traitement thermique élimine les contraintes de soudage résiduelles et stabilise la structure interne des grains de l'acier, empêchant ainsi les colonnes du cadre et les ouvertures latérales de se déformer au fil des années de fonctionnement à haute fréquence.
Q : La taille des ouvertures latérales peut-elle être ajustée pour s'adapter à des bobines de matière première plus larges ou à des filières progressives plus grandes ?
R : Oui, grâce à nos ressources de conception et de fabrication, nous pouvons personnaliser la largeur et la hauteur des vitres latérales pour répondre à vos besoins d’automatisation. Nos ingénieurs effectuent une analyse détaillée par éléments finis sur chaque modification pour garantir que l'augmentation de la taille de l'ouverture est entièrement compensée par une épaisseur de plaque d'acier supplémentaire, préservant ainsi la rigidité structurelle de la presse.
Contactez-nous

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Road East, Xiaren, ville de Jinting, ville de Shengzhou, province du Zhejiang, Chine
Prêt commencer ?
Get in Touch

Maintenant !

ZHEJIANG BOLUN
