
Les presses mécaniques sont classées de deux manières principales : par construction de châssis, qui les sépare en presses mécaniques de type ouvert et presses mécaniques de type fermé, et par mécanisme d'entraînement, qui les sépare en presses mécaniques, presses hydrauliques et presses pneumatiques. Dans la catégorie des presses mécaniques en particulier, les machines sont divisées en fonction de la manière dont le vérin est entraîné, y compris les conceptions à manivelle, à entraînement excentrique, à joint articulé, à bascule et à vis, et par le nombre de points de connexion qui soutiennent le vérin, allant des presses à un seul point utilisées pour les travaux plus légers aux presses à quatre points utilisées pour les grands panneaux lourds.
Pour la plupart des acheteurs, la décision pratique se résume à deux questions auxquelles il faut répondre successivement. Premièrement, l’application a-t-elle besoin de l’accessibilité et du coût inférieur d’une presse mécanique de type ouvert, ou de la rigidité et de la précision d’une presse mécanique de type fermé ? Deuxièmement, quel que soit le type de châssis adapté au travail, le tonnage, la longueur de course et la configuration des points correspondent à la pièce spécifique produite. Le reste de ce guide passe en revue toutes les principales classifications de presses mécaniques, compare les conceptions à châssis ouvert et fermé directement avec les données d'exploitation réelles, explique en détail les mécanismes d'entraînement et les configurations de points, et couvre les pratiques de sécurité et de maintenance qui permettent à une presse de fonctionner de manière fiable pendant des années.
A presse mécanique est un équipement industriel qui applique une force mécanique contrôlée via un vérin mobile pour façonner, couper, poinçonner ou former de la tôle et d'autres matériaux placés entre le vérin et un lit fixe. Contrairement à une presse à commande manuelle, une presse mécanique utilise un système entraîné par moteur, le plus souvent un volant d'inertie et un vilebrequin, pour stocker et fournir l'énergie nécessaire à chaque course, permettant une production de force beaucoup plus élevée et des temps de cycle beaucoup plus rapides que ce qu'une opération manuelle pourrait obtenir.
Dans une presse mécanique typique, un moteur électrique fait tourner en permanence un volant d'inertie, stockant ainsi l'énergie de rotation. Lorsque l'opérateur déclenche une course, un embrayage s'enclenche, reliant le volant en rotation à un vilebrequin ou à un arbre excentrique. Lorsque cet arbre tourne, il convertit le mouvement de rotation en mouvement linéaire de haut en bas du vérin via une bielle, délivrant une explosion d'énergie stockée à la pièce au bas de la course, précisément lorsque l'outil entre en contact avec le matériau.
Le volant d’inertie joue un rôle central dans la manière dont une presse mécanique obtient une force élevée à partir d’un moteur relativement modeste. Plutôt que d'exiger un moteur suffisamment puissant pour fournir instantanément une force maximale, le volant accumule de l'énergie en continu entre les courses et la libère en une rafale courte et puissante pendant la partie de travail réelle de la course, permettant à un moteur relativement petit d'entraîner une presse capable d'un tonnage dépassant de loin ce que le moteur seul pourrait produire de manière soutenue.
Un seul coup de presse passe par plusieurs phases distinctes auxquelles les opérateurs et les ingénieurs de procédés font référence lors du dépannage ou de l'optimisation d'une opération d'emboutissage. La phase d'approche fait descendre le vérin du point mort haut vers la pièce avec une résistance minimale. La phase de travail commence au moment où l'outillage entre en contact avec le matériau, consommant la majeure partie de l'énergie stockée dans le volant pendant la découpe ou le formage proprement dit. La phase de retour ramène ensuite le vérin au point mort haut, préparant la presse pour le cycle suivant. Comprendre où dans cette séquence une opération donnée place la demande de pointe permet d'expliquer pourquoi certains mécanismes d'entraînement, tels que les conceptions à rotule ou à genouillère, conviennent mieux à des opérations spécifiques qu'un entraînement à manivelle standard, puisque chaque mécanisme façonne ce cycle différemment pour répondre à un besoin particulier du processus.
Les presses mécaniques sont utilisées dans la fabrication de métaux, la fabrication de composants automobiles, la production d'appareils électroménagers, la fabrication de boîtiers électriques et d'innombrables autres industries nécessitant des opérations de tôlerie reproductibles et à grand volume telles que le découpage, le perçage, le pliage, l'emboutissage et le monnayage, faisant de cette catégorie d'équipement l'une des classes de machines industrielles les plus largement déployées dans la fabrication moderne.
Avant de se limiter au type de cadre, il est utile de placer le presse mécanique dans le paysage plus large des technologies d’entraînement des presses, puisque chaque type d’entraînement convient à un profil de production différent.
| Facteur | Presse mécanique | Presse hydraulique | Presse pneumatique |
|---|---|---|---|
| Vitesse de cycle | Coups par minute rapides et élevés | Vitesse du vérin plus lente et contrôlée | Très rapide pour les travaux légers |
| Forcer la cohérence à travers le trait | Varie au cours du trait | Force constante tout au long de la course | Force constante mais limitée |
| Gamme de tonnage typique | Modéré à très élevé | Large gamme, y compris des tonnages très élevés | Faible à modéré |
| Opérations les mieux adaptées | Découpage, perçage, estampage à grand volume | Emboutissage profond, formant un matériau épais | Assemblage léger, formage de petites pièces |
Une presse mécanique est généralement le choix préféré lorsque la vitesse du cycle et la répétabilité d'un volume élevé de production importent plus qu'un contrôle de force réglable. , c'est pourquoi les presses mécaniques dominent les lignes d'emboutissage à grande vitesse dans la fabrication automobile et d'appareils électroménagers, tandis que les presses hydrauliques restent préférées pour l'emboutissage profond et le formage de matériaux épais où une force contrôlée et constante sur toute la course produit de meilleurs résultats.
Les presses pneumatiques occupent un créneau plus petit mais distinct, généralement réservé aux applications légères telles que l'assemblage de petites pièces, l'emboutissage léger ou les opérations d'ajustement à la presse où les forces impliquées restent modestes et où la vitesse de cycle extrêmement élevée compte plus que la capacité de tonnage brut. Les installations choisissent rarement entre les trois types d'entraînement pour une seule application, car le tonnage requis et le type d'exploitation réduisent généralement le choix pratique à une catégorie claire avant même que la construction du châssis n'entre dans la décision.
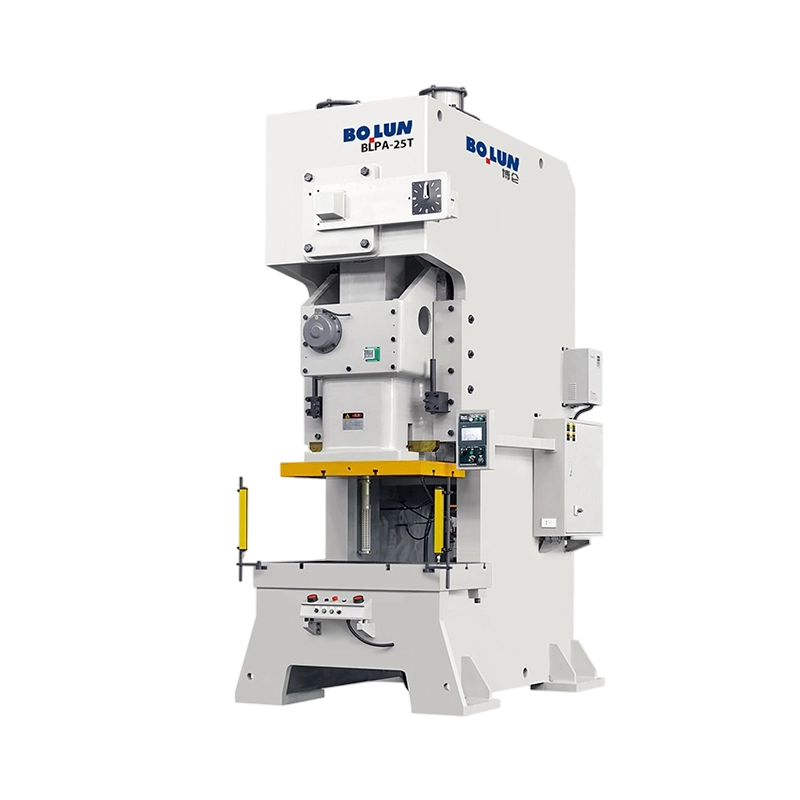
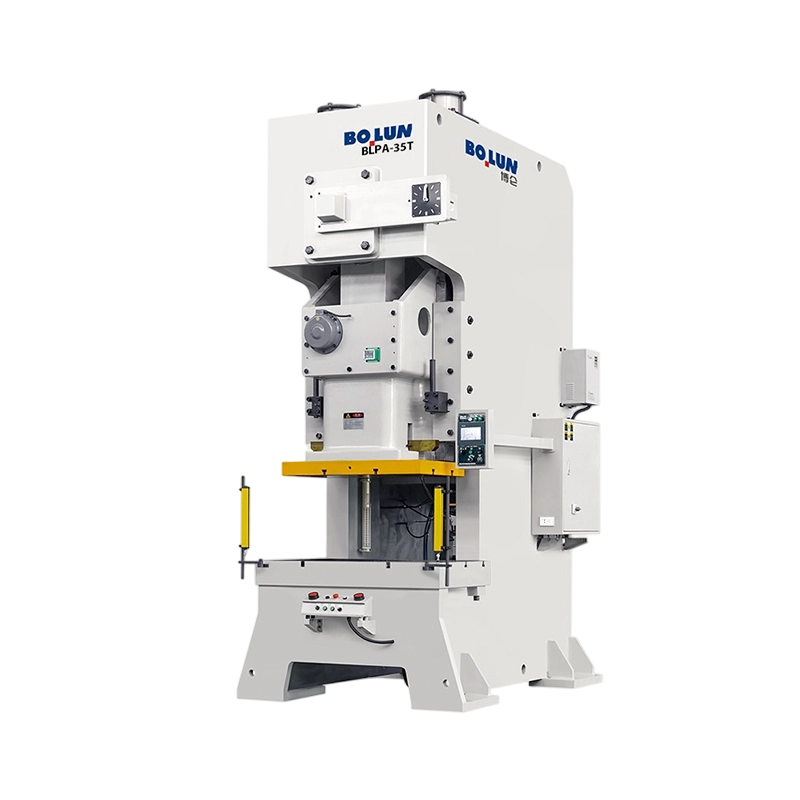
Un Presse mécanique de type ouvert , parfois appelée presse à cadre C ou à espacement, utilise un cadre en forme de lettre C, ouvert sur trois côtés autour de la zone de travail entre le bélier et le lit.
Le cadre ouvert en forme de C laisse accessible l’avant et les deux côtés de la zone de travail, ce qui constitue l’avantage pratique déterminant de cette conception. Le matériau peut être alimenté par l'avant ou par l'un ou l'autre côté, les matrices peuvent être changées avec un accès relativement facile, et les opérateurs ou les systèmes d'alimentation automatisés ont une ligne de vue dégagée et un accès physique à la zone de travail tout au long de l'opération.
La conception du châssis ouvert, bien que hautement accessible, est intrinsèquement moins rigide qu'un châssis entièrement fermé, car la forme en C permet une légère déviation du châssis sous charge, en particulier à des tonnages plus élevés ou lorsque la charge est appliquée de manière décentrée dans la zone de travail. Pour cette raison, une presse mécanique de type ouvert est généralement la mieux adaptée aux travaux de tonnage léger et moyen, généralement jusqu'à environ 250 tonnes, où l'avantage d'accessibilité l'emporte sur le modeste compromis de précision.
Au-delà de l'accessibilité brute pendant le fonctionnement normal, le cadre ouvert en forme de C d'une presse mécanique de type ouvert permet généralement un changement de matrice plus rapide qu'un équivalent à cadre fermé, puisque les techniciens peuvent approcher l'espace de la matrice dans trois directions plutôt que d'être limités à une seule ouverture frontale. Pour les ateliers traitant de nombreuses pièces différentes sur la même presse selon un calendrier rotatif, cet avantage en termes de temps de changement peut augmenter de manière significative l'utilisation globale de l'équipement au cours d'une journée de travail, faisant souvent la différence entre respecter un calendrier de livraison serré et prendre du retard.
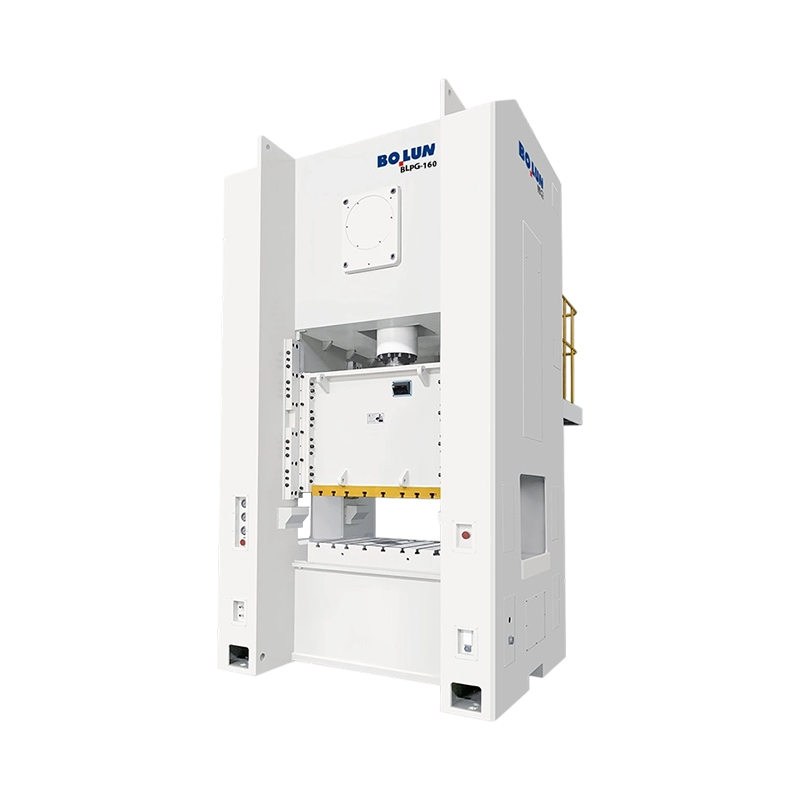
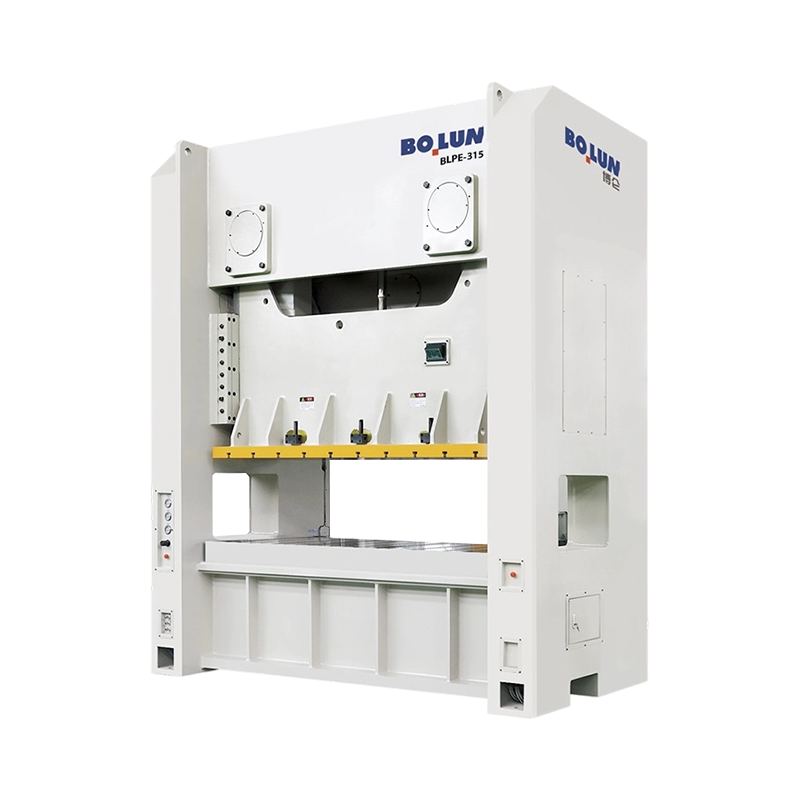
A Presse mécanique de type fermé , souvent appelée presse latérale droite ou presse à cadre en H, utilise un cadre avec des éléments structurels connectés des deux côtés de la zone de travail, formant un chemin de charge entièrement fermé autour du vérin.
Étant donné que le cadre forme un chemin de charge complet des deux côtés plutôt qu'une forme ouverte en C, une presse mécanique de type fermé résiste beaucoup plus efficacement à la déflexion sous une charge lourde ou décentrée. Cette rigidité supplémentaire se traduit directement par un meilleur parallélisme des vérins et un contact plus cohérent des outils sur toute la zone de travail, ce qui est très important pour les travaux d'emboutissage de précision et de formage de grands panneaux.
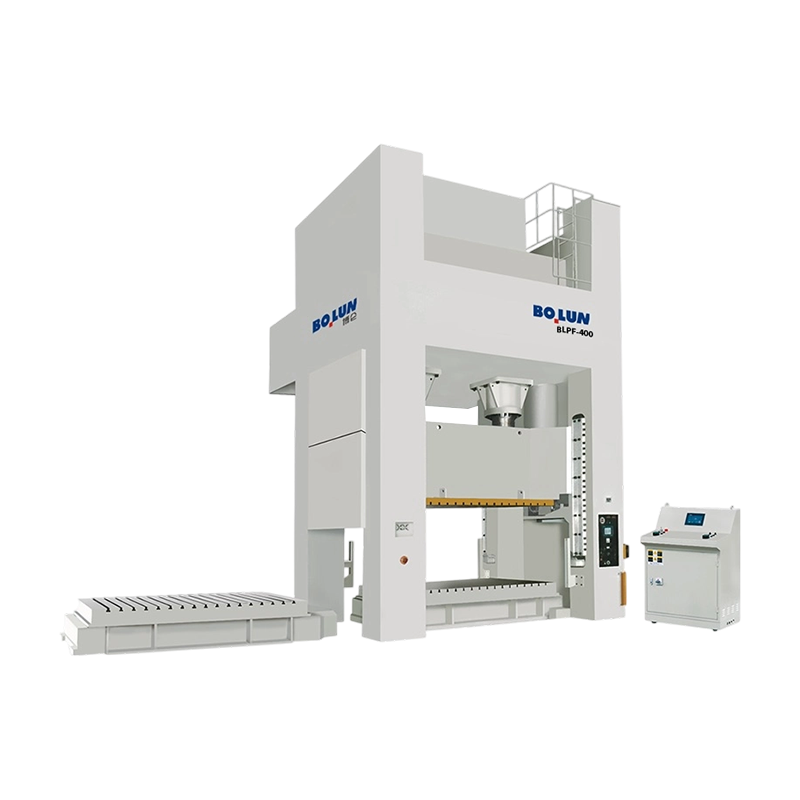
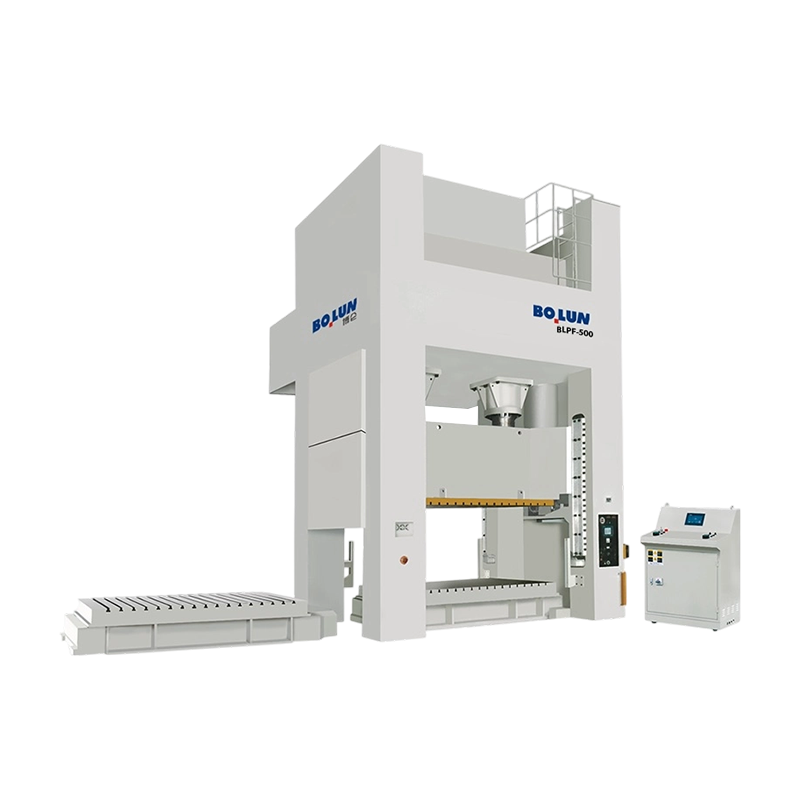
La construction à châssis fermé prend en charge des tonnages nettement plus élevés que les conceptions à châssis ouvert, avec de nombreuses presses de type fermé évaluées bien au-delà de 500 tonnes et de grandes presses à panneaux de carrosserie automobile atteignant plusieurs milliers de tonnes. La rigidité améliorée d'une conception à cadre fermé se traduit généralement par des tolérances dimensionnelles plus strictes sur les pièces finies. , c'est pourquoi l'emboutissage de haute précision et le travail sur de grands panneaux privilégient systématiquement la construction de type fermé par rapport aux alternatives de type ouvert.
Les presses de type fermé utilisent généralement des systèmes de guidage coulissant plus étendus que leurs équivalents de type ouvert, utilisant souvent des surfaces de guidage aux quatre coins du coulisseau plutôt qu'un agencement de guidage plus simple à deux points. Ce guidage plus complet contribue encore davantage à l'avantage de précision de la construction à cadre fermé, car il contraint le mouvement du vérin à une trajectoire verticale constante même lorsque les forces de matrice ne sont pas parfaitement centrées dans la zone de travail, un scénario qui se produit régulièrement en production réelle, même avec un outillage bien conçu.
Le tableau ci-dessous place côte à côte les principales différences entre les deux types de cadres pour une comparaison directe.
| Facteur | Presse mécanique de type ouvert | Presse mécanique de type fermé |
|---|---|---|
| Forme du cadre | En forme de C, ouvert sur trois côtés | Chemin de charge entièrement fermé des deux côtés |
| Accessibilité | Excellent, ouvert sur le devant et sur les côtés | Limité à l'ouverture frontale uniquement |
| Rigidité du cadre | Modéré, une certaine déviation sous charge | Déformation élevée et minimale sous charge |
| Gamme de tonnage typique | Jusqu'à environ 250 tonnes | 250 tonnes jusqu'à plusieurs milliers de tonnes |
| Précision et répétabilité | Idéal pour les travaux d'estampage généraux | Supérieur pour les travaux à tolérance serrée |
| Coût relatif de l'équipement | Inférieur | Plus haut |
Aucun des deux types de châssis n'est universellement meilleur, puisque le choix correct dépend entièrement de la taille de la pièce, de la tolérance requise, du tonnage et de la fréquence à laquelle les matrices doivent être changées pendant la production, un cadre décisionnel abordé plus en détail plus loin dans ce guide.
Au-delà de la construction du châssis, les presses mécaniques sont en outre classées selon le mécanisme spécifique utilisé pour convertir l'énergie du volant d'inertie en mouvement du vérin, et chaque type d'entraînement produit un profil de force et de vitesse distinct tout au long de la course.
La conception de presse mécanique la plus courante, utilisant un vilebrequin pour convertir le mouvement de rotation en mouvement de vérin linéaire. Les presses à manivelle offrent une conception simple et fiable, bien adaptée aux travaux généraux de découpage, de perçage et de formage.
Utilise un arbre excentrique plutôt qu'un véritable vilebrequin, permettant souvent une conception de châssis plus compacte pour une longueur de course donnée, couramment utilisée dans les presses de petit à moyen tonnage.
Utilise une liaison articulée qui multiplie considérablement la force près du bas de la course, ce qui rend cette conception bien adaptée aux opérations de frappe, de dimensionnement et de formage de précision nécessitant une force très élevée sur une courte distance de travail.
Semblable en principe à une presse à joint articulé, utilisant une liaison à bascule pour générer une force élevée avec un mouvement contrôlé de type séjour près du point mort bas, privilégiée pour les opérations nécessitant un temps de contact prolongé sous charge.
Utilise un mécanisme à vis rotatif entraîné par un volant d'inertie ou un moteur pour entraîner le vérin, offrant un fonctionnement limité en énergie plutôt qu'en course, couramment utilisé dans les applications de forgeage et de frappe où l'énergie d'impact contrôlée compte plus que la géométrie de course fixe.
Utilise un mécanisme multi-bras pour modifier le profil de vitesse du vérin tout au long de la course, produisant souvent une vitesse d'approche plus lente et un séjour prolongé au bas de la course, utile pour les opérations d'emboutissage profond sensibles à la vitesse du vérin.
La sélection du bon mécanisme d'entraînement commence par l'identification de ce que le processus exige réellement du profil de mouvement du vérin. Les opérations nécessitant une coupe simple et rapide bénéficient d'entraînements à manivelle ou excentriques standard, car ces conceptions offrent un mouvement simple et prévisible à des cadences élevées. Les opérations nécessitant une force extrême concentrée près du point mort bas, telles que l'usinage de détails fins sur la surface d'une pièce, bénéficient des conceptions d'articulation ou de genouillère, en particulier en raison de la façon dont ces mécanismes multiplient la force grâce à leur géométrie de liaison. Faire correspondre le mécanisme d'entraînement à la demande du processus, plutôt que d'utiliser par défaut une presse à manivelle standard pour chaque application, améliore souvent à la fois la qualité des pièces et la durée de vie de l'outillage, et peut réduire considérablement les taux de rebut dans les processus où le timing de la force tout au long de la course affecte directement la pièce finie.
Les presses mécaniques plus grandes sont également classées selon le nombre de points de connexion, c'est-à-dire des connexions individuelles de vilebrequin ou excentriques, qui soutiennent et entraînent le vérin, ce qui affecte directement la répartition de la charge sur de larges zones de travail.
Une presse à point unique utilise une connexion d'entraînement centrale au vérin, ce qui constitue la configuration la plus simple et la plus courante pour les presses de petite et moyenne taille manipulant des pièces qui s'intègrent confortablement dans une zone de travail compacte sans nécessiter de support sur une portée inhabituellement large.
Une presse à double point utilise deux connexions d'entraînement positionnées sur toute la largeur du vérin, répartissant la charge plus uniformément sur des zones de travail plus larges et réduisant le risque d'inclinaison du vérin lorsque la force est appliquée de manière décentrée dans un espace de matrice plus grand.
Une presse à quatre points utilise quatre connexions d'entraînement, une près de chaque coin du vérin, offrant la répartition de charge la plus uniforme disponible et faisant de cette configuration le choix standard pour les applications d'emboutissage de très grands panneaux, telles que les panneaux de carrosserie automobile, où le maintien d'un parallélisme constant sur une grande zone de travail est essentiel à la qualité des pièces.
À mesure que la zone de travail augmente, le risque de répartition inégale de la force et d'inclinaison du vérin augmente proportionnellement, c'est précisément pourquoi les presses fermées de plus grande taille utilisent généralement des configurations à deux ou quatre points plutôt qu'un seul entraînement central. Faire correspondre le nombre de points à la taille et au tonnage des pièces est l'une des décisions de spécification les plus importantes lors de la sélection d'une presse d'estampage grand format.
Bien que des points d'entraînement supplémentaires améliorent la répartition de la charge, ils ajoutent également une complexité mécanique, puisque chaque point de connexion supplémentaire nécessite sa propre tringlerie d'entraînement précisément synchronisée, liée à un volant d'inertie et à un système d'embrayage communs. Cette complexité supplémentaire augmente généralement à la fois le coût initial de l'équipement et les exigences de maintenance continue par rapport à une conception à point unique plus simple. C'est pourquoi le nombre de points doit être adapté aux exigences réelles de taille des pièces plutôt que sélectionné comme mise à niveau par défaut quelle que soit l'application, car payer pour la complexité de synchronisation dont le besoin réel de production n'a pas besoin améliore rarement le retour sur investissement global de l'équipement.
Stocke l'énergie de rotation du moteur d'entraînement en continu, la libérant en une rafale concentrée pendant chaque course de travail pour fournir une force bien au-delà de ce que le moteur seul pourrait supporter.
Engage le volant d'inertie sur le vilebrequin pour lancer une course et arrête rapidement le mouvement du vérin une fois la course terminée, un composant essentiel de sécurité et de contrôle sur chaque presse mécanique.
Convertit le mouvement de rotation du volant d'inertie en mouvement alternatif linéaire du vérin, la géométrie de l'arbre déterminant directement la longueur de course et le profil de vitesse du vérin.
Le composant mobile qui porte la matrice supérieure et transmet la force à la pièce, guidé avec précision dans le cadre pour maintenir un alignement constant avec le lit fixe tout au long de chaque course.
La structure inférieure fixe supportant la matrice inférieure, conçue pour résister aux charges d'impact répétées tout en maintenant un alignement précis avec le vérin tout au long de la durée de vie de la machine.
Les presses mécaniques modernes comprennent des commandes programmables régissant la vitesse de course, des verrouillages de sécurité et une surveillance opérationnelle, de plus en plus intégrées aux systèmes automatisés d'alimentation et de manipulation des pièces sur les lignes à grand volume.
Chacun de ces composants dépend du bon fonctionnement des autres pour que la presse fonctionne en toute sécurité et produise des pièces cohérentes. Un volant d'inertie et un vilebrequin parfaitement entretenus ne peuvent pas compenser un embrayage et un frein usés qui ne parviennent pas à arrêter le vérin de manière fiable, et un système de guidage du vérin aligné avec précision offre peu d'avantages si le lit et la plaque de renfort se sont désalignés au fil des années d'utilisation intensive. Évaluer l'achat d'une presse ou planifier un programme de maintenance pour une machine existante signifie considérer le système dans son ensemble plutôt que n'importe quel composant isolément.
Les installations qui choisissent une presse mécanique doivent tenir compte non seulement des exigences actuelles en matière de pièces, mais également des besoins de production futurs raisonnablement anticipés, car la mise à niveau ultérieure du tonnage ou du type de châssis signifie généralement l'achat d'une machine entièrement nouvelle plutôt que la modification d'une machine existante. Spécifier une capacité supplémentaire modérée au-delà des besoins immédiats, lorsque le budget le permet, s'avère souvent plus rentable tout au long de la durée de vie de l'équipement que de dépasser à plusieurs reprises des presses successives sous-dimensionnées, en particulier pour les opérations en croissance qui s'attendent à une augmentation de la complexité ou du volume des pièces quelques années après l'achat initial.
La presse elle-même ne représente que la moitié d'une opération d'emboutissage fonctionnelle, puisque la matrice détermine la forme réelle, l'action de coupe ou le résultat de formage appliqué au matériau, et la conception de la matrice doit s'aligner étroitement sur le type de presse spécifique sélectionné.
Les matrices progressives effectuent plusieurs opérations en séquence à mesure que le matériau en bande avance à travers plusieurs stations au sein d'un seul ensemble de matrices, et cette approche se marie particulièrement bien avec les presses de type ouvert à grande vitesse fonctionnant en alimentation continue de bobines, puisque la combinaison maximise le rendement pour les pièces nécessitant plusieurs étapes de formage ou de découpe.
Les matrices de transfert déplacent des flans ou des pièces individuels entre les stations en utilisant un système de transfert mécanique plutôt qu'une bande continue, une approche couramment utilisée sur les grandes presses fermées produisant des pièces plus grandes telles que les panneaux automobiles, où des flans individuels plutôt qu'une bobine continue alimentent le processus.
Les matrices composées effectuent plusieurs opérations de coupe simultanément dans une seule station plutôt que sur plusieurs stations séquentielles, souvent utilisées pour les pièces nécessitant une précision dimensionnelle élevée entre plusieurs caractéristiques de coupe sur un seul passage.
Le poids de la matrice, la hauteur de fermeture et le jeu de travail requis doivent tous être vérifiés par rapport au type de bâti de presse spécifique considéré, car une matrice conçue pour l'accès ouvert et la hauteur de fermeture plus courte typique d'une presse de type ouvert ne peut pas être transférée directement à une presse de type fermé sans modification, et vice versa.
Une matrice mal entretenue, avec des bords de coupe émoussés ou des surfaces de formage usées, oblige la presse à travailler plus fort que nécessaire pour terminer chaque opération, accélérant ainsi l'usure des composants d'embrayage, de frein et d'entraînement au fil du temps. Les installations qui traitent la maintenance des matrices et la maintenance des presses comme un seul programme intégré, plutôt que deux préoccupations distinctes gérées par différents départements, voient généralement une durée de vie plus longue de l'outillage et de la presse elle-même, ainsi qu'une qualité de pièce plus constante tout au long de la durée de vie d'un cycle de production.
La zone où le vérin et la matrice entrent en contact avec la pièce, connue sous le nom de point de fonctionnement, représente la zone à risque le plus élevé sur toute presse mécanique, et une protection appropriée, qu'il s'agisse de barrières fixes, de barrières immatérielles ou de systèmes de commande bimanuelle, est essentielle pour empêcher l'opérateur de toucher les composants mobiles pendant une course, quel que soit le type de châssis spécifique ou le tonnage concerné.
Étant donné que l'ensemble d'embrayage et de frein contrôle exactement le moment où le vérin se déplace et s'arrête, une inspection et un entretien réguliers de ce système constituent une exigence de sécurité essentielle, et tout signe d'arrêt retardé ou d'engagement incohérent doit immédiatement mettre la machine hors service jusqu'à ce qu'elle soit réparée.
Une formation cohérente des opérateurs sur la technique d'alimentation appropriée, les procédures de changement de matrice et les protocoles d'arrêt d'urgence réduit considérablement le risque d'incident, et les installations doivent maintenir des procédures opérationnelles standard documentées spécifiques à chaque combinaison presse et matrice en utilisation régulière.
Uny maintenance, die change, or adjustment work performed on a power press machine should follow strict lockout and tagout procedures, ensuring the machine cannot unexpectedly cycle while personnel are working within or near the point of operation.
Le fonctionnement continu des presses mécaniques génère des bruits et des vibrations importants, en particulier sur les presses fermées de plus grande taille exécutant des opérations à fort tonnage. Les installations doivent évaluer l'exposition au bruit par rapport aux directives pertinentes sur le lieu de travail et envisager le montage d'une isolation contre les vibrations pour les presses installées aux étages supérieurs ou à proximité d'équipements sensibles, car les vibrations transmises peuvent affecter les machines de précision à proximité au fil du temps.
Chaque presse mécanique doit être équipée de commandes d'arrêt d'urgence clairement identifiées et facilement accessibles, positionnées de manière à ce que tout opérateur ou personnel à proximité puisse arrêter la machine immédiatement sans avoir besoin de passer la main à travers ou à proximité du point de fonctionnement pour le faire, et ces commandes doivent être testées régulièrement dans le cadre d'une vérification de sécurité de routine plutôt que supposées fonctionnelles indéfiniment après l'installation initiale, car une commande d'urgence qui tombe en panne silencieusement n'offre aucune protection réelle lorsqu'elle est réellement nécessaire.
Différentes industries se tournent vers des configurations de presses mécaniques spécifiques en fonction des tailles de pièces, des tolérances et des volumes de production typiques de leurs produits.
La production de panneaux de carrosserie automobile repose en grande partie sur de grandes presses de type fermé, souvent dans des configurations à quatre points, capables d'emboutir de grands panneaux complexes avec une cohérence dimensionnelle serrée sur des milliers de pièces par cycle de production. Les composants automobiles plus petits, tels que les supports et les fixations, sont fréquemment produits sur des presses de type ouvert à plus grande vitesse utilisant des matrices progressives.
Les boîtiers d'appareils et les composants internes couvrent une large gamme de tonnages, avec des presses de type ouvert plus petites manipulant généralement des supports internes et des composants de montage, tandis que des presses de type fermé plus grandes forment des panneaux extérieurs nécessitant une finition de surface lisse et cohérente.
La fabrication de boîtiers électriques favorise généralement les presses de type ouvert utilisant des matrices progressives à grande vitesse, car ces pièces sont généralement des matériaux de calibre plus léger produits en très grands volumes où la vitesse de cycle et l'accessibilité des matrices pour les changements d'outillage fréquents comptent plus que l'extrême rigidité qu'offrent les presses de type fermé.
La production de gros volumes de fixations et de petits matériels utilise généralement des presses compactes de type ouvert à point unique fonctionnant à des courses par minute très élevées, donnant la priorité à la vitesse de cycle brute plutôt qu'aux avantages de précision qui comptent davantage pour les pièces plus grandes et à tolérances plus serrées.
Les applications industrielles lourdes, y compris le formage de supports structurels, le découpage de tôles épaisses et le formage de grandes brides, nécessitent généralement les presses de type fermé au tonnage le plus élevé disponibles, car l'épaisseur du matériau dans ces applications exige beaucoup plus de force par unité de cisaillement ou de longueur de formage que le travail de tôlerie mince typique trouvé dans la fabrication automobile ou d'appareils électroménagers, poussant souvent les exigences de tonnage bien au-delà de ce dont une opération comparable de faible épaisseur aurait jamais besoin.
Au-delà du type de châssis et du mécanisme d'entraînement, plusieurs spécifications numériques spécifiques déterminent si une presse mécanique donnée répond réellement à une exigence de production.
Le tonnage représente la force maximale qu'une presse peut fournir en toute sécurité, et ce chiffre doit toujours dépasser la force requise calculée pour une opération donnée par une marge de sécurité raisonnable, car faire fonctionner une presse de manière constante à proximité de son tonnage nominal maximum accélère l'usure et augmente le risque de défaillance.
La longueur de course définit la distance de déplacement vertical totale du vérin, qui doit être suffisante pour permettre aux pièces de dégager la matrice lors du retrait ou de l'éjection automatique, particulièrement importante pour les pièces embouties nécessitant un dégagement plus important que les simples opérations de découpage.
Ce chiffre détermine directement le taux de production théorique maximum, bien que le rendement réel atteignable dépend également de la vitesse d'alimentation du matériau, de la complexité de la pièce et de toutes les opérations secondaires intégrées dans le cycle de la presse.
La hauteur de fermeture, c'est-à-dire la distance entre le vérin et le lit au bas de la course, doit s'adapter à la hauteur de matrice spécifique utilisée, tandis que la taille du lit doit s'adapter physiquement à la fois à la matrice et au matériau alimenté dans la presse.
Au-delà des spécifications avec lesquelles l'acheteur interagit directement, la puissance du moteur et la capacité énergétique du volant d'inertie déterminent la rapidité avec laquelle une presse peut récupérer entre les courses à des cadences de production élevées et soutenues. Une presse fonctionnant à proximité de sa vitesse nominale maximale pendant des périodes prolongées a besoin d'une puissance moteur adéquate pour maintenir le volant d'inertie complètement chargé entre les cycles, et une capacité moteur sous-dimensionnée peut entraîner une perte progressive de vitesse et une fourniture de force incohérente pendant de longues séries de production continue, un problème que les fiches techniques à elles seules ne rendent pas toujours évident sans vérifier spécifiquement les valeurs de cycle de service, c'est pourquoi il est utile de demander des données de cycle de service directement auprès d'un fabricant avant de finaliser une décision d'achat.
Les presses mécaniques sont principalement classées par construction de châssis en conceptions de type ouvert et de type fermé, et par mécanisme d'entraînement en presses mécaniques, hydrauliques et pneumatiques, les presses mécaniques étant divisées en types d'entraînement à manivelle, excentrique, à joint articulé, à bascule et à vis.
Un Open Type Power Press Machine uses a C shaped frame open on three sides for easy access, generally suited to lighter tonnage work, while a Closed Type Power Press Machine uses a fully enclosed frame offering greater rigidity and precision for higher tonnage and larger part applications.
Les presses mécaniques de type ouvert couvrent généralement un tonnage allant jusqu'à environ 250 tonnes, ce qui les rend bien adaptées aux opérations d'emboutissage, de découpage et de perçage de petite et moyenne taille plutôt qu'aux travaux de très grands panneaux.
Les presses mécaniques de type fermé offrent une rigidité de châssis nettement plus grande, ce qui réduit la déflexion sous des charges lourdes ou décentrées et maintient un parallélisme plus serré des vérins, deux éléments essentiels pour produire de grands panneaux dimensionnellement cohérents.
Une presse mécanique utilise un volant d'inertie et un vilebrequin pour convertir l'énergie de rotation stockée en courses de vérin rapides et répétables, tandis qu'une presse hydraulique utilise la pression du fluide pour fournir une force constante tout au long de la course à des vitesses de cycle généralement plus lentes.
Une presse à joint articulé utilise un mécanisme de liaison qui multiplie considérablement la force près du bas de la course, ce qui la rend bien adaptée au frappe, au dimensionnement et à d'autres opérations de précision nécessitant une force très élevée sur une courte distance de travail.
Le nombre de points fait référence au nombre de connexions individuelles de vilebrequin ou d'entraînement excentrique supportant le vérin, allant des presses à point unique pour les pièces compactes aux presses à double ou quatre points qui répartissent la charge uniformément sur des zones de travail plus larges.
Le tonnage requis dépend de l'épaisseur du matériau, de sa résistance, de la longueur du périmètre de cisaillement ou de formage de la pièce et de l'opération spécifique effectuée. Il est généralement calculé à l'aide de formules établies spécifiques aux travaux de découpage, de perçage ou de formage.
Les caractéristiques de sécurité essentielles comprennent une protection du point de fonctionnement telle que des barrières immatérielles ou des barrières fixes, un système d'embrayage et de freinage fiable avec des performances d'arrêt vérifiées, des systèmes de commande à deux mains le cas échéant et des procédures documentées de verrouillage et d'étiquetage pour les travaux de maintenance.
Les systèmes d'embrayage et de freinage doivent être inspectés selon un calendrier régulier défini par le fabricant et les réglementations de sécurité applicables, la distance d'arrêt et le temps de réponse étant vérifiés pour rester dans les tolérances de sécurité spécifiées à chaque intervalle d'inspection.


Une presse n’est pas une catégorie de machines. Il s'agit d'une ...
Comprendre les presses mécaniques et leurs fonctions essentielles ...
Un fabricant de fixations de taille moyenne a récemment été confronté à un...
Fabrication et travail des métaux Un regard direct et pratiqu...
La réponse courte : quel type de cadre convient à votre travail ...
Une usine de fixations à Taizhou reçoit une demande d'un équipementie...
Contactez-nous

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, ville de Jinting, ville de Shengzhou, province du Zhejiang, Chine
Prêt commencer ?
Get in Touch

Maintenant !

ZHEJIANG BOLUN

