
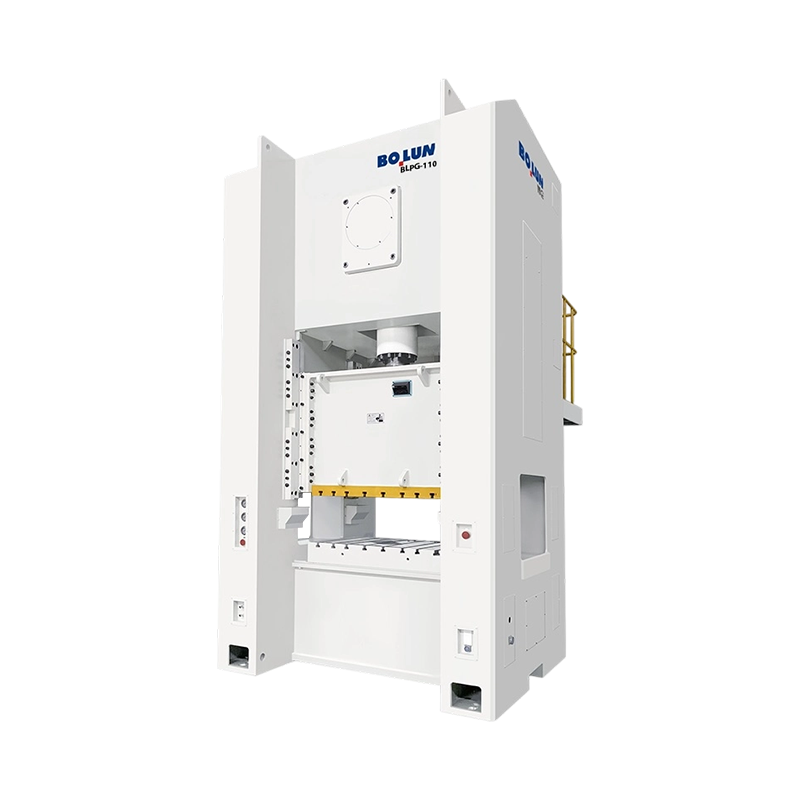


La presse mécanique à porte large et monopoint de précision à grande vitesse BLPG-110 offre une capacité no...
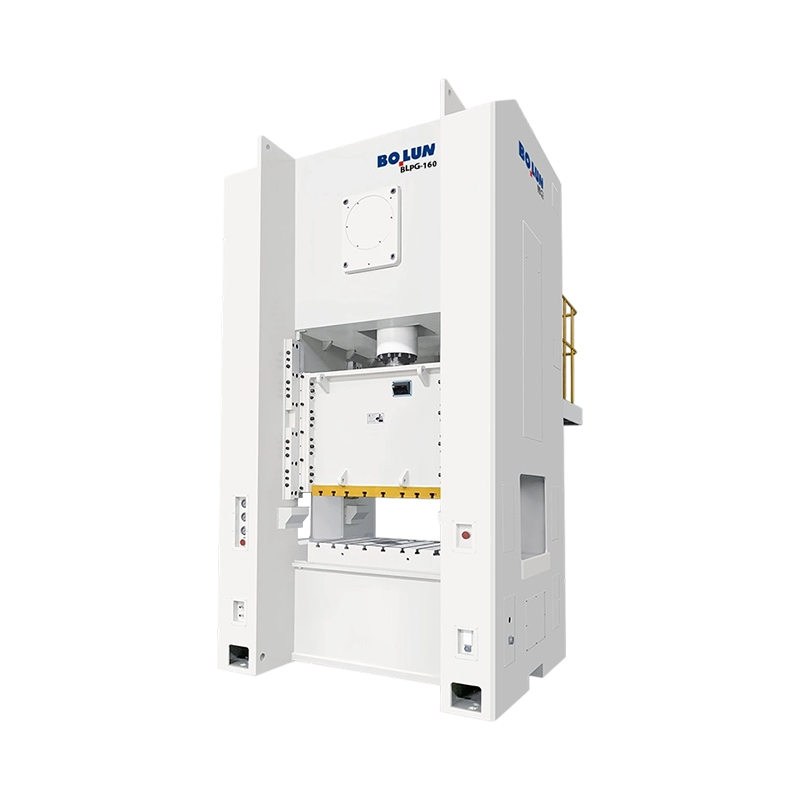
La presse mécanique polyvalente à cadre stable et à porte large à point unique de type fermé BLPG-160 convi...
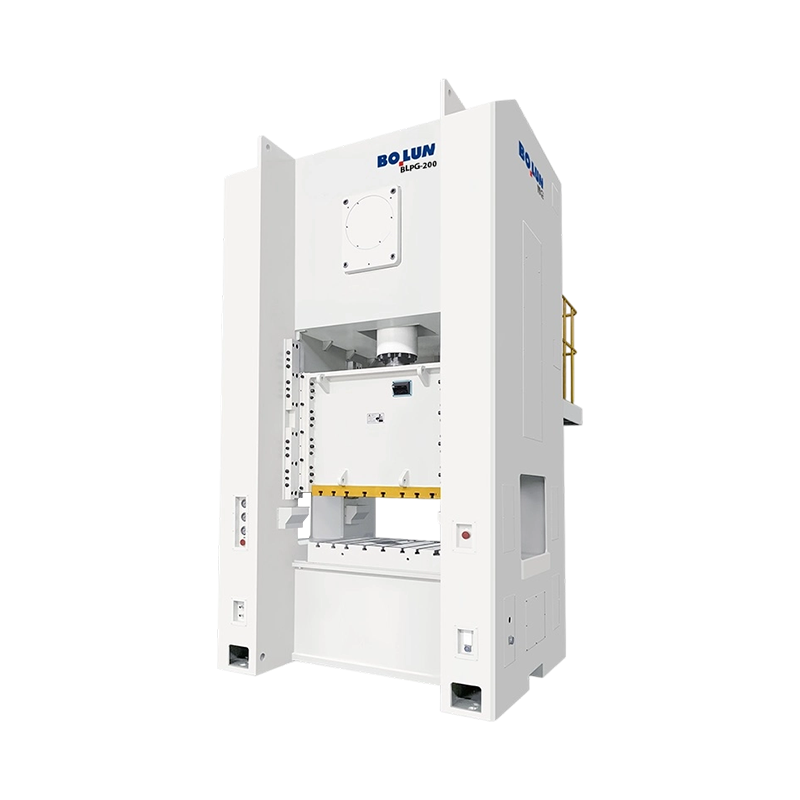
La presse mécanique à porte large à point unique de type fermé grand format haute capacité BLPG-200 est con...
Notre presse mécanique à point unique de type fermé de la série BLPA représente le summum de la précision, de la fiabilité et de l'efficacité dans le formage moderne des métaux. Spécialement conçue pour gérer des tâches d'emboutissage rigoureuses, telles que le traitement de matériaux de 3,2 mm d'épaisseur, courant dans les industries de l'automobile et de l'électroménager, cette machine est votre partenaire ultime pour une production à haut rendement.
Intégrité structurelle à haute rigidité
La machine est dotée d'un cadre soudé en tôle d'acier à haute résistance qui subit un processus de traitement thermique spécialisé pour soulager les contraintes. Cela garantit une rigidité structurelle maximale et une déflexion minimale sous de lourdes charges, ce qui se traduit directement par une précision supérieure des pièces et une durée de vie de l'outil considérablement prolongée.
Transmission supérieure et composants de base
Au cœur de la presse se trouve un vilebrequin forgé en acier allié 42CrMo, offrant une résistance à la fatigue exceptionnelle par rapport aux composants moulés traditionnels. Associé à des bagues en bronze d'étain CuSn12 de haute qualité, notre système de transmission garantit une distribution de puissance fluide et une génération de chaleur réduite, même pendant des opérations continues en trois équipes.
Contrôle pneumatique avancé et sécurité
Équipée d'un embrayage à friction pneumatique et d'une unité de freinage hautes performances, la machine offre une réponse rapide et une précision d'arrêt extrême. La sécurité est primordiale ; ainsi, nous intégrons une soupape de sécurité à double solénoïde et un protecteur de surcharge hydraulique pour éviter les courses continues accidentelles et protéger la machine des pics de tonnage.
Guidage de précision pour les tâches complexes
Les longs rails de guidage étendus à 6 côtés (ou à 8 côtés en option) offrent une stabilité de glissement exceptionnelle. Ce guidage de haute précision minimise les mouvements latéraux, garantissant un jeu constant de la matrice même lors d'un chargement décentré, ce qui est essentiel pour les applications complexes de matrices progressives.
Intégration transparente de l'automatisation
Alimentée par un système de contrôle basé sur PLC avec une IHM conviviale, notre presse est entièrement optimisée pour la synchronisation avec les servoalimentateurs NC et les systèmes robotiques. Que vous produisiez des supports architecturaux ou des composants automobiles, nos équipements offrent la flexibilité et les capacités de « prise de contact » requises pour une usine intelligente entièrement automatisée.
Choisissez les machines de haute précision Bolun, où la durabilité rencontre l'automatisation numérique.
As China Presse à point unique de type fermé Manufacturers and Presse à point unique de type fermé Suppliers, Zhejiang Bolun High-Precision Machinery Co., Ltd. est situé dans le Zhejiang, au cœur de la fabrication de précision en Chine. Forte de deux décennies d'ancrage profond dans l'industrie de fabrication de machines, l'entreprise a tiré parti d'une profonde accumulation industrielle et de percées techniques pour évoluer vers une entreprise moderne et leader dans le domaine des équipements de formage de haute précision. Nous intégrons la R&D, la conception, la production, les ventes et le service. Depuis nos débuts de persévérance face aux défis jusqu'à notre leadership actuel dans les domaines des machines de forgeage et de coulée, Bolun Machinery a établi un système de gestion de production professionnel, mature et efficace. Nous nous engageons à fournir à nos clients du monde entier des solutions de machines-outils industrielles de qualité supérieure.
 Plus à propos de nous
BOULON

0+
années
Expérience de l'industrie

0+
Unités produites (année précédente)

0+
Nombre d'employés

0+
$
Millions de valeur de production annuelle

Conception à point unique Une connexion d'entraînement au centre de la diapositive Conception à double pointe Deux connexions d'entraînement réparties sur la glissière La réponse courte : point unique ou point do...
La réponse courte : quel type de cadre convient à votre travail Un Presse mécanique de type ouvert utilise un cadre en forme de C ou à espacement qui laisse trois côtés de la zone de travail accessibles, ce qui facilite le chargement des matrices et l'alimentation des pièces, tandis ...
Une presse n’est pas une catégorie de machines. Il s'agit d'une famille de machines de formage des métaux définie par le châssis, l'entraînement, les points de connexion du vérin et le processus prévu. C'est pourquoi deux machines de même tonnage peuvent se comporter très différemment sur une ...
Dans les environnements de fabrication à grande vitesse et 24 heures sur 24, maintenir la position précise où le coulisseau atteint son point le plus bas, appelé point mort bas ou BDC, constitue un défi majeur. Au cours d'un programme de production continu 24 heures sur 24 et 7 jours sur 7, une presse monopoint de type fermé est soumise à des cycles mécaniques répétés qui génèrent des frictions au sein des roulements, des engrenages et des guides coulissants. Cette friction génère de la chaleur, qui est progressivement transférée au vilebrequin principal, aux bielles et au châssis de la presse lui-même. Étant donné que l'acier et la fonte se dilatent lorsqu'ils sont chauffés, cette accumulation thermique provoque l'allongement des liaisons mécaniques, poussant la glissière légèrement plus bas que sa position zéro calibrée. Ce lent décalage vertical est la principale cause de la dérive BDC, qui a un impact direct sur la profondeur de pénétration de l'outillage et peut entraîner des dimensions de pièces incohérentes.
Au-delà de la dilatation thermique, des facteurs dynamiques contribuent également aux variations du BDC. Lors d'un fonctionnement à grande vitesse, les forces d'inertie du coulisseau alternatif et de l'outillage augmentent. Cette inertie crée un étirement élastique temporaire du cadre et des liaisons de liaison lors de la phase d'inversion de la course. À mesure que la machine accélère ou ralentit pour s'adapter aux variations d'alimentation du matériau, ces charges dynamiques changent, entraînant un déplacement dynamique du BDC. Pour éviter les problèmes de qualité, les opérateurs d'emboutissage doivent faire face à la fois à la croissance thermique progressive et aux variations dynamiques rapides qui se produisent tout au long des longues séries de production.
Pour atténuer la croissance thermique progressive des composants d'entraînement critiques, les systèmes d'emboutissage modernes utilisent des stratégies avancées de lubrification et de gestion thermique. Les roulements principaux et l'arbre excentrique du presse monopoint de type fermé sont alimentés en permanence en huile provenant d’un système de lubrification centralisé. Plutôt que de simplement recycler cette huile, des presses à haut rendement acheminent le lubrifiant via un échangeur de chaleur actif équipé de capteurs de température précis. En refroidissant l'huile à une température de fonctionnement standardisée avant de la réintroduire dans les surfaces de roulement, le système agit comme un dissipateur thermique actif, évacuant l'énergie thermique générée par le frottement à grande vitesse et stabilisant la température interne de la transmission mécanique.
La stabilisation de la température du lubrifiant minimise l'écart de température entre le début d'un quart de travail et les heures de fonctionnement continu. Zhejiang Bolun Élevé-Precision Machinery Co., Ltd. construit des systèmes de contrôle thermique robustes qui surveillent les températures du cadre et du variateur en temps réel. En maintenant un gradient thermique stable sur toute la structure de la machine, le taux de dilatation physique du vilebrequin et de la connexion coulissante est maintenu dans des limites étroites, permettant à la presse de fonctionner en continu avec un déplacement mécanique minimal et évitant le besoin d'arrêts manuels fréquents pour laisser les composants refroidir.
Même si la stabilisation thermique limite le taux de croissance, les opérations de haute précision nécessitent une correction active en temps réel pour éliminer complètement la dérive BDC. Les réseaux de contrôle de presse modernes intègrent des systèmes de compensation dynamiques en boucle fermée qui utilisent des capteurs haute résolution, tels que des capteurs à courants de Foucault ou des codeurs linéaires, installés directement sur le lit de la presse ou sur les colonnes de guidage. Ces capteurs mesurent la distance exacte entre la glissière et la plaque de renfort au bas de chaque course, transmettant ces données à l'unité centrale de traitement en microsecondes. Si le contrôleur détecte que le coulisseau descend en raison de changements de chaleur ou de charge, il déclenche automatiquement un micro-ajustement du mécanisme de hauteur du coulisseau pendant la partie non fonctionnelle de la course.
Ce réglage à la volée est réalisé par un système de réglage motorisé à couple élevé intégré à l'ensemble coulissant. Le système apporte des corrections submicroniques à la longueur des bielles, compensant ainsi l'allongement thermique sans interrompre le flux de production. Cette intégration du retour de capteur et du contrôle précis du moteur garantit que la presse monopoint de type fermé maintient une profondeur de formage constante sur des millions de cycles consécutifs, prenant en charge les lignes de production hautement automatisées où l'intervention manuelle doit être évitée.
Le tableau ci-dessous donne un aperçu des différentes stratégies d'approche utilisées pour gérer la dérive BDC pendant les opérations continues, mettant en évidence leur complexité de mise en œuvre et leurs capacités de correction.
| Stratégie de contrôle | Principe opérationnel | Plage de dérive moyenne BDC (mm) | Coût de mise en œuvre | Exigence d'entretien |
|---|---|---|---|---|
| Refroidissement par air standard | Dissipation passive par le flux d'air ambiant | 0,080 à 0,150 | Référence | Faible (nettoyage des unités de ventilation uniquement) |
| Refroidissement actif de l'huile | Refroidissement de l'huile en boucle fermée via un échangeur de chaleur externe | 0,030 à 0,060 | Modéré | Changements périodiques de filtre et contrôles du liquide de refroidissement |
| Compensation statique | Formules mathématiques pré-calculées basées sur le temps d'exécution | 0,025 à 0,045 | Faible (logiciel intégré) | Nécessite un réétalonnage régulier du capteur |
| Boucle fermée en temps réel | Surveillance dynamique des capteurs avec correction de glissement motorisée | 0,005 à 0,015 | High | Calibrage régulier des capteurs de déplacement |
Comme indiqué dans les données comparatives, les méthodes passives seules sont généralement insuffisantes pour les applications nécessitant des tolérances au niveau micro. Atteindre le plus haut niveau de cohérence nécessite une approche combinée dans laquelle la stabilisation active de la température de l'huile gère la majeure partie de l'énergie thermique, tandis que le retour d'information du capteur en temps réel gère les infimes variations restantes. La mise en œuvre de ces systèmes doubles permet aux fabricants de répondre à des exigences de qualité strictes lors des opérations d’estampage continues et à grande vitesse.
La disposition géométrique du bâti de la presse joue un rôle essentiel dans la manière dont la dilatation thermique affecte la précision globale. Les cadres asymétriques, tels que les structures standard à dos ouvert, ont tendance à se dilater de manière inégale lorsqu'ils sont soumis à des changements de température, ce qui entraîne une inclinaison du cadre vers l'avant et un mauvais alignement du poinçon. Une presse monopoint de type fermé utilise une configuration symétrique à cadre fermé qui répartit la charge thermique uniformément sur les montants verticaux gauche et droit. Cette symétrie structurelle garantit que toute dilatation thermique se produit uniformément dans la direction verticale, gardant le coulisseau parfaitement parallèle au lit et évitant les forces de cisaillement horizontales susceptibles d'endommager l'outillage.
Outre la conception structurelle, la sélection de matériaux présentant des propriétés thermiques appropriées est cruciale. Bolun Machinery utilise des plaques d'acier haute densité sans contrainte et des composants moulés qui ont des coefficients de dilatation thermique hautement prévisibles. Avant l'usinage, ces structures subissent des cycles de relaxation des contraintes thermiques pour garantir que la structure interne des grains du métal est entièrement stabilisée. Ce processus de fabrication empêche le cadre de se déformer ou de se déformer lorsqu'il subit le cycle thermique associé à la transition entre les états de production actifs et les conditions d'inactivité de l'usine, maintenant ainsi l'alignement géométrique à long terme des guides de presse.
La gestion de la dérive BDC ne dépend pas uniquement de la conception de la presse ; cela nécessite également une coordination minutieuse avec l’outillage et les accessoires de matrice. Dans les matrices progressives, des bouteilles d'azote gazeux sont fréquemment utilisées pour fournir une force de serrage constante. Cependant, lors d'un fonctionnement continu 24h/24 et 7j/7, ces cylindres peuvent chauffer en raison d'une compression à haute fréquence, entraînant des changements de pression interne qui modifient la force de résistance globale ressentie par le coulisseau de la presse. Si les exigences de tonnage changent de manière dynamique en raison de l'évolution de la pression du cylindre, la déflexion élastique du châssis de la presse variera, provoquant des fluctuations mineures de la position physique du BDC.
Pour éviter ces variations, les lignes de fabrication intègrent des systèmes de collecteur d'azote externes avec des vannes de régulation de pression qui maintiennent la pression du cylindre constante quels que soient les changements de température. Assurer une force de résistance uniforme aide à stabiliser le tonnage total de formage, ce qui maintient constante la déviation élastique de la presse monopoint de type fermé pendant tous les quarts de travail. En combinant des forces d'outil stables, une construction de cadre symétrique rigide et des systèmes de compensation réactifs en boucle fermée, les usines modernes peuvent exécuter avec succès des opérations d'emboutissage de haute précision 24 heures sur 24 avec une qualité de pièces très constante.
Q : Quelles mesures sont intégrées dans votre presse monopoint de type fermé pour stabiliser le point mort bas (PMB) lors de travaux intensifs 24 heures sur 24 ?
R : La dilatation thermique des liaisons mécaniques est gérée par un système de refroidissement par lubrification active qui stabilise les températures de l'huile, combiné à des capteurs de déplacement en boucle fermée en temps réel. Zhejiang Bolun High-Precision Machinery Co., Ltd. construit ces systèmes pour surveiller dynamiquement la position du coulisseau, en exécutant des ajustements submicroniques sur le mécanisme de hauteur du coulisseau pour compenser toute dérive thermique progressive sans arrêter la ligne.
Q : Pourquoi une presse monopoint de type fermé est-elle préférée à une alternative de type ouvert lors de la fabrication de composants électriques ou automobiles à haute tolérance ?
R : La conception symétrique à châssis fermé élimine complètement la déviation angulaire, ou effet d'ouverture du châssis, qui est courant dans les machines à châssis fendu soumises à de lourdes charges. En dirigeant toutes les forces de réaction le long d'une trajectoire parfaitement verticale, le cadre fermé garantit que l'alignement de l'outil reste très précis, évitant ainsi une usure inégale de la matrice et maintenant des tolérances serrées des pièces.
Q : Comment la transmission de votre presse monopoint gère-t-elle les chocs mécaniques importants associés au traitement de matériaux structurels à haute résistance ?
R : Le point de connexion unique est soutenu par des vilebrequins en alliage élevé et des bagues robustes inondées d'huile conçues pour répartir uniformément les charges d'impact sévères. Cette conception s'appuie sur la construction robuste du cadre de Bolun Machinery, qui subit une relaxation complète des contraintes thermiques pour absorber la libération soudaine d'énergie de la fracturation ou du découpage du métal sans micro-décalage.
Q : Comment votre presse protège-t-elle les outils coûteux et sensibles contre les surcharges dommageables pendant les cycles de production à haute fréquence ?
R : Chaque presse est équipée d'un système de protection contre les surcharges hydrauliques très réactif situé à l'intérieur de l'ensemble coulissant. En cas d'alimentation double feuille ou de bourrage d'outil, la pression hydraulique chute instantanément, arrêtant le mouvement du coulisseau en quelques millisecondes pour éviter des dommages structurels à la fois à l'outillage et au châssis de la presse lui-même.
Q : Les profils de course de glissement et les réglages de la hauteur de fermeture peuvent-ils être modifiés pour s'adapter aux matrices progressives spécialisées avec différentes hauteurs de fermeture ?
R : Oui, nos systèmes complets de conception et de fabrication nous permettent d’équiper ces presses de mécanismes de réglage motorisés des coulisses et d’unités de contrôle programmables avancées. Cette configuration permet des configurations d'outillage rapides et reproductibles et des ajustements faciles pour s'adapter à différentes hauteurs de matrice et à des séquences d'estampage complexes à plusieurs étapes.
Contactez-nous

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Road East, Xiaren, ville de Jinting, ville de Shengzhou, province du Zhejiang, Chine
Prêt commencer ?
Get in Touch

Maintenant !

ZHEJIANG BOLUN
