
Une presse mécanique à point unique de type ouvert entraîne sa glissière à partir d'une connexion au centre, ce qui maintient la machine simple et économique pour les travaux légers, tandis qu'une presse mécanique à double point de type ouvert entraîne la glissière à partir de deux connexions espacées sur sa largeur, ce qui améliore l'équilibre de la charge, le parallélisme et la tolérance sur les matrices plus larges. . Les presses à pointe unique sont généralement choisies pour les petits découpages, perçages et formages légers jusqu'à environ 100 tonnes, tandis que les presses à double pointe sont généralement spécifiées pour les pièces plus grandes et les forces allant d'environ 100 tonnes à environ 300 tonnes. .
Pour les acheteurs et les ingénieurs d'usine, la décision pratique repose sur trois questions : quelle est la taille de la matrice, quelle est la distance entre la force et le centre de la glissière et la rigueur de la tolérance. Une presse à point unique est souvent le bon choix lorsque les pièces sont petites et centrées, tandis qu'une presse à double point est plus sûre et plus précise une fois que la matrice s'élargit ou que le travail est décentré.
Entraînement central, moindre coût, charges centrées uniquement
Deux disques, un meilleur équilibre et une meilleure précision
Les deux utilisent des cadres ouverts en C ou à espacement
La charge excentrique provoque l'inclinaison et l'usure
Un Presse mécanique de type ouvert utilise un cadre en forme de C ouvert sur trois côtés, permettant un accès facile à la zone de la matrice, et les versions à point unique et double point partagent cette philosophie de cadre tout en différant dans la façon dont la glissière est entraînée .
La gorge ouverte permet aux opérateurs et aux équipements d'alimentation d'atteindre la filière par l'avant et les côtés. Ceci est précieux dans les ateliers de travail et les usines de taille moyenne où les changements de matrices sont fréquents. Le compromis est que le cadre fléchit davantage sous charge qu'une conception fermée, de sorte que la disposition de l'entraînement et la manière dont la force est appliquée deviennent particulièrement importantes.
Dans les deux conceptions, un vilebrequin ou un excentrique convertit la rotation du volant en mouvement de haut en bas de la glissière via une ou plusieurs bielles. Le nombre de points de connexion détermine la manière dont la force de formage atteint la glissière, et ce seul facteur détermine les performances, le coût et l'adéquation de chaque machine.
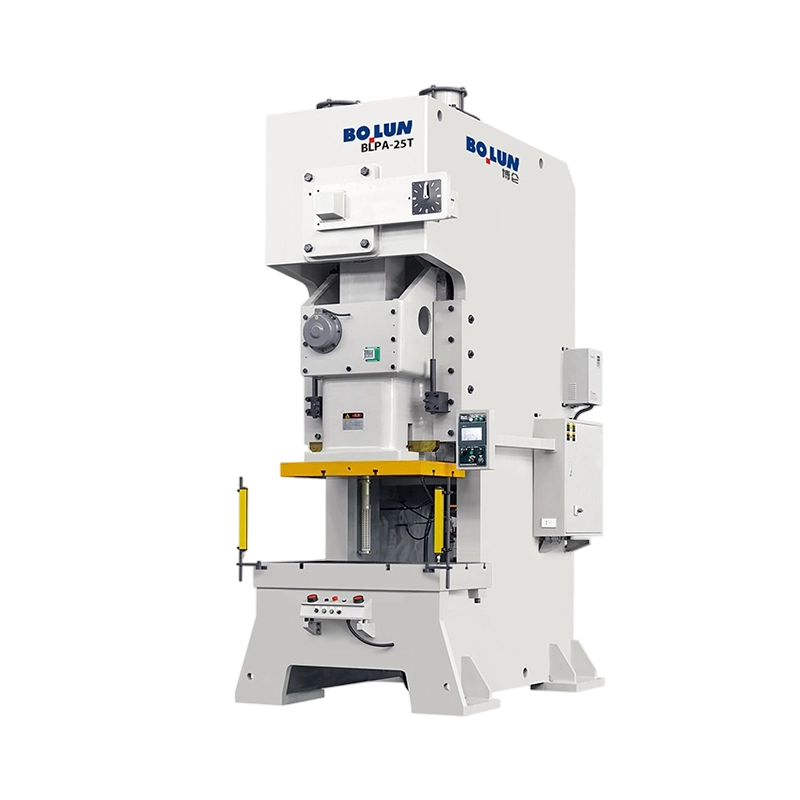
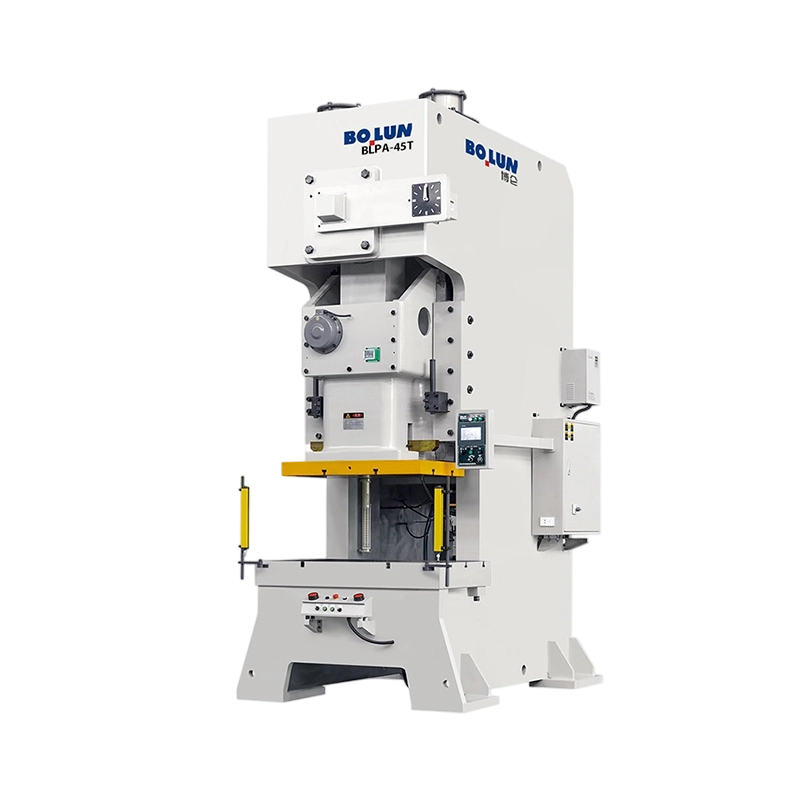
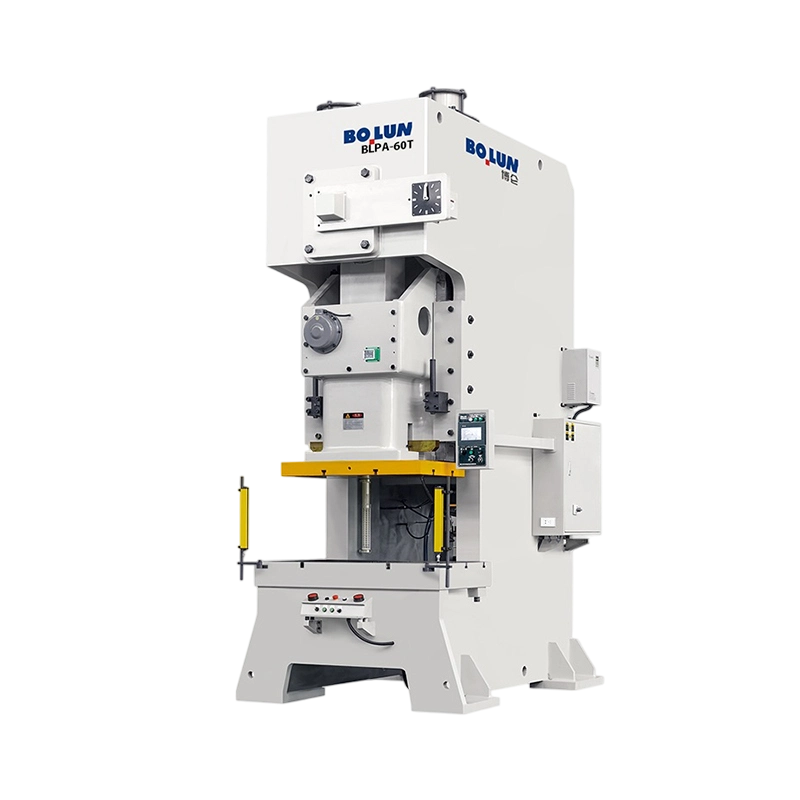
Le presse mécanique à point unique de type ouvert transmet toute sa force de formage à travers un point de connexion, généralement près de la ligne centrale de la glissière, de sorte que la matrice doit être alignée précisément avec ce point pour éviter une charge inégale .
Puisqu'il n'y a qu'une seule connexion d'entraînement, la conception à point unique comporte moins de pièces mobiles, un vilebrequin ou un agencement excentrique plus simple et un coût de fabrication inférieur. Les tâches de maintenance sont moins nombreuses, ce qui convient aux petites usines et aux ateliers disposant d'un personnel technique limité.
Les presses à point unique manipulent de petites pièces centrées telles que des bornes électriques, des petits supports, des rondelles, des clips et des travaux de perçage simples. Lorsque la force est concentrée près du centre de la glissière et que la matrice est compacte, la machine fournit des résultats cohérents à un prix compétitif.
Lorsque la force de travail s'éloigne du point de connexion unique, le coulisseau a tendance à s'incliner, et cette inclinaison augmente avec la distance entre la force et le centre d'entraînement. . Un travail décentré peut donc provoquer une usure inégale des cales et des guides et produire des pièces dont les dimensions ou la planéité varient. Les concepteurs réduisent cet effet en gardant la matrice centrée, en utilisant des cales plus grandes et en limitant le moment excentrique que la presse est censée supporter.
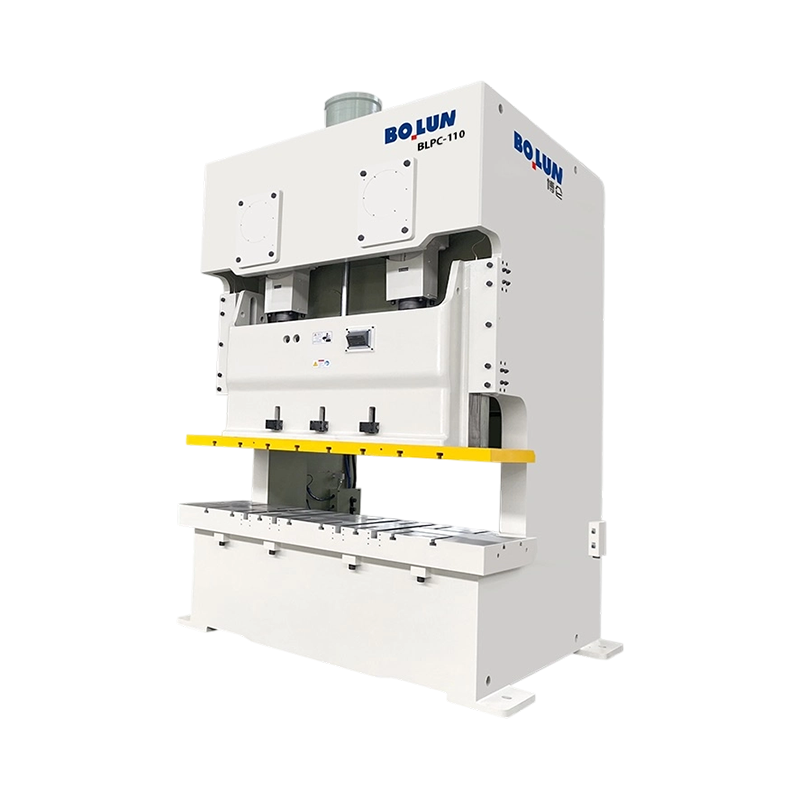
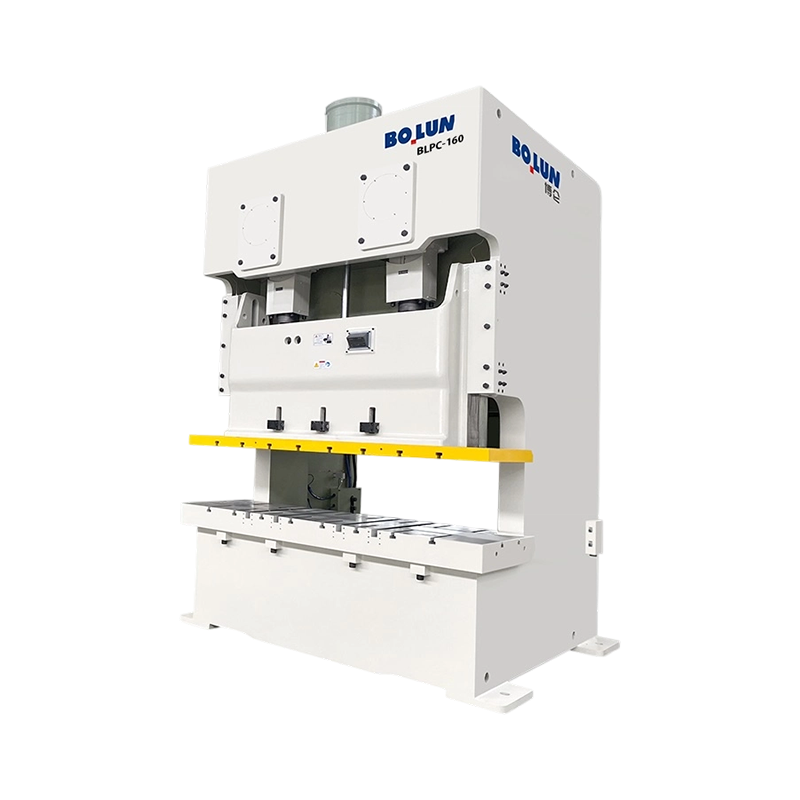
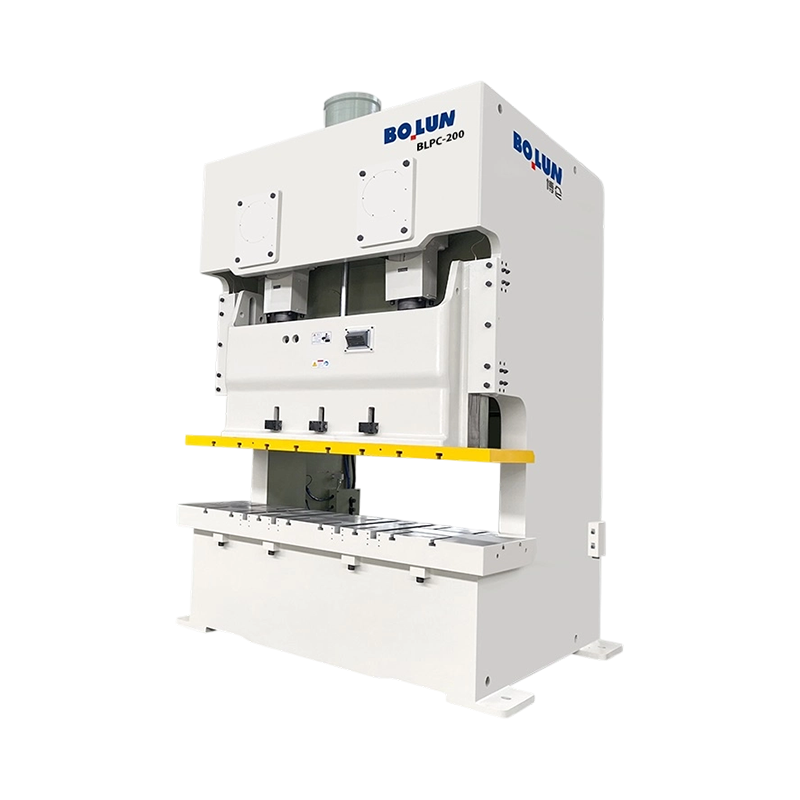
Le presse mécanique à double pointe de type ouvert entraîne la glissière à partir de deux points de connexion espacés sur sa largeur, de sorte que la force est partagée entre eux et que la glissière reste plus de niveau sous charge .
Deux points de connexion, souvent entraînés par un vilebrequin commun ou deux arbres excentriques, répartissent la charge sur la largeur du coulisseau. Cette disposition réduit le basculement lorsque la matrice est large ou lorsque la force n'est pas parfaitement centrée. Il améliore également le parallélisme entre le chariot et le banc, ce qui permet une tolérance plus stricte des pièces.
Les presses à double pointe conviennent aux matrices plus larges, aux lignes de découpage plus longues, aux matrices progressives à plusieurs stations et aux opérations de formage qui exercent une force sur une zone plus large. Les supports automobiles, les pièces d'appareils électroménagers et les estampages électriques dotés de multiples fonctionnalités fonctionnent souvent de manière plus fiable sur une machine à double pointe.
La deuxième connexion du lecteur ajoute des composants, des exigences d'alignement et des points de maintenance. Le coût initial est plus élevé et la configuration nécessite une attention particulière aux deux points de connexion afin que la diapositive reste équilibrée. L’avantage est une plus grande stabilité et une enveloppe de travail plus large.
Le comparison below highlights the trade offs that matter most when choosing a drive configuration for an open frame press .
| Caractéristique | Presse à point unique | Presse à double point |
|---|---|---|
| Connexions du lecteur | Une connexion centrale | Deux connexions sur toute la largeur |
| Bande de capacité typique | Jusqu'à environ 100 tonnes | Environ 100 à 300 tonnes |
| Tolérance aux charges décentrées | Faible, s'incline avec une force excentrique | Bien, partage la charge sur la diapositive |
| Parallélisme sous charge | Nécessite un centrage minutieux de la matrice | Mieux entretenu sur des matrices plus larges |
| Coût d'achat relatif | Inférieur | Plus haut |
| Points d'entretien | Moins de composants d'entraînement | Plus de roulements et de connexions à vérifier |
| Pièces typiques | Petits flans et bornes centrés | Supports larges et matrices progressives |
Le location of the working force relative to the drive connection determines whether the slide stays level, so understanding load position is the foundation for choosing between the two designs .
Lorsque la force de la matrice est centrée sur le point de connexion, la presse monopoint se comporte presque comme une machine idéale, avec une usure uniforme et des dimensions de pièces stables. Les petites matrices placées soigneusement sur la ligne centrale sont le point idéal pour cette conception.
Une charge excentrique crée un moment qui tente d'incliner la glissière. Par exemple, une matrice dont les arêtes de coupe se trouvent à 50 millimètres du centre d'entraînement sur une presse à un seul point peut produire une inclinaison notable qui apparaît sous forme de bavures sur un côté de la pièce. Les presses à double pointe réduisent ce moment en divisant la force entre deux connexions, de sorte que la même matrice fonctionne souvent avec moins de distorsion.
Planifiez la disposition des matrices de manière à ce que le centre de gravité combiné de la force de coupe soit aussi proche que possible du centre d'entraînement. Si le centre de gravité ne peut pas être déplacé vers le centre, la conception doit évoluer vers une machine à double pointe ou ajouter des fonctionnalités de guidage telles que des larves plus lourdes et des éléments de matrice équilibrés.
La sélection doit être basée sur les pièces, la matrice et les exigences de tolérance plutôt que sur le seul prix, car une configuration de variateur inadaptée entraîne des problèmes répétés qui coûtent plus cher que les économies initiales. .
Mesurez la largeur de la matrice et la répartition des postes de découpe ou de formage. Les matrices étroites et centrées sont compatibles avec les machines à un seul point, tandis que les matrices larges et les outils progressifs multi-stations nécessitent généralement un support à deux points.
Calculez la force de découpage ou de formage à partir du périmètre, de l’épaisseur du matériau et de la résistance au cisaillement. Conservez une marge d’environ 20 pour cent en dessous du tonnage nominal pour un fonctionnement normal. Si la force maximale est proche de la capacité d'un seul point, une presse à double point donne plus de marge de variation.
Les pièces à grand volume avec des tolérances serrées bénéficient de la stabilité d'une presse à double point, car le parallélisme est maintenu plus longtemps entre les contrôles. Les prototypes à faible volume ou les travaux en petites séries peuvent souvent être traités de manière économique sur une seule machine.
Le tonnage ne décrit qu'une partie d'une presse, les acheteurs doivent donc évaluer la course, la hauteur de fermeture, la taille du lit et la capacité énergétique ainsi que la configuration de l'entraînement. .
Les fabricants évaluent le tonnage à une distance spécifiée avant le point mort bas. Les travaux de formage qui nécessitent une force maximale à un point de course différent peuvent dépasser la capacité sûre, le point nominal doit donc correspondre aux exigences du processus.
La longueur de course doit s'adapter à la pièce la plus longue et à l'équipement d'alimentation, tandis que la hauteur de fermeture doit inclure la hauteur de la matrice et tout empilement de pièces. Les presses à double pointe avec des cadres plus grands peuvent offrir davantage d'options de hauteur de fermeture pour un outillage progressif.
| Spécification | Pourquoi c'est important | Question à poser au fournisseur |
|---|---|---|
| Tonnage nominal et point de classement | Définit la force de sécurité maximale | À quelle distance de course la notation est-elle valable ? |
| Charge excentrique admissible | Limite le travail décentré | Quel est le moment maximum pour ce cadre ? |
| Spécification du parallélisme des diapositives | Contrôle la précision des pièces | Quelle tolérance est garantie à pleine charge ? |
| Coups par minute | Capacité de production | Ce taux est-il valable pour le tonnage nominal ? |
| Dimensions du lit et des traversins | Taille de la matrice et espace de montage | Quelles tailles de jeux de matrices conviennent sans modification ? |
La conception de la matrice et la configuration de l'entraînement doivent être considérées ensemble, car une matrice qui fonctionne bien sur une machine peut produire des pièces de mauvaise qualité sur une autre. .
Placez la matrice de manière à ce que la force de coupe combinée tombe près du centre d'entraînement. Les piliers et les bagues de guidage doivent être dimensionnés pour la charge latérale attendue, et le sabot de la matrice doit être suffisamment large pour maintenir le poinçon et la matrice alignés sous la glissière.
Les matrices progressives répartissent la force sur plusieurs stations. Sur une presse double points, disposez les stations de manière à ce que la charge soit répartie uniformément entre les deux points de connexion. Des charges inégales entre stations peuvent toujours produire des effets de moment, c'est pourquoi les calculs de force doivent être vérifiés pour chaque station.
Des systèmes de guidage plus lourds et des surfaces d'usure durcies aident à contrôler le désalignement sur les deux conceptions. Une inspection régulière des piliers de guidage, des bagues et des surfaces de lardon assure le bon fonctionnement de la matrice et protège la qualité des pièces sur de longues séries.
La précision de la configuration détermine si l'une ou l'autre configuration atteint ses performances de conception, et des contrôles d'alignement doivent être intégrés à chaque changement de matrice. .
Nettoyez le support et le sabot de matrice, positionnez la matrice par ses marques centrales et serrez-la uniformément avec le couple spécifié. Réglez la hauteur de fermeture selon les spécifications de la matrice et confirmez la fermeture avec une jauge d'épaisseur avant de fonctionner à la vitesse de production.
Vérifiez le parallélisme entre le toboggan et le lit à l'aide de comparateurs à cadran en plusieurs points du lit. Les presses à double pointe doivent afficher des lectures cohérentes sur toute la largeur, tandis que les presses à simple pointe peuvent montrer une plus grande variation si la matrice est décentrée. Enregistrez les lectures pour identifier la dérive au fil du temps.
Sur une presse à double point, les deux points de connexion doivent s'enclencher de manière cohérente. Vérifiez la longueur de la bielle, l'état des bagues et le calage de l'entraînement afin que le coulisseau ne se torde pas pendant la course. Un timing incohérent se manifeste par des caractéristiques inégales des pièces et un bruit anormal.
Les demandes de maintenance augmentent avec le nombre de connexions d'entraînement, de sorte que les presses à double point nécessitent une inspection plus planifiée que les machines à un seul point. .
Concentrez-vous sur le roulement de connexion central, le jeu du gib, l'état de l'embrayage et des freins et la lubrification du vilebrequin principal. Étant donné que la charge est concentrée, l'usure des gibs et des guides doit être vérifiée fréquemment lors du fonctionnement des matrices décentrées.
Inspectez les deux paliers de connexion, les deux ensembles de bielles et les deux jeux de cales. Vérifiez que la lubrification atteint chaque point et que les deux côtés s'usent à des rythmes similaires. Une usure inégale entre les côtés est un signe avant-coureur indiquant que l’alignement ou le chargement de la matrice nécessite une attention particulière.
Les presses à châssis ouvert créent toujours de sérieux risques d'écrasement et d'enchevêtrement, et le système de sécurité doit correspondre à la configuration de l'entraînement et à la méthode d'alimentation. .
Utilisez des protections fixes, des protections verrouillées, des barrières immatérielles ou des dispositifs de détection de présence qui empêchent l'entrée des mains pendant le mouvement. La gorge ouverte doit être gérée avec précaution car elle donne accès aux dangers depuis plusieurs directions.
Deux commandes manuelles maintiennent les deux mains éloignées de la matrice pendant le coup. Mesurez régulièrement la distance et le temps d'arrêt, car l'usure des freins modifie ces valeurs. Une presse qui dépasse peut endommager l'outillage et mettre les opérateurs en danger.
Les opérateurs et le personnel de maintenance doivent être formés sur la manipulation des matrices, les procédures de configuration et le verrouillage avant tout travail interne. Suivez les exigences de protection des machines en vigueur dans votre pays, telles que les règles de l'OSHA aux États-Unis ou les directives européennes pertinentes.
Des applications réelles montrent comment les deux configurations sont utilisées dans la production quotidienne, et les exemples ci-dessous reflètent des pratiques courantes plutôt que des modèles de machines spécifiques. .
Une petite presse à point unique exécutant une matrice de découpage centrée peut produire des terminaux à des cadences élevées. Étant donné que les pièces sont petites et que la force est bien centrée, la conception à point unique offre un rendement fiable à un coût d'équipement inférieur.
Les supports plus larges dotés de multiples caractéristiques de perçage et de formage fonctionnent souvent sur des presses à double pointe. La charge partagée et un meilleur parallélisme aident à maintenir la position et la planéité des trous sur de longues séries de production.
Les pièces d'appareils combinant découpage et pliage sur une large zone de matrice bénéficient souvent de machines à double pointe. Une répartition constante de la force réduit la variation du retour élastique et améliore l'ajustement de l'assemblage.
Le prix d'achat ne représente qu'une partie de la décision, et le coût total de possession comprend le taux de rebut, la durée de vie de la matrice, la main d'œuvre de maintenance et les temps d'arrêt. .
Pour les petites pièces centrées, une presse à point unique peut offrir le coût total le plus bas, car son entraînement plus simple et son coût d'investissement inférieur conviennent aux travaux à court terme et de faible complexité. Les économies disparaissent rapidement si les matrices décentrées entraînent des rebuts fréquents ou une usure précoce des outils.
Une presse à double pointe est souvent rentable grâce à une réduction des rebuts, une durée de vie plus longue et moins de problèmes de précision sur les pièces larges ou à volume élevé. Son prix d'achat plus élevé se justifie lorsque les séries de production sont longues et que les exigences de tolérance sont strictes.
La plupart des problèmes liés au disque se manifestent par des pièces inégales, une usure anormale ou du bruit, et une vérification structurée en trouve la cause plus rapidement qu'un essai et une erreur. .
Les bavures unilatérales indiquent souvent une inclinaison causée par une charge décentrée sur une presse à un seul point ou un parallélisme irrégulier sur une presse à deux points. Vérifiez d'abord le centrage de la matrice, puis vérifiez le parallélisme et les jeux de lardon.
Une usure plus importante sur une cale indique une charge excentrique ou un mauvais alignement. Ajustez la position de la matrice, réinitialisez les jeux et inspectez les surfaces de guidage. Le remplacement des cales usées avant qu'elles n'endommagent la glissière évite des réparations coûteuses.
Les cognements peuvent provenir de bagues de connexion usées, de fixations desserrées ou de différences de synchronisation entre les points de connexion. Arrêtez la presse, inspectez chaque connexion et confirmez les jeux des bagues avant de reprendre la production.
Question : Qu'est-ce qu'une presse mécanique à point unique de type ouvert ?
Il s'agit d'une presse à cadre en C ouverte qui entraîne la glissière à partir d'un point de connexion proche du centre, offrant une construction simple et un faible coût pour un travail centré et léger. .
Question : Qu'est-ce qu'une presse mécanique à double pointe de type ouvert ?
Il s'agit d'une presse à cadre ouvert qui entraîne le coulisseau à partir de deux points de connexion sur toute sa largeur, partageant la charge et améliorant le parallélisme sur les matrices plus larges.
Question : Pourquoi le chargement décentré pose-t-il des problèmes sur les presses à point unique ?
La force décentrée crée un moment qui incline la glissière, ce qui provoque une usure inégale des bavures, des bavures sur un côté des pièces et une variation dimensionnelle. .
Question : Quelle capacité les presses à point unique couvrent-elles généralement ?
Les presses à point unique sont couramment utilisées jusqu'à environ 100 tonnes, en fonction de la taille et de la conception du châssis, avec la valeur exacte définie par le fabricant.
Question : Quand faut-il choisir une presse double point ?
Choisissez une presse à double pointe pour les matrices larges, les outils progressifs, les forces excentrées et les pièces à tolérances serrées produites en grandes séries. .
Question : Comment le cadre ouvert affecte-t-il la précision ?
Un open frame flexes more under load than a closed frame, so drive configuration, die centering, and parallelism checks become especially important for accuracy.
Question : Comment calculer la force nécessaire pour une opération de découpage ?
Multipliez le périmètre de coupe par l'épaisseur du matériau et la résistance au cisaillement, puis ajoutez les exigences de formage et une marge de sécurité d'environ 20 % en dessous de la capacité nominale. .
Question : Quelle maintenance est différente sur les presses double pointe ?
Les presses à double point nécessitent des contrôles sur les deux paliers de connexion, les deux bielles et les deux jeux de cales, ainsi que la confirmation que les deux côtés s'usent à des rythmes similaires.
Question : Qu'est-ce qui cause les bavures unilatérales sur une pièce emboutie ?
Les bavures unilatérales indiquent généralement une inclinaison due à une charge décentrée ou à un parallélisme irrégulier, et la réparation commence par la vérification du centrage de la matrice et des jeux de lardon.
Question : Une presse monopoint est-elle moins chère à l’achat ?
Pour les petites pièces centrées avec une disposition soignée des matrices, une presse à point unique a souvent un coût total inférieur, mais un travail décentré peut effacer cet avantage en raison des rebuts et de l'usure des outils. .


Une usine de fixations à Taizhou reçoit une demande d'un équipementie...
Un acheteur comparant une presse à espacement ouvert de 45 tonnes pour une...
La réponse courte : quel type de cadre convient à votre travail ...
Mettez côte à côte une presse à châssis ouvert de 160 tonnes et une presse...
Comprendre les presses mécaniques et leurs fonctions essentielles ...
Qu'est-ce qu'une presse électrique ? A la presse méc...
Contactez-nous

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, ville de Jinting, ville de Shengzhou, province du Zhejiang, Chine
Prêt commencer ?
Get in Touch

Maintenant !

ZHEJIANG BOLUN

