
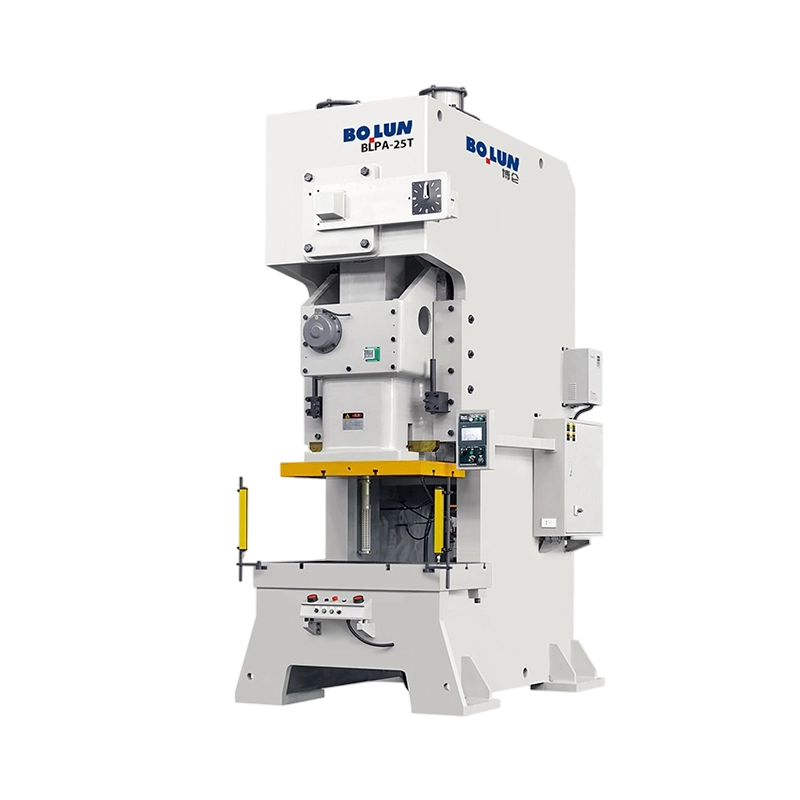


La presse mécanique à point unique de type ouvert de précision compacte BLPA-25 est conçue pour l'esta...
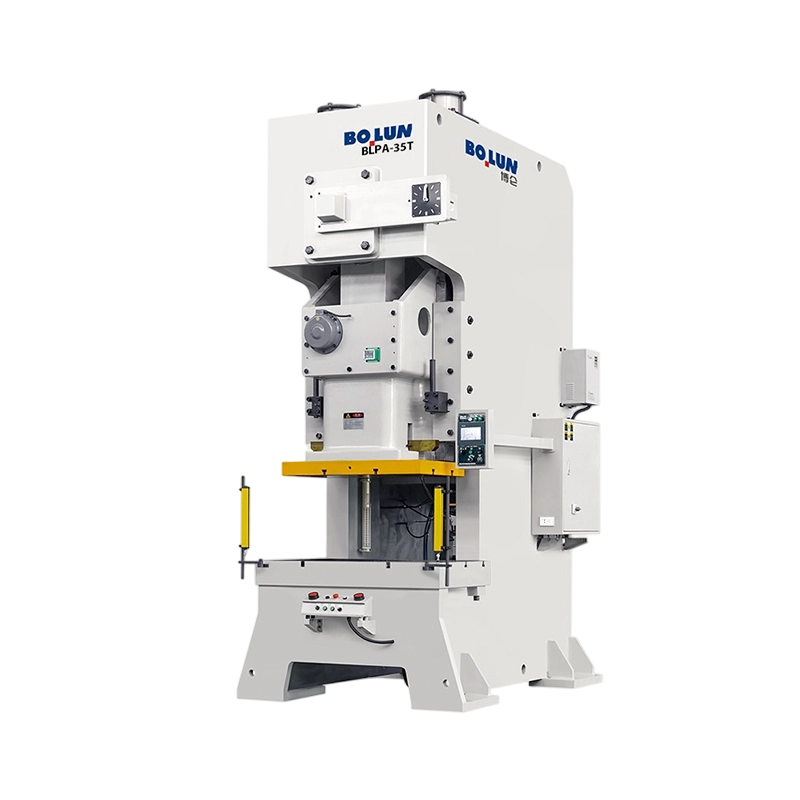
Conçue pour combler le fossé entre le forgeage léger et moyen, la presse mécanique à point unique de type o...
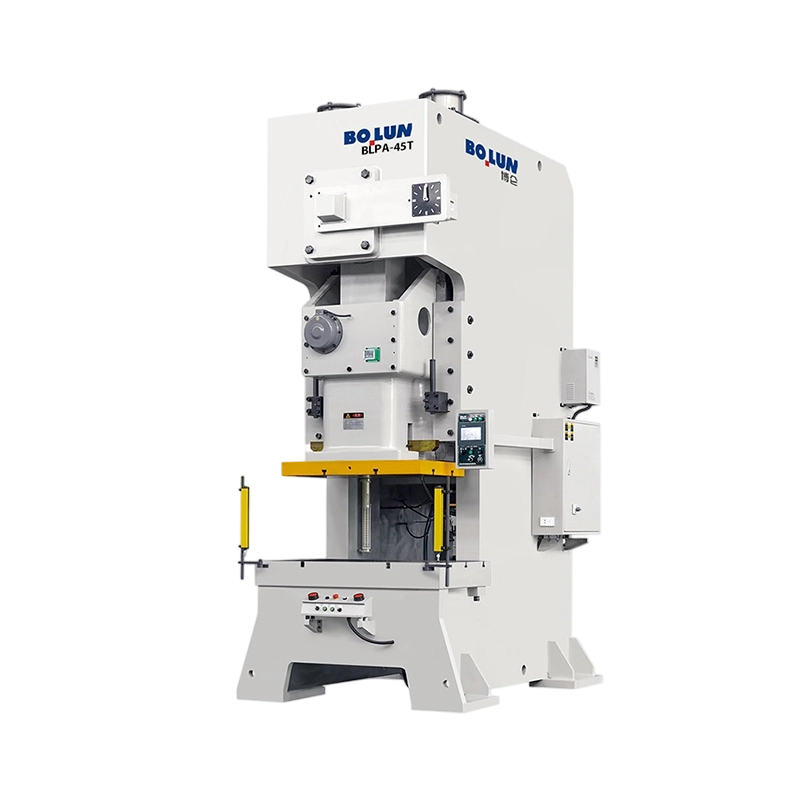
La presse mécanique robuste à point unique de type ouvert BLPA-45 est la centrale électrique de la série de...
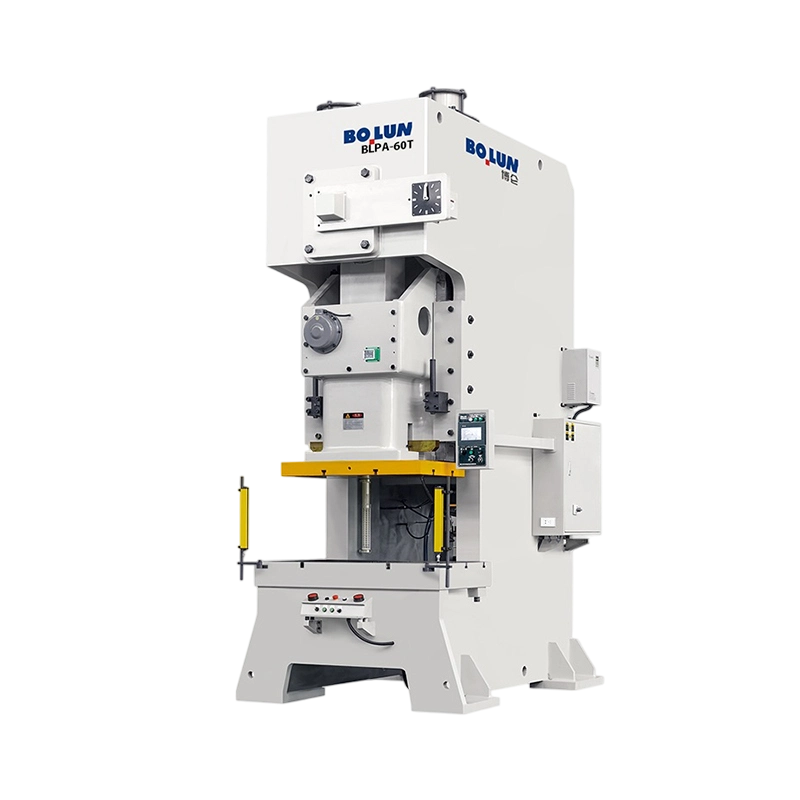
La presse mécanique à point unique de type ouvert à réglage intelligent BLPA-60 offre une capacité nominale...
Notre presse mécanique à point unique de type ouvert de la série BLPA représente le summum de la précision, de la fiabilité et de l'efficacité dans le formage moderne des métaux. Spécialement conçue pour gérer des tâches d'emboutissage rigoureuses, telles que le traitement de matériaux de 3,2 mm d'épaisseur, courant dans les industries de l'automobile et de l'électroménager, cette machine est votre partenaire ultime pour une production à haut rendement.
Intégrité structurelle à haute rigidité
La machine est dotée d'un cadre soudé en tôle d'acier à haute résistance qui subit un processus de traitement thermique spécialisé pour soulager les contraintes. Cela garantit une rigidité structurelle maximale et une déflexion minimale sous de lourdes charges, ce qui se traduit directement par une précision supérieure des pièces et une durée de vie de l'outil considérablement prolongée.
Transmission supérieure et composants de base
Au cœur de la presse se trouve un vilebrequin forgé en acier allié 42CrMo, offrant une résistance à la fatigue exceptionnelle par rapport aux composants moulés traditionnels. Associé à des bagues en bronze d'étain CuSn12 de haute qualité, notre système de transmission garantit une distribution de puissance fluide et une génération de chaleur réduite, même pendant des opérations continues en trois équipes.
Contrôle pneumatique avancé et sécurité
Équipée d'un embrayage à friction pneumatique et d'une unité de freinage hautes performances, la machine offre une réponse rapide et une précision d'arrêt extrême. La sécurité est primordiale ; ainsi, nous intégrons une soupape de sécurité à double solénoïde et un protecteur de surcharge hydraulique pour éviter les courses continues accidentelles et protéger la machine des pics de tonnage.
Guidage de précision pour les tâches complexes
Les longs rails de guidage étendus à 6 côtés (ou à 8 côtés en option) offrent une stabilité de glissement exceptionnelle. Ce guidage de haute précision minimise les mouvements latéraux, garantissant un jeu constant de la matrice même lors d'un chargement décentré, ce qui est essentiel pour les applications complexes de matrices progressives.
Intégration transparente de l'automatisation
Alimentée par un système de contrôle basé sur PLC avec une IHM conviviale, notre presse est entièrement optimisée pour la synchronisation avec les servoalimentateurs NC et les systèmes robotiques. Que vous produisiez des supports architecturaux ou des composants automobiles, nos équipements offrent la flexibilité et les capacités de « prise de contact » requises pour une usine intelligente entièrement automatisée.
Choisissez les machines de haute précision Bolun, où la durabilité rencontre l'automatisation numérique.
As China Presse mécanique à point unique de type ouvert Manufacturers and Presse mécanique à point unique de type ouvert Suppliers, Zhejiang Bolun High-Precision Machinery Co., Ltd. est situé dans le Zhejiang, au cœur de la fabrication de précision en Chine. Forte de deux décennies d'ancrage profond dans l'industrie de fabrication de machines, l'entreprise a tiré parti d'une profonde accumulation industrielle et de percées techniques pour évoluer vers une entreprise moderne et leader dans le domaine des équipements de formage de haute précision. Nous intégrons la R&D, la conception, la production, les ventes et le service. Depuis nos débuts de persévérance face aux défis jusqu'à notre leadership actuel dans les domaines des machines de forgeage et de coulée, Bolun Machinery a établi un système de gestion de production professionnel, mature et efficace. Nous nous engageons à fournir à nos clients du monde entier des solutions de machines-outils industrielles de qualité supérieure.
 Plus à propos de nous
BOULON

0+
années
Expérience de l'industrie

0+
Unités produites (année précédente)

0+
Nombre d'employés

0+
$
Millions de valeur de production annuelle

Conception à point unique Une connexion d'entraînement au centre de la diapositive Conception à double pointe Deux connexions d'entraînement réparties sur la glissière La réponse courte : point unique ou point do...
La réponse courte : quel type de cadre convient à votre travail Un Presse mécanique de type ouvert utilise un cadre en forme de C ou à espacement qui laisse trois côtés de la zone de travail accessibles, ce qui facilite le chargement des matrices et l'alimentation des pièces, tandis ...
Une presse n’est pas une catégorie de machines. Il s'agit d'une famille de machines de formage des métaux définie par le châssis, l'entraînement, les points de connexion du vérin et le processus prévu. C'est pourquoi deux machines de même tonnage peuvent se comporter très différemment sur une ...
Le maintien de la verticalité du coulisseau lors de l'emboutissage à grande vitesse est une exigence fondamentale pour obtenir la précision des pièces et prolonger la durée de vie des outils. Une presse mécanique à point unique de type ouvert est dotée d'une structure en C qui offre un accès sur trois côtés à la zone de la matrice, ce qui est très avantageux pour l'alimentation automatisée des matériaux. Cependant, lors d'opérations à grande vitesse, les forces dynamiques générées par le mouvement alternatif rapide du coulisseau, combinées à la force d'impact du poinçon frappant la tôle, créent de fortes vibrations et une déflexion structurelle. Étant donné que la charge est appliquée via un seul point de connexion au centre de la glissière, toute charge décentrée ou toute résistance matérielle asymétrique peut entraîner l'inclinaison ou la déviation de la glissière par rapport à son axe de déplacement vertical. Si cet écart n’est pas contrôlé, il entraîne un jeu inégal de l’outil, une usure accélérée des matrices et des défauts géométriques dans les composants emboutis.
Dans les environnements de production à grande vitesse, le coulisseau se déplace à des vitesses qui aggravent cette dynamique structurelle. Chaque course introduit des forces d'inertie qui tendent à amplifier tout léger jeu ou désalignement au sein du système de guidage. Un écart de verticalité de la lame, même de quelques microns, peut modifier l'angle d'entrée du poinçon, entraînant un cisaillement asymétrique et une concentration localisée de contraintes élevées sur les bords de la matrice. Pour contrecarrer ces forces, la conception du presse mécanique à point unique de type ouvert doit se concentrer fortement sur l'amortissement structurel, le guidage de précision et les mécanismes de contrepoids qui neutralisent les déséquilibres dynamiques avant qu'ils ne puissent affecter la trajectoire de déplacement de la glissière.
Le fondement de la verticalité du coulisseau réside dans la rigidité du châssis de la presse lui-même. Lorsqu'une presse mécanique à point unique de type ouvert subit des forces d'impact à grande vitesse, la construction soudée du cadre en C est soumise à une déviation angulaire, qui tend à ouvrir la gorge de la presse. Cette flexion du cadre déplace directement les rails de guidage hors de l'alignement vertical. Pour éviter cela, des fabricants comme Zhejiang Bolun Élevé-Precision Machinery Co., Ltd. utilisent des plaques d'acier lourdes qui sont relâchées après le soudage pour former une structure de type boîte. Cette approche de conception robuste augmente la résistance à la torsion du cadre, garantissant que les sections verticales supportant les rails de guidage restent stables et perpendiculaires à la plaque de renfort, même dans des conditions de charge maximale.
En plus de la construction du châssis robuste, la conception de la gorge et de la disposition du lit est optimisée pour minimiser le bras de moment de la force de formage. En réduisant la distance entre le centre de la glissière et le cadre arrière, le moment de flexion qui provoque la flexion du cadre est minimisé. La modélisation structurelle assistée par ordinateur permet aux ingénieurs de répartir le renforcement des matériaux avec précision dans les zones connaissant la concentration de contraintes la plus élevée. Ce profil de rigidité équilibré garantit que toute déviation qui se produit reste purement verticale, évitant ainsi l'inclinaison angulaire qui compromet directement le déplacement vertical de la glissière lors de cycles d'emboutissage continus rapides.
Alors que le cadre constitue le support structurel rigide, les cales de guidage sont les composants qui contrôlent directement la trajectoire verticale de la glissière. Les modèles de presses mécaniques monopoint de type ouvert à grande vitesse utilisent de longs systèmes de guidage multifaces pour limiter le mouvement du coulisseau. Le rapport longueur/largeur des cales de guidage est maintenu élevé pour empêcher la glissière de pivoter ou de basculer sous des charges excentrées. Les cales réglables, souvent recouvertes de bronze à haute usure ou de matériaux composites, sont usinées selon des tolérances exceptionnellement serrées pour minimiser le jeu latéral. Ce jeu restreint limite tout déplacement horizontal de la glissière, garantissant qu'elle se déplace de haut en bas le long de l'axe vertical de la presse.
Lors d'opérations à grande vitesse, la friction entre le coulisseau et les larves de guidage génère de l'énergie thermique, qui peut provoquer une dilatation thermique du métal. Si cette expansion est inégale, elle peut modifier les jeux de lardon, entraînant un blocage par glissement ou un jeu excessif. Pour gérer ce facteur thermique, les systèmes de guidage modernes intègrent des rainures de lubrification spécialisées et une surveillance active de la température. L'usinage de haute précision des rails de guidage garantit que le film d'huile reste cohérent sur toute la surface d'appui, permettant au coulisseau de maintenir sa trajectoire verticale sans comportement de broutage ou de déplacement structurel causé par l'accumulation de chaleur.
Un mouvement alternatif à grande vitesse crée des forces d'inertie verticales importantes qui peuvent déstabiliser le coulisseau de la presse. Lorsque le vilebrequin tourne, le coulisseau accélère vers le bas, s'arrête au point mort bas et accélère à nouveau vers le haut. Ce changement rapide de quantité de mouvement exerce des forces ascendantes et descendantes sur le châssis de la presse et la transmission. Pour neutraliser ces forces d'inertie, une presse mécanique monopoint de type ouvert est équipée de vérins pneumatiques d'équilibrage. Ces cylindres sont reliés à la glissière et appliquent une pression constante vers le haut, contrebalançant efficacement le poids combiné de la glissière et de l'ensemble de matrices supérieur.
En suspendant le poids des ensembles coulissants, les équilibreurs pneumatiques éliminent le jeu ou le jeu dans les roulements de bielle et le vilebrequin. Lorsque le poinçon heurte le matériau, il n'y a pas de transition soudaine ni de rattrapage de jeu dans la transmission, ce qui stabilise la position du coulisseau. Cette tension continue empêche le coulisseau de tomber prématurément ou de s'incliner au point d'impact, garantissant ainsi une entrée douce et très verticale du poinçon dans la matrice. Cet équilibrage dynamique est essentiel pour préserver l’alignement de l’outil à des vitesses dépassant des centaines de coups par minute.
Le tableau ci-dessous fournit une comparaison des différentes configurations de guidage utilisées dans les presses mécaniques, mettant en évidence la manière dont elles répondent aux exigences d'alignement des opérations à grande vitesse.
| Configuration de guidage | Surface d'alignement du lardon | Résistance aux charges décentrées | Stabilité thermique à haute vitesse | Effet sur la verticalité des diapositives |
|---|---|---|---|---|
| Gibbing standard à quatre points | Modéré | De base | Modéré | Suffisant pour les vitesses faibles à moyennes |
| Gibbing étendu à huit points | Élevé | Élevé | Excellent | Maintient un alignement vertical précis à grande vitesse |
| Guides linéaires à aiguilles et à rouleaux | Très élevé | Très élevé | Excellent | Précision verticale supérieure avec un minimum de friction |
La transmission interne de la presse mécanique à point unique de type ouvert doit également être alignée pour soutenir la verticalité du coulisseau. La bielle, qui relie le vilebrequin en rotation au coulisseau alternatif, doit transmettre la force selon un vecteur vertical précis. Tout désalignement des roulements du vilebrequin ou de la goupille de connexion introduira une composante de force latérale qui pousse le coulisseau contre les cales de guidage. Les processus de fabrication de haute précision utilisés par Bolun Machinery garantissent que le vilebrequin, la bielle et la goupille coulissante sont usinés et assemblés avec une concentricité absolue, minimisant ainsi les forces de poussée latérales pendant le fonctionnement.
La lubrification continue à l'huile forcée joue un double rôle dans le maintien de cet alignement de l'entraînement. Il forme un film hydrodynamique à haute pression entre toutes les articulations mobiles, réduisant ainsi l'usure induite par la friction qui pourrait entraîner des jeux physiques à l'intérieur du mécanisme d'entraînement au fil du temps. Étant donné que même une usure infime des bagues de vilebrequin peut se traduire par un jeu important au niveau du coulisseau, un approvisionnement continu en huile de lubrification propre et refroidie circule vers les zones porteuses critiques. Cette barrière de lubrification constante empêche le contact métal sur métal, garantissant que les tolérances mécaniques de la transmission restent intactes sur des millions de cycles, ce qui préserve la précision verticale de la course du coulisseau.
Q : Quelles modifications de conception sont mises en œuvre dans une presse mécanique à point unique de type ouvert pour préserver la verticalité du coulisseau sous des impacts dynamiques à grande vitesse ?
R : Pour éviter l'inclinaison et la déviation latérale lors de cycles continus rapides, Zhejiang Bolun High-Precision Machinery Co., Ltd. équipe ces presses de larves de guidage multifaces étendues usinées selon des tolérances de jeu serrées. Cette configuration, associée à des contrepoids pneumatiques robustes, élimine le jeu dans la connexion d'entraînement et maintient le mouvement du coulisseau strictement perpendiculaire à la plaque d'assise.
Q : Comment la structure du châssis des presses Bolun Machinery gère-t-elle les forces de rotation générées par un chargement décentré ?
R : Nos châssis de presses électriques à point unique de type ouvert sont conçus à l'aide de plaques d'acier épaisses et soulagées par les contraintes, formées dans une structure rigide de type boîte. Grâce à une analyse détaillée par éléments finis, la zone de la gorge est renforcée pour résister à la déformation angulaire et aux moments de flexion, contenant efficacement les forces d'emboutissage décentré dans le plan vertical.
Q : Quelles mesures empêchent la dilatation thermique dans les guides coulissants de ces presses lors d'une production continue à grand volume ?
R : La presse utilise un système de lubrification automatique à huile forcée qui fait circuler un film d'huile continu et refroidi à travers les interfaces de lardon. Cette circulation continue dissipe la chaleur générée par la friction, évitant ainsi une dilatation thermique inégale et maintenant un jeu de guidage stable tout au long des périodes de travail prolongées.
Q : Le système d'équilibrage pneumatique de votre presse mécanique à point unique de type ouvert peut-il être ajusté pour différents poids d'outils ?
R : Oui, la pression d'équilibrage pneumatique est entièrement réglable via un régulateur de commande intégré. Cela permet aux opérateurs de calibrer facilement la force de support ascendante pour qu'elle corresponde au poids spécifique de l'ensemble de matrices supérieur, garantissant ainsi un équilibre dynamique constant et une usure réduite du mécanisme d'entraînement.
Q : De quelle manière aidez-vous les opérateurs d’usine à intégrer ces presses monopoints aux lignes d’alimentation progressive automatisées ?
R : Nous proposons une personnalisation étendue de la configuration, en proposant des longueurs de course réglables, des entraînements à vitesse variable et des signaux de poignée de main électriques intégrés. Cette plate-forme flexible permet à nos machines de s'interfacer de manière transparente avec des alimentateurs de bobines à grande vitesse, des unités de transfert de pièces et des systèmes d'élimination des déchets pour une configuration automatisée très efficace.
Contactez-nous

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Road East, Xiaren, ville de Jinting, ville de Shengzhou, province du Zhejiang, Chine
Prêt commencer ?
Get in Touch

Maintenant !

ZHEJIANG BOLUN
