
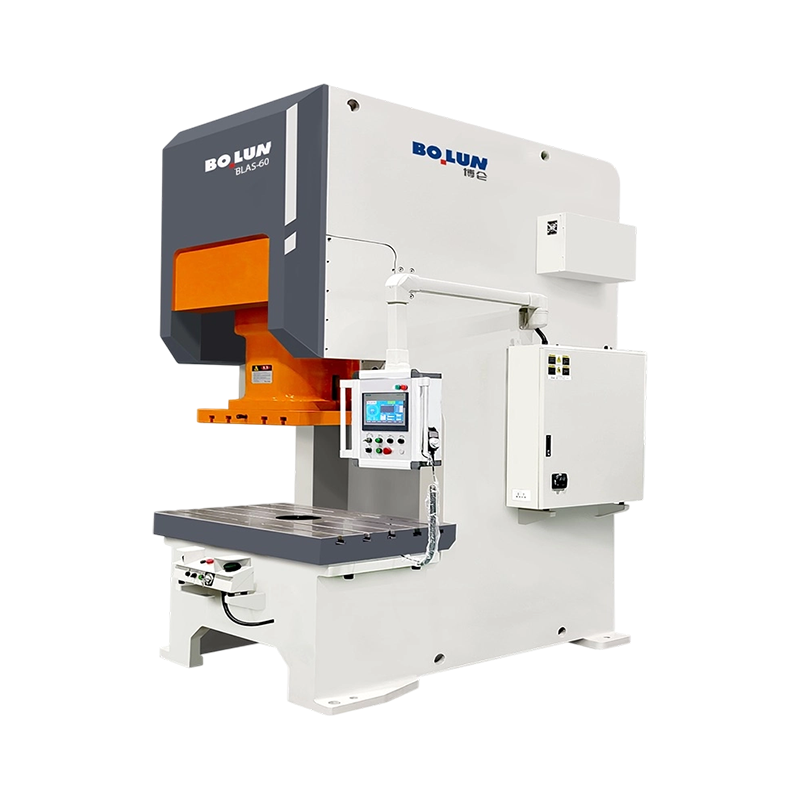


La presse servomoteur à point unique de type ouvert de précision agile BLAS-60 est un modèle servomoteur à ...
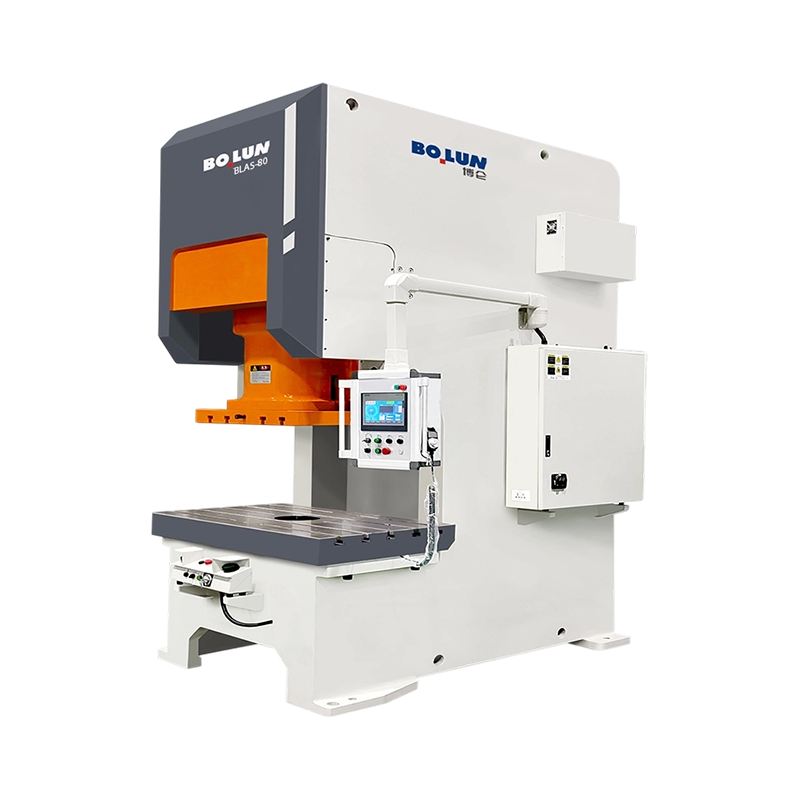
La presse servomoteur à point unique de type ouvert à mouvement multimode BLAS-80 offre une capacité nomina...
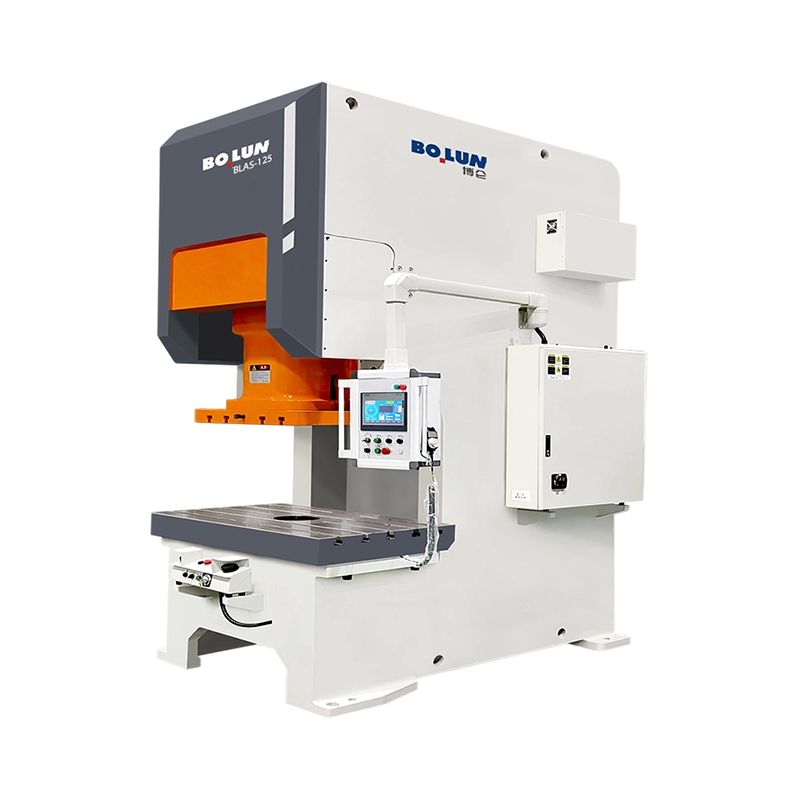
La presse servomoteur à point unique de type ouvert à emboutissage profond à couple élevé BLAS-125 offre un...
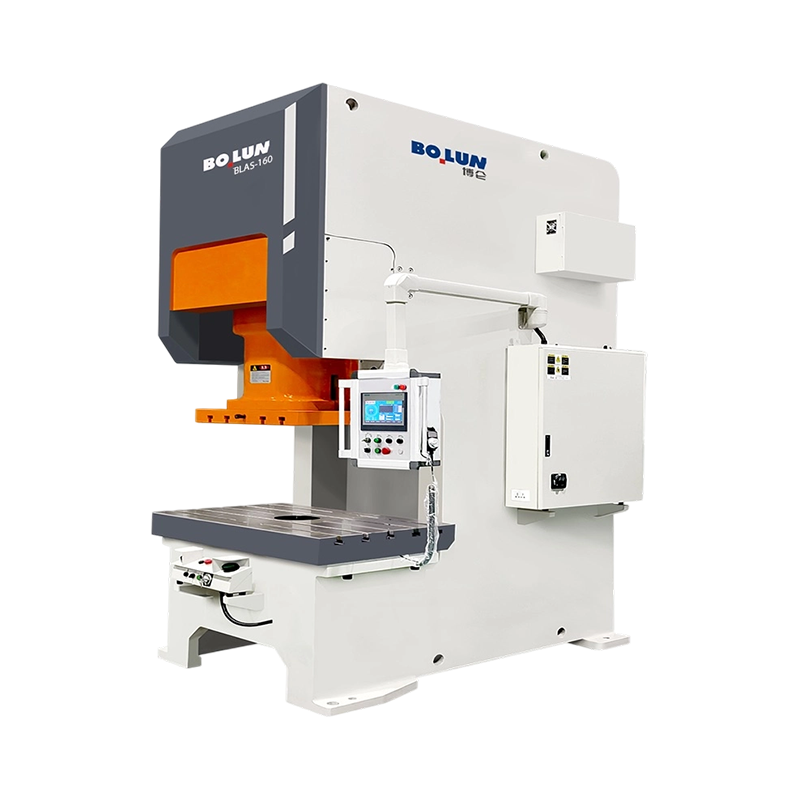
La presse servomoteur à point unique de type ouvert à mouvement programmable robuste BLAS-160 offre une cap...
La presse à servomoteur monopoint de type ouvert Bolun représente une avancée révolutionnaire dans la technologie de formage des métaux, combinant la fiabilité structurelle d'un châssis en C classique avec la flexibilité illimitée des systèmes de servocommande modernes. Contrairement aux presses mécaniques traditionnelles qui reposent sur des volants d'inertie et des embrayages, notre série de servomoteurs utilise un servomoteur dédié à couple élevé pour entraîner directement la glissière, offrant ainsi un contrôle inégalé sur le processus d'estampage.
Profils de mouvement programmables pour une polyvalence maximale
L'avantage déterminant de la Bolun Servo Press est sa capacité à personnaliser le mouvement des diapositives. Les utilisateurs peuvent programmer la course avec des courbes spécifiques, telles qu'un pendule, un mouvement de liaison, une vitesse constante ou une impulsion, pour s'adapter à différents matériaux et géométries de pièces complexes. Cette flexibilité permet un flux de métal optimisé, une réduction significative du retour élastique du matériau et des finitions de surface supérieures, ce qui le rend idéal pour l'électronique de haute précision, les capteurs automobiles et les composants aérospatiaux.
Productivité et longévité des outils améliorées
En utilisant une approche « douce au toucher » pendant la phase de formage et une course de retour rapide, la Bolun Servo Press minimise le bruit d'impact et les vibrations. Cette interaction douce réduit considérablement les charges de choc sur les outils coûteux, prolongeant ainsi la durée de vie des matrices jusqu'à 300 % par rapport aux presses traditionnelles. De plus, l'absence d'embrayage pneumatique réduit les temps d'arrêt pour maintenance et élimine la perte d'énergie associée aux systèmes à air comprimé.
Efficacité énergétique et fabrication durable
Equipées d'un système avancé de gestion de l'énergie, nos presses servo consomment 30 à 50 % d'électricité en moins que les presses mécaniques classiques. Le système capte l'énergie pendant la décélération et la recycle pour la course suivante, offrant ainsi une solution plus écologique pour l'« Eco-Factory » moderne.
Construction rigide et intégration intelligente
Malgré son électronique avancée, la machine conserve l’intégrité structurelle caractéristique de Bolun avec un cadre en acier à haute résistance et soulagé des contraintes. Intégrée à un système de contrôle intelligent basé sur un API et à une IHM haute résolution, la presse prend en charge une « prise de contact » transparente avec les alimentateurs CN et les systèmes de transfert robotisés, ce qui en fait la pierre angulaire parfaite pour toute ligne de fabrication intelligente entièrement automatisée.
Technologie Bolun Servo : précision dans le mouvement, excellence à chaque course.
As China Presse à servomoteur à point unique de type ouvert Manufacturers and Presse à servomoteur à point unique de type ouvert Suppliers, Zhejiang Bolun High-Precision Machinery Co., Ltd. est situé dans le Zhejiang, au cœur de la fabrication de précision en Chine. Forte de deux décennies d'ancrage profond dans l'industrie de fabrication de machines, l'entreprise a tiré parti d'une profonde accumulation industrielle et de percées techniques pour évoluer vers une entreprise moderne et leader dans le domaine des équipements de formage de haute précision. Nous intégrons la R&D, la conception, la production, les ventes et le service. Depuis nos débuts de persévérance face aux défis jusqu'à notre leadership actuel dans les domaines des machines de forgeage et de coulée, Bolun Machinery a établi un système de gestion de production professionnel, mature et efficace. Nous nous engageons à fournir à nos clients du monde entier des solutions de machines-outils industrielles de qualité supérieure.
 Plus à propos de nous
BOULON

0+
années
Expérience de l'industrie

0+
Unités produites (année précédente)

0+
Nombre d'employés

0+
$
Millions de valeur de production annuelle

Conception à point unique Une connexion d'entraînement au centre de la diapositive Conception à double pointe Deux connexions d'entraînement réparties sur la glissière La réponse courte : point unique ou point do...
La réponse courte : quel type de cadre convient à votre travail Un Presse mécanique de type ouvert utilise un cadre en forme de C ou à espacement qui laisse trois côtés de la zone de travail accessibles, ce qui facilite le chargement des matrices et l'alimentation des pièces, tandis ...
Une presse n’est pas une catégorie de machines. Il s'agit d'une famille de machines de formage des métaux définie par le châssis, l'entraînement, les points de connexion du vérin et le processus prévu. C'est pourquoi deux machines de même tonnage peuvent se comporter très différemment sur une ...
Les presses mécaniques traditionnelles utilisent un volant d'inertie et un vilebrequin fixes pour entraîner la glissière dans un mouvement harmonique prédéterminé. Cette limitation mécanique signifie que la vitesse et la longueur de course du coulisseau sont constantes pour un cycle donné, n'offrant aucune flexibilité pour s'adapter aux différentes exigences du matériau. En revanche, un presse à servomoteur à point unique de type ouvert remplace le système traditionnel de volant d'inertie et d'embrayage par un servomoteur à couple élevé et à basse vitesse couplé directement au mécanisme d'entraînement. Ce contrôle direct permet à l'opérateur de programmer la rotation de l'arbre principal en temps réel, personnalisant ainsi efficacement la vitesse, la position et l'accélération du coulisseau à tout moment pendant son déplacement vers le bas et vers le haut. Cette avancée permet aux fabricants d'adapter une seule pièce de machine à un large éventail de processus de formage, allant du découpage à grande vitesse à l'emboutissage profond de profils complexes.
En supprimant les contraintes physiques du volant d'inertie classique, la presse peut exécuter des courbes de décélération et d'accélération personnalisées qui correspondent aux limites précises de déformation de la pièce. Cette capacité est utile lorsque vous travaillez avec des matériaux modernes tels que les aciers avancés à haute résistance et les alliages d'aluminium légers, qui sont sujets au retour élastique et à la déchirure aux vitesses d'estampage conventionnelles. La transition vers la technologie servo représente un changement fondamental dans la façon dont l'énergie cinétique est gérée dans l'atelier d'emboutissage, donnant aux opérateurs le contrôle du profil de course tout en conservant l'accessibilité structurelle de la conception du cadre en C.
Dans la suite de programmation de la presse à servomoteur monopoint de type ouvert, le mode de simulation de vilebrequin reproduit le profil de mouvement sinusoïdal classique des machines mécaniques conventionnelles. Ce mode est utile pour l'emboutissage standard, les applications de matrices progressives et la production en grand volume où des courbes de vitesse spécialisées ne sont pas requises. En faisant tourner le moteur d'entraînement à une vitesse constante sur une rotation complète de 360 degrés, le coulisseau atteint sa vitesse maximale au milieu de la course et ralentit jusqu'à zéro au point mort bas. Cette réplication garantit la compatibilité avec les outils existants conçus pour les presses mécaniques traditionnelles, fournissant ainsi une base familière pour les opérations quotidiennes de l'atelier.
De plus, le contrôleur peut simuler des profils de mouvement de liaison sans nécessiter de mécanismes de levier physiques complexes. Dans les presses conventionnelles, le mouvement des liaisons est obtenu grâce à un réseau de tiges physiques qui ralentissent le glissement près du bas de la course tout en l'accélérant pendant la phase de récupération vers le haut. Le servomoteur réalise cette modification de vitesse uniquement grâce à des ajustements électroniques de la vitesse au cours d'un seul cycle. Zhejiang Bolun High-Precision Machinery Co., Ltd. construit des interfaces de contrôle qui permettent aux opérateurs de configurer la courbe de décélération exacte requise pour correspondre au seuil d'étirage de tôles spécifiques, réduisant ainsi la complexité mécanique et les exigences de maintenance associées aux machines à entraînement par liaison dédiées.
Le mode de mouvement pendulaire, également connu sous le nom de mode balançoire ou demi-course, est un profil opérationnel unique qui ne nécessite pas que le moteur d'entraînement effectue une rotation complète. Au lieu de cela, le servomoteur fait tourner l'arbre excentrique vers l'avant jusqu'à un angle spécifié, entraîne le coulisseau sur sa course de travail, puis inverse la direction pour ramener le coulisseau à la position de départ supérieure. Étant donné que le moteur oscille uniquement sur un arc limité, la course globale est raccourcie, ce qui réduit les temps de cycle et augmente la vitesse de production pour les opérations de formage ou de découpage peu profonds. Ce mode est très avantageux lors du traitement de matériaux en bande continue où un dégagement vertical complet n'est pas nécessaire, permettant des cadences élevées tout en économisant de l'énergie.
Pour le formage progressif ou en plusieurs étapes de métaux difficiles à former, le mode pas à pas pulsé ou incrémentiel est utilisé. Dans cette configuration, la presse servomoteur à point unique de type ouvert ne presse pas le métal en un seul mouvement continu. Au lieu de cela, la glissière descend par une série de micro-coups, appliquant une force progressivement. Cette déformation étape par étape permet aux contraintes internes du matériau de se répartir plus uniformément, réduisant ainsi l'amincissement localisé et évitant les lignes de fracture dans les alliages à haute résistance. Chaque impulsion peut être programmée avec des périodes de séjour distinctes, permettant au métal de reposer et de se stabiliser entre les segments de la presse pour obtenir un flux de matériau plus uniforme.
Dans l'emboutissage profond et le forgeage à froid, le contrôle du flux de métal au point mort bas est essentiel pour maintenir une épaisseur de paroi uniforme et minimiser le retour élastique. Le mode de maintien en bas permet au coulisseau de s'arrêter complètement au bas de la course pendant une durée spécifiée tout en maintenant la pression maximale. Cette pause donne au matériau suffisamment de temps pour subir une déformation plastique et prendre définitivement la forme de la cavité de la matrice. Une fois la période de maintien expirée, le servomoteur redémarre pour ramener le coulisseau à sa position de départ, ce qui donne lieu à des pièces avec une précision dimensionnelle constante et une contrainte résiduelle minimale.
Le mode d'étirage à vitesse constante ajuste la vitesse de glissement de manière dynamique pendant la phase critique de formage. Les entraînements à manivelle standard provoquent une accélération continue du coulisseau jusqu'au point médian, ce qui peut dépasser les limites de vitesse d'étirage de matériaux sensibles comme l'aluminium ou le titane. La servo-presse contrôle la rotation du moteur pour garantir que la glissière maintient une courbe de vitesse plate et constante sur toute la profondeur d'emboutissage. Une fois l'étape de formage terminée, le coulisseau accélère rapidement lors de la course de retour, optimisant ainsi la productivité sans risquer de déchirer ou de froisser le matériau. Ce contrôle permet aux fabricants de traiter avec succès des pièces délicates sur une ligne de production standard.
Le tableau suivant fournit une comparaison des principaux profils de mouvement disponibles sur les presses monopoint servomoteurs modernes, détaillant leurs paramètres typiques et leurs principaux domaines d'application.
| Profil de mouvement | Type de rotation du moteur | Caractéristiques de vitesse | Application de formage primaire | Efficacité de cycle typique |
|---|---|---|---|---|
| Simulation de manivelle | Rotation complète à 360 degrés | Courbe sinusoïdale | Découpage standard et estampage progressif | Norme de base |
| Simulation de lien | Rotation complète à 360 degrés | Vitesse de tirage lente, retour rapide | Emboutissage général et pliage | Élevé en raison de la réduction des déchets |
| Mode Pendule | Swing oscillant partiel | Vitesse variable en fonction de l'angle de course | Dessin peu profond, suppression à grande vitesse | Le plus élevé pour les pièces à course courte |
| Mode pulsé | Rotation incrémentale des pas | Micro-coups avec pauses rapides | Formage de tôles épaisses et alliages difficiles à étirer | Modéré, priorisé pour la qualité |
| Séjour en bas | Rotation complète avec intervalle de pause | S'arrête au point mort bas sous charge | Prévention du retour élastique et frappe précise | Réglable en fonction de la durée du séjour |
Pour exécuter ces profils de mouvement complexes à plusieurs reprises, la construction physique de la presse servomoteur à point unique de type ouvert doit gérer diverses conditions mécaniques et thermiques. L'inversion du servomoteur lourd et des composants coulissants pendant les opérations pendulaires ou pulsées génère d'importantes fluctuations de chaleur et de couple dynamique. Une ingénierie de châssis et des circuits de refroidissement robustes sont nécessaires pour stabiliser les températures du moteur et du variateur. De plus, des cales de guidage linéaires précises sont intégrées pour garantir que la verticalité du coulisseau est préservée même lorsque le moteur subit des changements de direction rapides à pleine charge.
Bolun Machinery applique des principes de conception structurelle et des composants de précision pour garantir que la glissière reste parallèle dans ces modes de fonctionnement dynamiques, protégeant ainsi le mécanisme d'entraînement et l'outillage d'une usure prématurée. Un système de lubrification forcée continue maintient un film d'huile constant sur toutes les surfaces coulissantes, absorbant les forces de choc associées aux opérations pulsées. Cette combinaison de gestion thermique, de rigidité structurelle et de servocommande programmable garantit que les machines restent une plate-forme stable et fiable pour diverses demandes d'emboutissage industriel sur de longues durées de vie.
Q : Comment le mouvement de coulissement programmable d'une presse servomoteur à point unique de type ouvert aide-t-il à minimiser le retour élastique dans les matériaux à haute résistance ?
R : En remplaçant le volant d'inertie traditionnel par un servomoteur à couple élevé, le mouvement du coulisseau peut être entièrement personnalisé. Zhejiang Bolun High-Precision Machinery Co., Ltd. programme ces presses pour exécuter un profil de séjour ou de ralentissement près du point mort bas, ce qui laisse au matériau suffisamment de temps pour subir une déformation plastique et définir sa forme de manière permanente.
Q : Quelles mesures sont en place sur les servopresses Bolun Machinery pour gérer les fluctuations extrêmes de chaleur et de couple des modes pendulaires ou pulsés rapides ?
R : Le fonctionnement en mode pendulaire ou pulsé nécessite une décélération rapide du moteur et des changements de direction, qui génèrent des contraintes thermiques et mécaniques importantes. Nos conceptions de presses servomoteurs monopoint de type ouvert intègrent des circuits de refroidissement par liquide dédiés pour le servomoteur et un système de lubrification forcée automatique à haute pression pour dissiper la chaleur et protéger les roulements de l'arbre principal.
Q : La longueur et la vitesse de la course du coulisseau peuvent-elles être optimisées pour les pièces d'emboutissage peu profondes afin d'augmenter le rendement horaire ?
R : Oui, en utilisant le mode de mouvement pendulaire, le servomoteur oscille uniquement selon un angle partiel programmé plutôt que d'effectuer une rotation complète de 360 degrés. Cela raccourcit la course et diminue les temps de cycle, permettant aux fabricants d'atteindre des taux de production élevés pour les pièces peu profondes tout en économisant de l'énergie par rapport aux opérations à course complète.
Q : Comment vos servopresses maintiennent-elles le parallélisme des coulisses pendant les cycles de chargement asymétriques et décentrés ?
R : Bien qu'elle n'ait qu'un seul point de connexion, la glissière est guidée par des cales à huit points allongées et usinées avec précision avec des dégagements exceptionnellement serrés. Cette configuration de guidage robuste fonctionne avec notre cadre en C rigide et soulagé des contraintes pour absorber les forces latérales et empêcher l'inclinaison du coulisseau tout au long de la course de formage.
Q : Zhejiang Bolun High-Precision Machinery Co., Ltd. propose-t-elle des profils logiciels développés sur mesure pour des processus de formage uniques et exclusifs ?
R : Nous fournissons des services complets de R&D, de conception et de personnalisation de logiciels. Notre équipe d'ingénieurs peut développer et intégrer des profils de mouvement sur mesure, y compris des courbes d'étirage à vitesse constante ou des cycles d'impulsions incrémentielles en plusieurs étapes, directement dans le système de contrôle de la presse pour répondre exactement à vos spécifications exactes de matériaux et d'outillage.
Contactez-nous

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Road East, Xiaren, ville de Jinting, ville de Shengzhou, province du Zhejiang, Chine
Prêt commencer ?
Get in Touch

Maintenant !

ZHEJIANG BOLUN
