
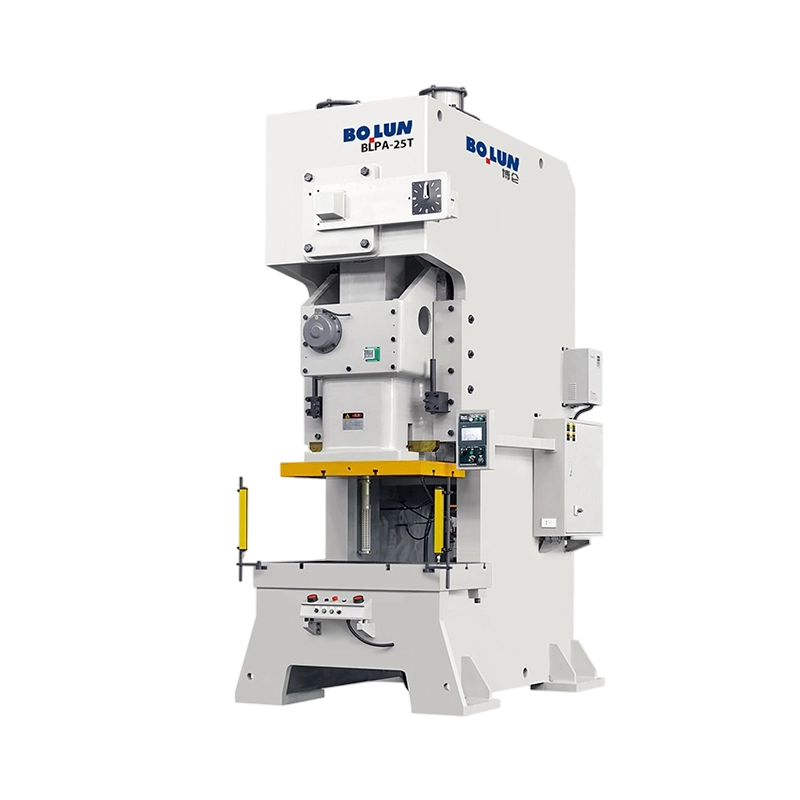


La presse mécanique à point unique de type ouvert de précision compacte BLPA-25 est conçue pour l'esta...
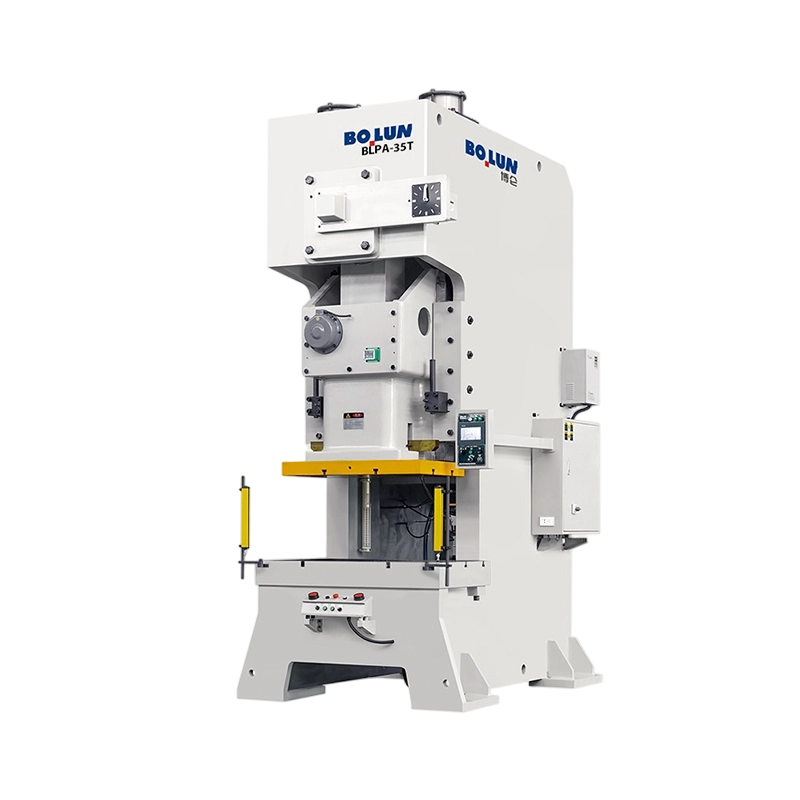
Conçue pour combler le fossé entre le forgeage léger et moyen, la presse mécanique à point unique de type o...
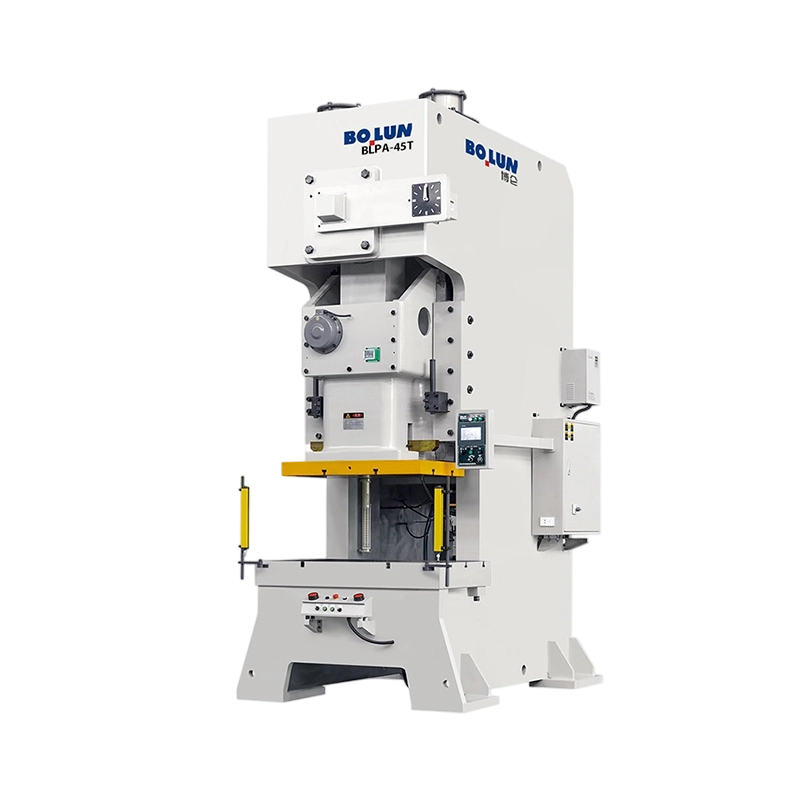
La presse mécanique robuste à point unique de type ouvert BLPA-45 est la centrale électrique de la série de...
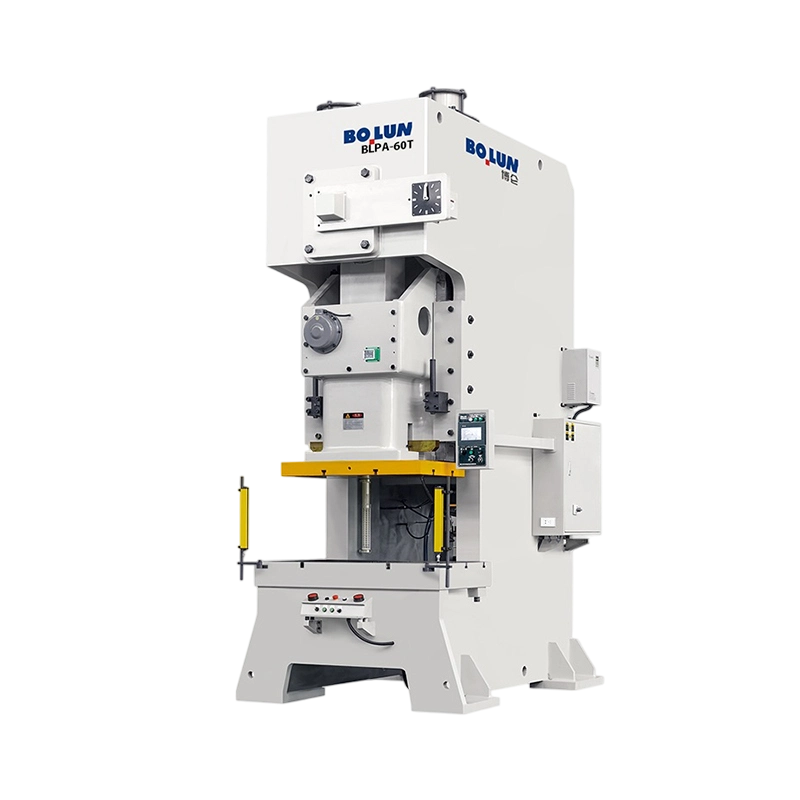
La presse mécanique à point unique de type ouvert à réglage intelligent BLPA-60 offre une capacité nominale...
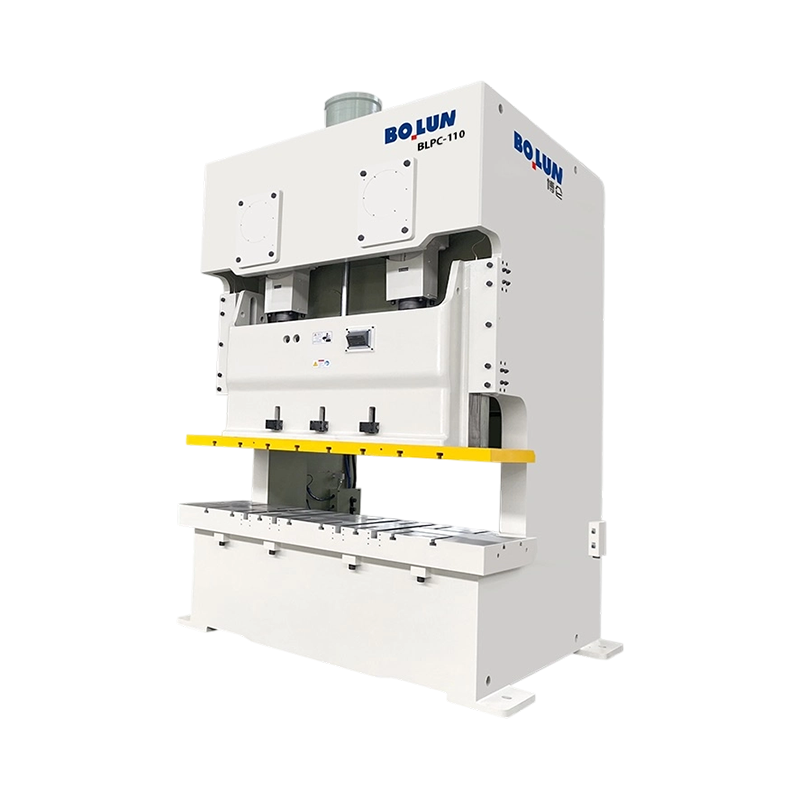
La presse mécanique à double point de type ouvert à haute efficacité et agilité BLPC-110 est le modèle le p...
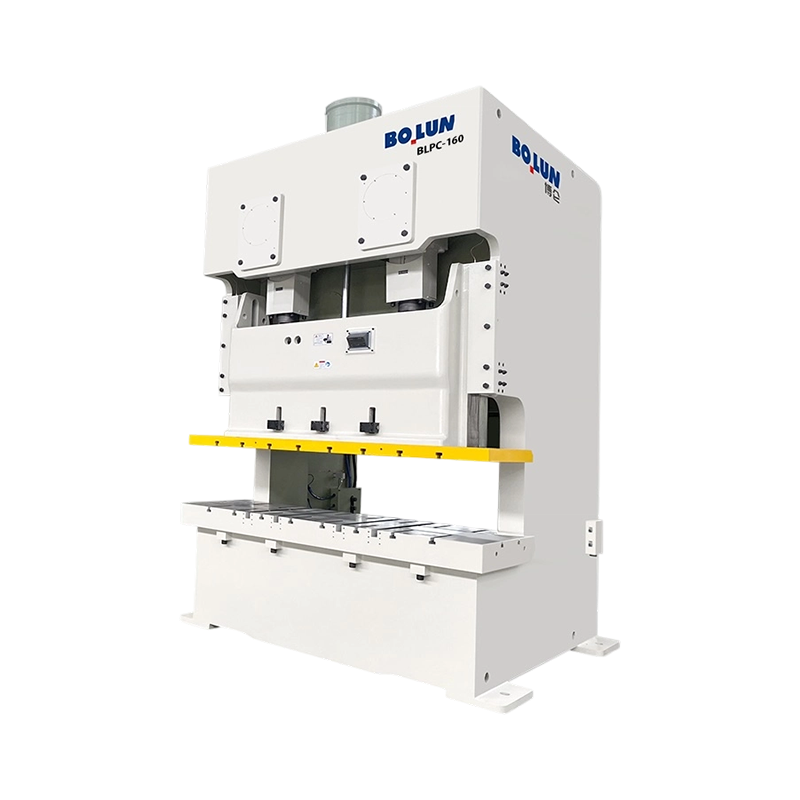
La presse mécanique à double point ouverte polyvalente et stable avec précision BLPC-160 offre une capacité...
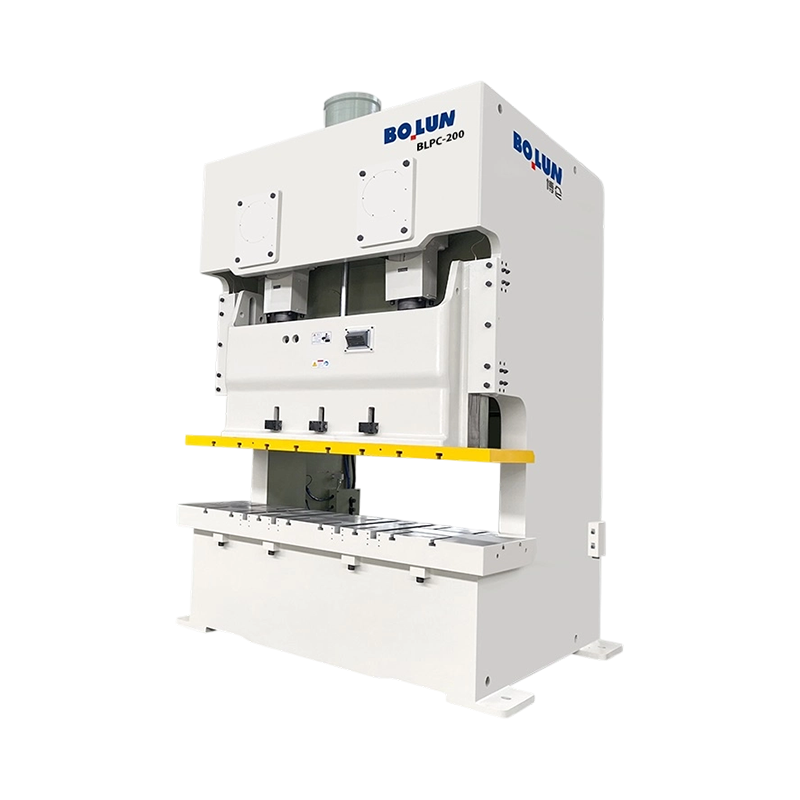
La presse mécanique à double point de type ouvert à lit extra-large BLPC-200 à haute rigidité est une centr...
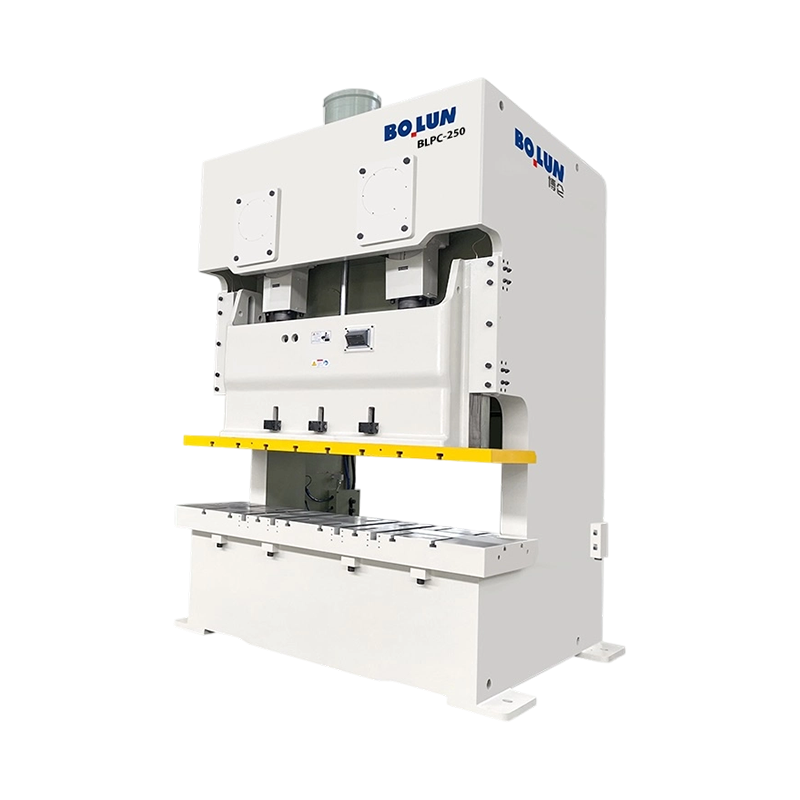
Presse mécanique robuste à double point de type ouvert BLPC-250 délivrant une formidable force de 2 500 kN ...
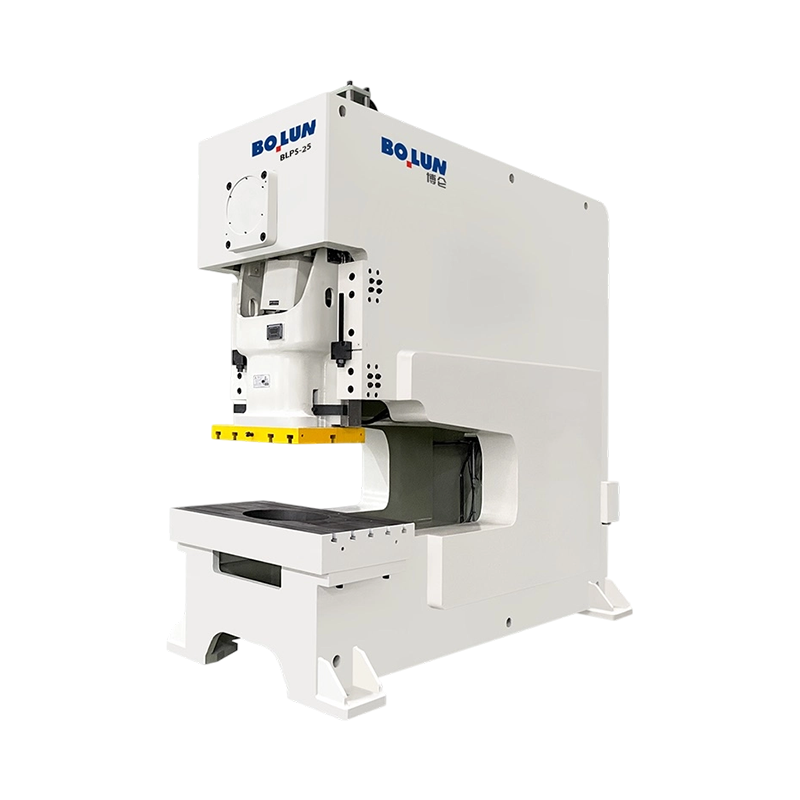
La presse mécanique à gorge profonde et à espace ouvert de précision compacte BLPS-25 est une machine agile...
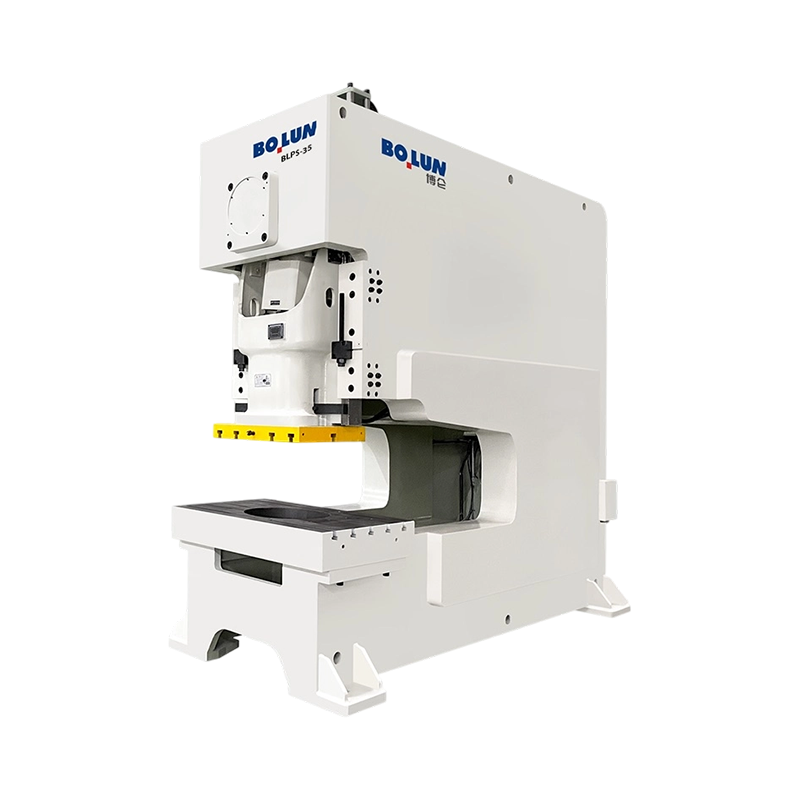
La presse mécanique à gorge profonde à espace ouvert polyvalente et à haute stabilité BLPS-35 offre une for...
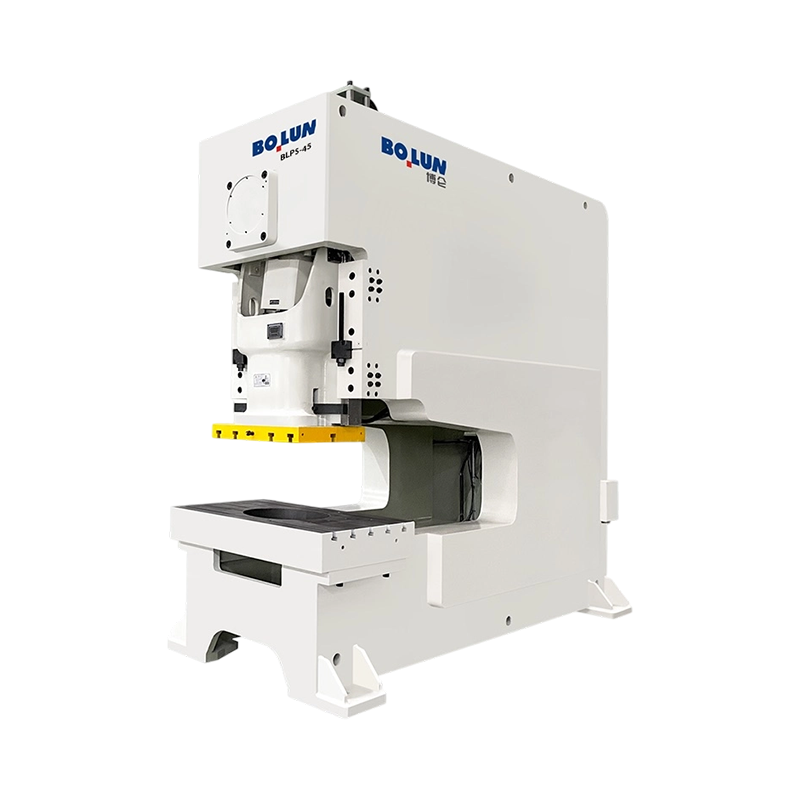
La presse mécanique robuste à gorge profonde et à espace ouvert de grande capacité BLPS-45 est conçue pour ...
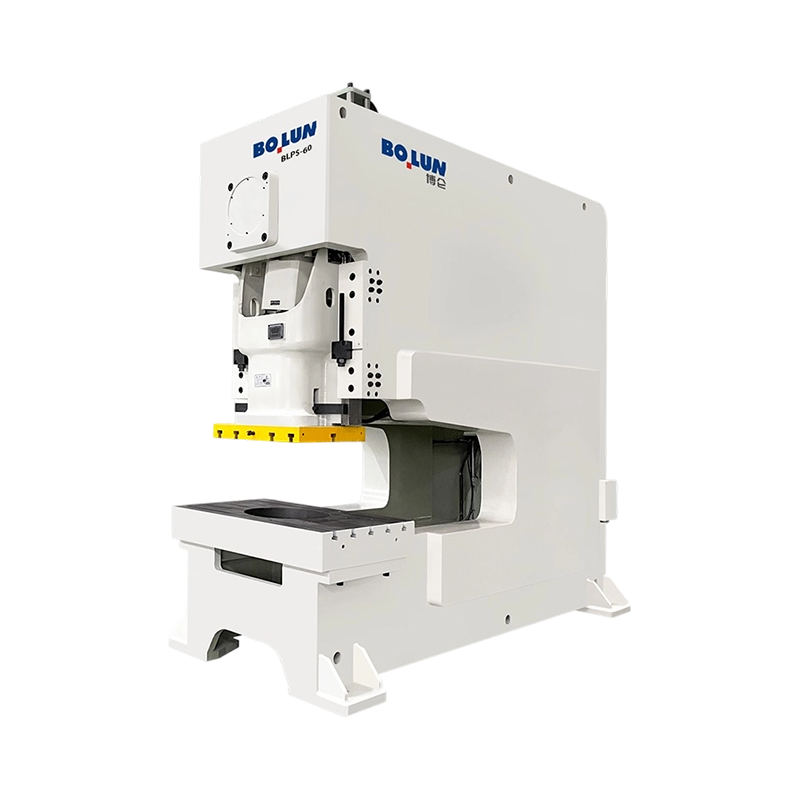
La presse mécanique à gorge profonde et à accès profond BLPS-60 est conçue pour l'emboutissage sous fo...
As China Open Type Power Press Machine Factory and Open Type Power Press Machine Manufacturers, Zhejiang Bolun High-Precision Machinery Co., Ltd. est situé dans le Zhejiang, au cœur de la fabrication de précision en Chine. Forte de deux décennies d'ancrage profond dans l'industrie de fabrication de machines, l'entreprise a tiré parti d'une profonde accumulation industrielle et de percées techniques pour évoluer vers une entreprise moderne et leader dans le domaine des équipements de formage de haute précision. Nous intégrons la R&D, la conception, la production, les ventes et le service. Depuis nos débuts de persévérance face aux défis jusqu'à notre leadership actuel dans les domaines des machines de forgeage et de coulée, Bolun Machinery a établi un système de gestion de production professionnel, mature et efficace. Nous nous engageons à fournir à nos clients du monde entier des solutions de machines-outils industrielles de qualité supérieure.
 Plus à propos de nous
BOULON

0+
années
Expérience de l'industrie

0+
Unités produites (année précédente)

0+
Nombre d'employés

0+
$
Millions de valeur de production annuelle

Conception à point unique Une connexion d'entraînement au centre de la diapositive Conception à double pointe Deux connexions d'entraînement réparties sur...
La réponse courte : quel type de cadre convient à votre travail Un Presse mécanique de type ouvert utilise un cadre en forme de C ou à espacement qui laisse trois côtés de la zone de travail accessibles, ce qu...
Une presse n’est pas une catégorie de machines. Il s'agit d'une famille de machines de formage des métaux définie par le châssis, l'entraînement, les points de connexion du vérin et le processus prévu. C'est pourqu...
Un acheteur comparant une presse à espacement ouvert de 45 tonnes pour une ligne de support reçoit souvent deux devis qui semblent presque identiques sur papier : même classe de tonnage, taille de lit similaire, prix similaire. La dif...
Dans le formage des métaux, les configurations à cadre en C ou à cadre à espacement sont largement utilisées en raison de leur conception accessible. Cet équipement, communément appelé presse mécanique de type ouvert, permet aux opérateurs d'accéder facilement à la zone de la matrice pour l'alimentation du matériau et le retrait des pièces. Cependant, cette configuration ouverte introduit un défi physique spécifique connu sous le nom de phénomène d'ouverture, ou déformation angulaire. Lorsque le coulisseau de la presse descend et entre en contact avec la pièce, la force de réaction pousse vers le haut sur le coulisseau et vers le bas sur le lit. Étant donné que ce cadre ne dispose pas de colonnes structurelles verticales à l'avant, la gorge de la presse a tendance à fléchir vers l'extérieur sous la charge, ce qui fait perdre à la glissière et au lit leur relation parallèle. Cette déviation angulaire compromet directement l'alignement du poinçon et de la matrice, entraînant des erreurs géométriques dans les pièces finies.
L'ampleur de cette ouverture est proportionnelle au tonnage de formage et à la profondeur de la gorge de la presse. Même des écarts angulaires mineurs peuvent amener l’outillage à pénétrer dans la cavité de la matrice selon un angle plutôt que selon une trajectoire verticale droite. Ce désalignement modifie la répartition du jeu entre le poinçon et la matrice, ce qui entraîne des zones localisées de haute pression où le métal est étroitement pincé, tandis que d'autres zones subissent une pression insuffisante. Sur des cycles de production continus selon un standard Presse mécanique de type ouvert , cette flexion structurelle accélère l'usure de la matrice et introduit des charges structurelles inégales dans le châssis de la presse lui-même, ce qui en fait un problème critique pour les opérations d'emboutissage de précision.
Lorsqu'une déformation angulaire se produit pendant la course d'une presse mécanique de type ouvert, les conséquences se reflètent immédiatement à la fois sur l'outillage et sur les composants finis. Le jeu inégal entre le poinçon et la matrice fait qu'un côté du moule subit de fortes forces de friction et de cisaillement. Cela entraîne un émoussement prématuré des arêtes de coupe, un écaillage localisé et une augmentation des contraintes thermiques. Les fabricants sont contraints d'arrêter fréquemment leur production pour réaffûter ou remplacer les sections de matrice endommagées, ce qui augmente les coûts de maintenance et réduit l'efficacité globale de l'équipement. De plus, les modèles d'usure inégaux rendent difficile le maintien de dimensions constantes des pièces, ce qui entraîne des bavures, des variations dans les angles des brides et des lots rejetés.
Au-delà de l'outillage, un chargement non uniforme exerce des forces destructrices sur les mécanismes internes de la presse. Lorsque le coulisseau s'incline en raison de l'ouverture du cadre, les cales de guidage subissent des forces latérales. Cette résistance de guidage inégale transfère les moments de flexion aux bielles coulissantes et aux paliers principaux du vilebrequin de la presse mécanique de type ouvert. Au fil du temps, ces forces déséquilibrées entraînent une usure rapide des bagues en bronze, une surchauffe localisée et d'éventuelles microfissures dans la transmission. Les ingénieurs de Zhejiang Bolun High-Precision Machinery Co., Ltd. se concentrent fortement sur l'analyse de ces répartitions de contraintes pour développer des géométries de cadre qui répartissent les charges de travail uniformément sur l'ensemble de l'assemblage structurel.
Aborder le phénomène d’ouverture nécessite une combinaison de renforcement structurel et de conception avancée du cadre. Une méthode principale consiste à optimiser la répartition des tôles d'acier dans la construction soudée du cadre de presse. En augmentant l'épaisseur des plaques latérales et en ajoutant des structures arrière robustes de type caisson, la résistance à la torsion et à la flexion de la presse mécanique de type ouvert peut être considérablement augmentée. Les méthodologies de conception modernes utilisent l'analyse par éléments finis pour localiser les zones de forte concentration de contraintes et ajouter des nervures internes précisément là où les forces de déflexion sont concentrées. Cela garantit que le châssis reste rigide sans ajouter de poids inutile aux zones non critiques de la machine.
Une autre approche consiste à passer à des conceptions de châssis droits ou à tirants pour les applications nécessitant une haute précision. Les presses à côté droit comportent des cadres fermés avec des colonnes verticales aux quatre coins, ce qui élimine naturellement le comportement d'ouverture angulaire. Les forces de formation vers le haut et vers le bas sont contenues dans une boucle fermée rigide, limitant la déflexion à un allongement purement vertical, qui n'incline pas la glissière. Pour les machines à châssis ouvert où l'accès ouvert doit être maintenu, l'incorporation de tirants précontraints qui serrent physiquement les moitiés supérieure et inférieure de la presse mécanique de type ouvert ensemble peut limiter la flexion vers l'extérieur pendant les cycles à tonnage élevé.
Pour aider les ingénieurs de production à sélectionner la configuration d'équipement correcte, le tableau ci-dessous compare le comportement des différentes structures de châssis sous charge et leur susceptibilité à la déformation angulaire.
| Configuration du cadre | Profil de déflexion | Impact sur l'alignement des matrices | Limites d'application recommandées | Caractéristiques d'accès |
|---|---|---|---|---|
| Cadre en C standard (non renforcé) | Ouverture angulaire (flexion) | Écart de jeu élevé | Pièces de faible tonnage et à faible tolérance | Accès ouvert sur trois côtés |
| Cadre en C renforcé de type boîte | Flexion angulaire restreinte | Déviation modérée à faible | Moyen tonnage, formage général | Accès ouvert sur trois côtés |
| Côté droit (cadre en H) | Déflexion verticale pure | Déviation minimale | Matrices progressives à fort tonnage et à tolérance serrée | Accès avant et arrière uniquement |
Alors que la rigidité du cadre constitue la base du contrôle de la déflexion, le système de guidage des glissières agit comme une ligne de défense active contre le désalignement angulaire. Les conceptions de presses mécaniques de type ouvert de haute précision utilisent de longs systèmes de gibbing multipoints pour limiter le mouvement du coulisseau. L'ajustement de ces cales à des dégagements serrés garantit que même si le cadre subit une déviation angulaire sous charge, la glissière est physiquement maintenue parallèle au lit par les rails de guidage. Les larves standard à quatre points offrent un guidage de base, mais les configurations avancées de guidage pleine longueur à huit points offrent une résistance améliorée aux forces latérales et aux charges excentrées.
Pour maintenir le parallélisme dans des conditions de chargement décentré, certains systèmes de presse intègrent une commande parallèle dynamique hydraulique. Cette technologie utilise des capteurs pour détecter l'inclinaison du coulisseau en temps réel pendant la course descendante. Si une inclinaison est détectée en raison d'une résistance non uniforme du matériau ou d'une déflexion du cadre, des vérins hydrauliques à action rapide situés sous la glissière ou le plateau ajustent instantanément leur pression pour contrecarrer le mouvement angulaire. Bolun Machinery met en œuvre ces solutions de guidage et de surveillance robustes pour garantir le maintien du parallélisme des glissières même lors de l'utilisation de matrices progressives asymétriques exigeantes à des vitesses élevées.
Outre les solutions au niveau de la machine, la disposition du moule lui-même joue un rôle crucial pour éviter un chargement non uniforme. Les concepteurs d'outillage doivent calculer le centre de pression pour les matrices progressives complexes et aligner ce centre précisément avec la ligne médiane du coulisseau de la presse. Si le centre de pression est décalé sur une presse mécanique de type ouvert, cela crée un couple de rotation qui amplifie l'ouverture angulaire du châssis de la presse. Lorsque des pièces asymétriques rendent impossible l'alignement parfait du centre de pression, des patins d'équilibrage ou des billes de tirage factices peuvent être ajoutés aux zones non travaillées de la matrice pour répartir les forces de formage de manière symétrique sur la plaque de support.
L'incorporation de sous-postes de guidage dans le jeu de matrices lui-même fournit une méthode localisée pour maintenir l'alignement. Bien que ces poteaux de guidage montés sur la matrice ne puissent pas empêcher la flexion du cadre de la presse, ils aident à guider le poinçon dans la plaque matrice avec une grande précision locale, absorbant certaines des forces de cisaillement mineures provoquées par l'inclinaison du coulisseau. Cependant, compter uniquement sur les poteaux de guidage de la matrice n'est pas une solution permanente, car les forces latérales finiront par user les bagues de guidage. La véritable longévité et la cohérence des pièces ne sont obtenues que lorsqu'une structure de presse rigide et bien conçue fonctionne en tandem avec des configurations d'outillage équilibrées.
Q : Quelles mesures sont prises pour contrôler la déviation angulaire lors des opérations d'emboutissage intensives sur les presses mécaniques de type ouvert ?
R : Pour atténuer le phénomène d'ouverture inhérent aux structures à châssis en C, Zhejiang Bolun High-Precision Machinery Co., Ltd. utilise de lourds cadres en acier soudé renforcés de nervures internes. Cette rigidité structurelle, associée à des processus précis de réduction des contraintes du cadre, minimise la déviation angulaire et maintient le coulisseau et le support parallèles sous des charges de tonnage complet.
Q : Comment les presses mécaniques de type ouvert de Bolun Machinery protègent-elles les matrices d'estampage coûteuses de l'usure prématurée causée par une charge déséquilibrée ?
R : Nos conceptions de presses intègrent de longues cales de guidage de haute précision qui limitent fermement le mouvement du coulisseau, même sous des charges décentrées. En maintenant le poinçon et la matrice dans un alignement précis tout au long de la course, la machinerie évite les frottements localisés et l'usure inégale des outils, prolongeant ainsi la durée de vie globale des moules.
Q : Ces presses mécaniques de type ouvert peuvent-elles gérer une production automatisée à haute fréquence sans surchauffe ?
R : Oui, chaque machine est configurée avec un système d'embrayage-frein pneumatique efficace et un système de lubrification forcée continue. Cette configuration minimise l'accumulation de chaleur lors d'un cycle rapide, garantissant un fonctionnement automatisé fiable et continu tout en protégeant les roulements et les engrenages principaux de l'usure thermique.
Q : Quels systèmes de sécurité sont intégrés dans vos presses mécaniques de type ouvert pour protéger les opérateurs lors du chargement manuel ?
R : Nous équipons nos machines de boutons de commande à double main, de protections hydrauliques réactives contre les surcharges et de soupapes de sécurité à action rapide. Ces systèmes fonctionnent en tandem avec des barrières immatérielles en option pour arrêter immédiatement le mouvement du coulisseau si une limite de sécurité est franchie, garantissant ainsi un environnement de travail sûr pour les configurations d'alimentation manuelle des pièces.
Q : Comment Bolun Machinery aide-t-il ses clients à faire correspondre une presse mécanique de type ouvert à des configurations de matrices complexes et progressives ?
R : Nous exploitons nos équipes professionnelles d'ingénierie et de conception pour proposer des solutions personnalisées, en ajustant les longueurs de course, les dimensions des traverses et les dégagements entre les traverses et la glissière. Cela garantit que le comportement dynamique de la course et la fenêtre d'avance de la presse correspondent exactement aux exigences exactes de pas de progression et de force de votre outillage progressif personnalisé.
Contactez-nous

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Road East, Xiaren, ville de Jinting, ville de Shengzhou, province du Zhejiang, Chine
Prêt commencer ?
Get in Touch

Maintenant !

ZHEJIANG BOLUN
