
A la presse mécanique - également appelée presse à estamper ou presse à poinçonner - est une machine-outil qui façonne, coupe ou forme de la tôle et d'autres matériaux en forçant un poinçon dans une matrice sous une pression élevée et contrôlée. La plupart des presses mécaniques sont entraînées mécaniquement par un système de moteur et de volant d'inertie, bien qu'il existe également des versions à commande hydraulique ; tous deux remplacent le martelage manuel ou les presses manuelles, permettant aux fabricants de produire des pièces identiques rapidement, de manière répétée et dans des tolérances dimensionnelles strictes.
Les presses mécaniques effectuent des opérations telles que le découpage, le perçage, le pliage, l'emboutissage, le poinçonnage et le gaufrage. Une seule presse peut générer n'importe où quelques tonnes à plus de 3 000 tonnes de force en fonction de sa taille et de la conception du cadre, c'est pourquoi les fabricants les regroupent en deux catégories structurelles fondamentales : presse mécanique de type ouvert (cadre en C) et le presse mécanique de type fermé (côté droit) . Les deux sont traités en détail plus loin dans cet article.
Quel que soit le style de cadre, presque toutes les presses électriques convertissent le mouvement de rotation d'un moteur en une course droite de haut en bas selon la même séquence de base :
La vitesse du cycle varie énormément selon l'application : les grandes presses de type fermé formant des panneaux automobiles peuvent fonctionner à seulement quelques coups par minute, tandis que les petites presses de type ouvert produisant des bornes électriques ou des rondelles peuvent dépasser plusieurs centaines de coups par minute .
Qu'elle soit de type ouvert ou fermé, chaque presse mécanique repose sur les mêmes éléments fonctionnels. Les comprendre permet d'expliquer pourquoi la conception du cadre affecte les performances de manière si significative.
| Composant | Fonction |
|---|---|
| Cadre | Prend en charge toutes les pièces mobiles et résiste aux forces de formation ; sa forme définit les presses de type ouvert par rapport aux presses de type fermé |
| Lit / Traversin | Plaque de base fixe qui maintient la matrice inférieure |
| Bélier (diapositive) | Pièce mobile qui porte la matrice supérieure et délivre la force de formage |
| Volant | Stocke l'énergie de rotation du moteur pour la libérer à chaque course |
| Embrayage et frein | Engagez et arrêtez le mouvement du vérin précisément au début de chaque cycle |
| Vilebrequin / Excentrique | Convertit le mouvement de rotation en course linéaire du vérin |
| Matrices (Punch and Die) | Outillage qui façonne, coupe ou forme la pièce à usiner |
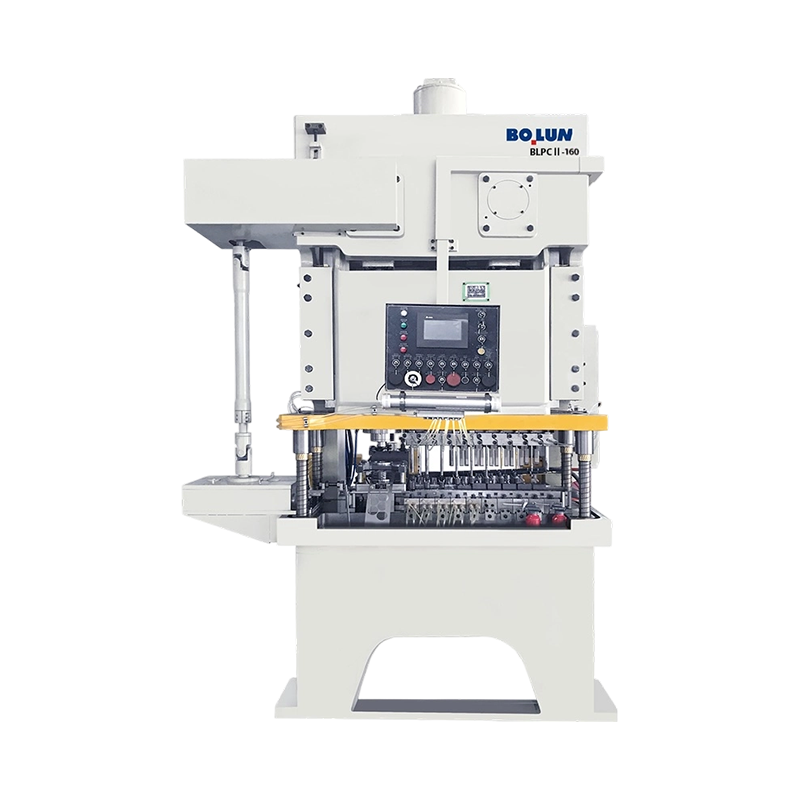
Un presse mécanique de type ouvert , également appelée presse à cadre en C ou à cadre à espacement, a un cadre en forme de lettre « C » vu de côté. Cela laisse l'avant et souvent les côtés de la zone de travail ouverts, donnant aux opérateurs un accès direct pour charger le matériel, positionner les pièces et retirer les pièces finies. Les presses de type ouvert sont le style de presse le plus courant dans les ateliers d’emboutissage de métaux de petite et moyenne taille.
La plupart des presses de type ouvert se situent dans la catégorie Gamme de 5 à 250 tonnes , qui convient aux travaux d'estampage plus légers tels que les petits supports, les rondelles, les bornes électriques et le matériel d'appareils électroménagers.
La gorge ouverte qui donne son nom à cette presse est aussi son principal compromis. Sous charge, un cadre en C peut fléchir ou s'ouvrir légèrement au niveau de l'espace, ce qui modifie l'alignement entre le poinçon et la matrice. Les fabricants y parviennent en limitant le tonnage, en utilisant des matrices guidées et en gardant la charge centrée sur le vérin.
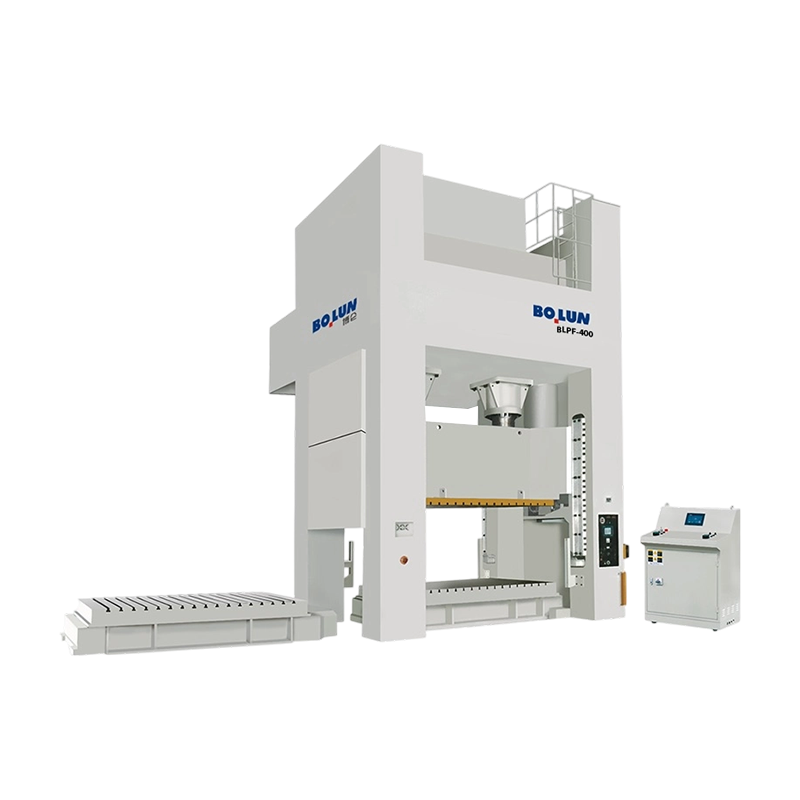
A presse mécanique de type fermé , également connue sous le nom de presse à côté droit, utilise un cadre entièrement fermé construit à partir de deux ou quatre montants solides reliant la couronne en haut au lit en bas en une seule structure rigide. Étant donné que le cadre forme une boucle complète plutôt qu'une gorge ouverte, il résiste bien plus efficacement à la flexion qu'un cadre en C soumis à la même charge.
Les presses de type fermé vont généralement de 100 tonnes à plus de 3 000 tonnes , les plus grandes presses à panneaux de carrosserie automobile dépassant cette gamme. Cette capacité, combinée à une déflexion minimale du cadre, en fait le choix standard pour les pièces de grande taille, de haute précision et à volume élevé.
Le tableau ci-dessous résume la comparaison des deux conceptions de châssis en fonction des facteurs les plus importants lors de la spécification d'une presse.
| Facteur | Presse à type ouvert | Presse de type fermé |
|---|---|---|
| Cadre shape | En forme de C, ouvert sur le devant et sur les côtés | Boucle entièrement fermée |
| Rigidité | Modéré ; peut fléchir sous charge | Élevé ; déviation minimale |
| Tonnage typique | 5 à 250 tonnes | 100 à 3 000 tonnes |
| Accès opérateur | Accès frontal et latéral | Accès recto-verso uniquement |
| Empreinte et coût | Compact et à moindre coût | Coût de plus en plus élevé |
| Volume le mieux adapté | Prototype à moyennes séries | Production de masse à grande échelle |
La bonne presse dépend moins de la marque ou du prix uniquement et davantage de quatre facteurs pratiques :
De nombreuses installations d’emboutissage utilisent les deux types côte à côte : les presses de type ouvert gèrent les opérations à court terme et secondaires, tandis que les presses de type fermé gèrent la ligne de production primaire à grand volume.
La sélection des presses électriques suit de près la pièce à produire. Dans la fabrication de matériel électronique et électrique, les presses de type ouvert estampent les connecteurs, les bornes et les ressorts de contact à des vitesses de cycle élevées. Les fabricants d'appareils électroménagers utilisent des presses de type ouvert pour les petits supports et boîtiers, tandis que les composants plus gros tels que les tambours de machine à laver et les portes de réfrigérateur nécessitent généralement des presses de type fermé.
Le L'industrie automobile est le plus grand utilisateur de presses transfert de type fermé à grand tonnage , qui forment des panneaux de carrosserie structurels, notamment des portes, des capots, des toits et des ailes, où la précision dimensionnelle affecte directement la façon dont les pièces s'emboîtent sur la chaîne de montage. En revanche, la production générale de quincaillerie et de fixations repose largement sur des presses de type ouvert à cycle rapide pour le découpage et le perçage des rondelles, des supports et des clips.
Les presses mécaniques comptent parmi les machines les plus à risque dans un atelier, car le point de fonctionnement, où le poinçon rencontre la matrice, peut provoquer de graves blessures par écrasement ou amputation en une fraction de seconde. Une protection efficace des points d’opération n’est pas facultative ; c'est la base d'un fonctionnement sûr de la presse et est requis par les réglementations sur la sécurité au travail dans la plupart des régions manufacturières.
L'entretien de routine doit également inclure la lubrification des roulements du volant et du vilebrequin, l'inspection de l'alignement de la matrice et la vérification que le vérin s'arrête précisément au point mort haut. Une presse bien entretenue protège les opérateurs et maintient les tolérances de manière plus cohérente tout au long de sa durée de vie.


Mettez côte à côte une presse à châssis ouvert de 160 tonnes et une presse...
Dans la fabrication moderne, le forgeage à froid est largement utilisé dans l...
Un responsable de production se rend à une réunion d'ingénierie avec ...
Une presse n’est pas une catégorie de machines. Il s'agit d'une ...
Un acheteur comparant une presse à espacement ouvert de 45 tonnes pour une...
Comprendre les presses mécaniques et leurs fonctions essentielles ...
Contactez-nous

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, ville de Jinting, ville de Shengzhou, province du Zhejiang, Chine
Prêt commencer ?
Get in Touch

Maintenant !

ZHEJIANG BOLUN

