
Mettez côte à côte une presse à châssis ouvert de 160 tonnes et une presse à châssis fermé de 160 tonnes et la différence est visible à dix mètres de distance. On laisse la zone de matrice ouverte sur trois côtés afin qu'un opérateur puisse y glisser une large ébauche à la main ; l'autre enveloppe la même matrice dans une boîte en acier soulagé qui fléchit à peine à pleine charge. Les deux sont vendus sous la même description, « presse mécanique de 160 tonnes », et tous deux seront proposés à des prix étonnamment similaires. Ce ne sont pas les mêmes machines.
La définition doit venir en premier, car toute décision pratique concernant une presse en découle. Une presse mécanique est une machine-outil de formage des métaux qui stocke l'énergie cinétique dans un volant d'inertie rotatif et libère cette énergie, via un embrayage et un mécanisme de type manivelle, dans une glissière qui parcourt une course fixe de haut en bas dans un ensemble de guides. La force n'est pas constante. Il se construit tout au long de la course et culmine dans les derniers millimètres avant le point mort bas, c'est pourquoi une presse mécanique est superbe pour le découpage et le matriçage et peu pratique pour le formage lent et en profondeur.
Cette caractéristique explique l'essentiel de ce qui suit : pourquoi le tonnage, la course et les courses par minute sont fixés par la mécanique de la machine plutôt que par un réglage de commande ; pourquoi la rigidité du cadre compte plus que le numéro sur la plaque signalétique ; et pourquoi la version servo-entraînée de la même machine est devenue la catégorie à la croissance la plus rapide dans les ateliers d'emboutissage qui ont besoin de flexibilité sans renoncer à la vitesse de cycle.
Suivez le chemin de l'énergie depuis l'alimentation électrique jusqu'à la face de la matrice et l'ensemble de la machine devient plus facile à raisonner et à spécifier.
Deux conséquences découlent de cette séquence. Premièrement, une presse mécanique développe son tonnage nominal uniquement vers le bas de la course ; si un processus nécessite une force élevée à mi-course, une presse à manivelle n'est pas le bon outil et une presse hydraulique ou servo doit être envisagée. Deuxièmement, étant donné que l'embrayage et le frein déterminent la précision avec laquelle le chariot peut être arrêté et la rapidité avec laquelle il peut être activé, le type d'embrayage est l'un des signaux les plus forts de la génération de machines. Un embrayage à friction avec un moniteur de freinage électronique et un sélecteur de mode pouce/simple/continu permet d'utiliser une presse pour le réglage des matrices et pour l'alimentation automatisée des bobines sur le même changement de vitesse.
Le type de transmission constitue l’autre moitié de l’histoire. Un vilebrequin simple est peu coûteux, compact et donne une courbe de course à peu près sinusoïdale, qui convient au découpage et à l'emboutissage général. Un entraînement par engrenages excentriques allonge la course effective et ralentit le coulissement près du bas, produisant plus d'énergie de travail par course et de meilleures performances en emboutissage profond et en formage lourd. Une liaison à bascule multiplie considérablement la force près du fond et constitue donc le choix standard pour les travaux de forgeage à froid, de frappe et d'étalonnage où le matériau doit s'écouler plutôt que de se cisailler. Un servomoteur remplace l'agencement volant-embrayage par un moteur à couple élevé capable de programmer n'importe quelle courbe de course souhaitée par le processus.
Le tonnage est le chiffre principal, mais ce sont les éléments qui déterminent si une presse respecte toujours la tolérance après cinq ans de fonctionnement en deux équipes.
| Assemblée | Ce que ça fait | Ce qu'il vous dit dans une citation |
|---|---|---|
| Cadre | Effectue la réaction de formation et maintient la glissière à l'équerre par rapport au lit | Construction soudée ou à tirants ; chiffre de déflexion sous charge nominale ; s'il est soulagé des contraintes après le soudage |
| Volant | Stocke l’énergie libérée à chaque coup | Volant mass and allowable speed drop indicate available work energy, not just tonnage |
| Embrayage et frein | Engagez et arrêtez la transmission à chaque cycle | L'embrayage à friction pneumatique avec surveillance des freins et mode pouce signale une machine moderne et plus sûre |
| Vilebrequin ou engrenage excentrique | Convertit la rotation en mouvement de glissement | Détermine le profil de course, l'énergie de travail et l'aptitude au dessin par rapport au découpage |
| Bielle et coulisse | Transmet la force à la matrice supérieure | Zone de coulissement, plage de réglage du coulisseau et si une protection hydraulique contre les surcharges est installée |
| Gibs et guides | Gardez la glissière parallèle et résistez à la poussée décentrée | Bavettes réglables ou fixes ; spécification de dégagement ; guidage en huit points sur des glissières plus larges |
| Plaque de lit et traversin | Prend en charge la matrice inférieure et définit l'espace de matrice utilisable | Taille du lit, motif de fente en T, disposition du coussin ou du coussin et épaisseur du lit |
| Vérins d'équilibrage | Glissière décalée et poids d'outillage | Affecte la précision d'arrêt, l'usure des freins et le niveau de bruit |
| Système de lubrification | Alimente en huile les roulements, les cales et les engrenages | Centralisé ou manuel ; si les défauts de lubrification sont verrouillés dans la commande |
| Système de contrôle et de sécurité | Exécute le cycle et protège l’opérateur | Génération PLC, moniteur de tonnage, barrières immatérielles, commande bimanuelle et sélection du mode de course |
Deux entrées de ce tableau méritent une attention particulière, car ce sont celles que les acheteurs survolent le plus souvent. La déflexion du cadre – souvent exprimée en fraction de millimètre par mètre de longueur du lit à la charge nominale – détermine si les bords de la matrice au milieu d'un lit long sont proches de la même profondeur que les bords de la matrice aux extrémités. Et le jeu de lardon détermine le comportement du coulisseau lorsqu'une matrice est chargée de manière décentrée, ce qui est normal dans les travaux progressifs et de transfert. Une presse au tonnage généreux mais avec un châssis souple et des guides desserrés produira toujours des pièces rejetées, mais à un coût plus élevé.
Les presses sont regroupées selon quatre éléments : la forme du cadre, le nombre de points de connexion entre l'entraînement et le coulisseau, la transmission qui produit la course et le processus pour lequel la machine est conçue. Ces quatre axes génèrent les catégories que vous verrez dans n’importe quel catalogue.
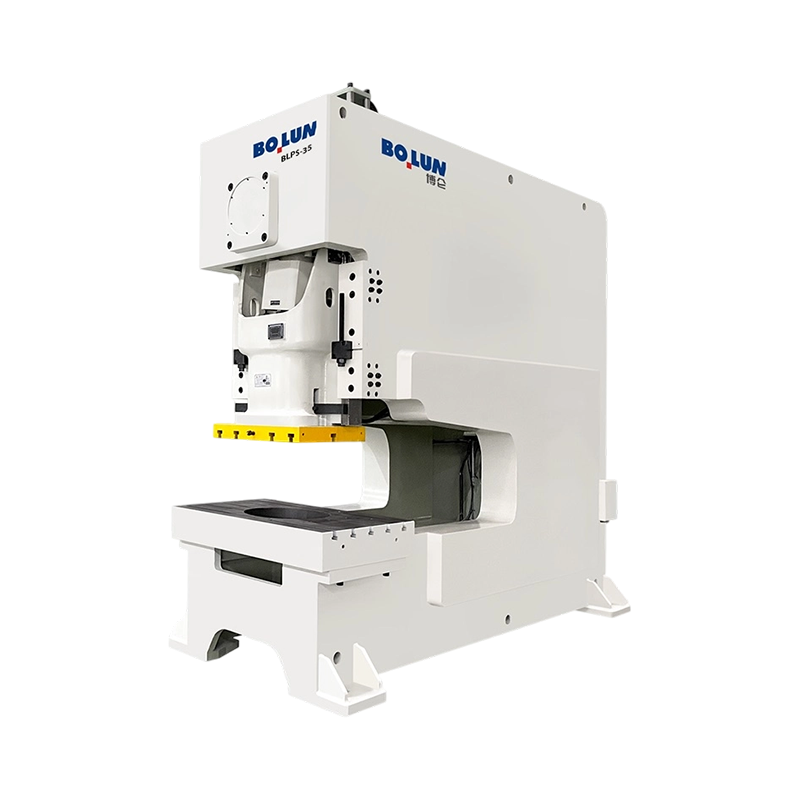
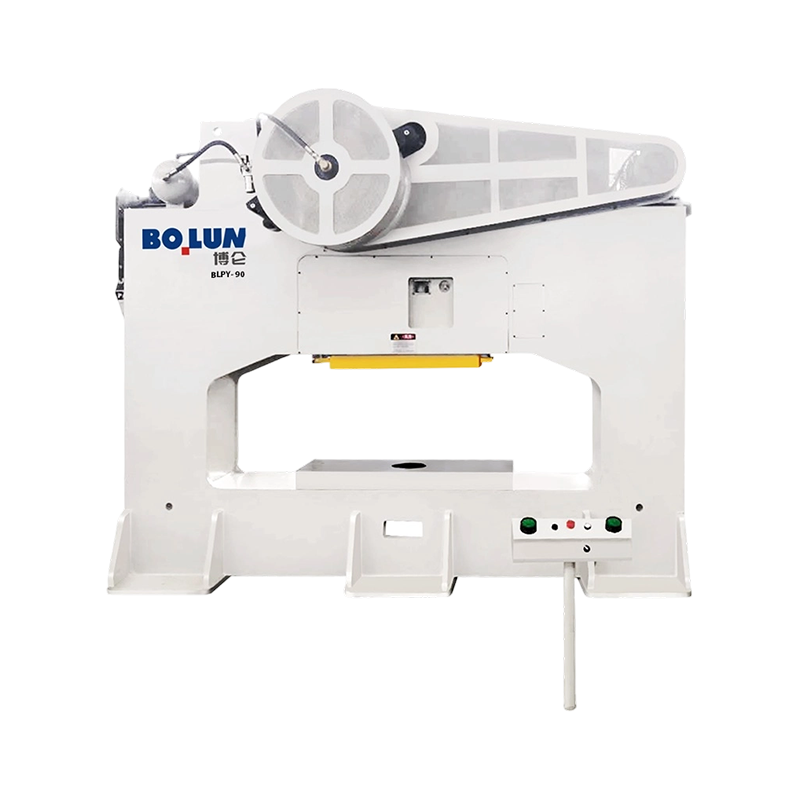
Une presse de type ouvert est dotée d'un cadre en forme de C avec la zone de matrice accessible de l'avant et des deux côtés, ce qui facilite le chargement manuel, l'accès du robot et les travaux sur de courtes séries. Le compromis est que le cadre est intrinsèquement moins rigide car le chemin de charge n'est pas fermé, il fléchit donc davantage et rebondit davantage sous la charge, ce qui coûte la durée de vie de la matrice et la précision des pièces. Une presse de type fermé ferme le chemin de charge autour de la matrice, offrant une rigidité beaucoup plus élevée et une meilleure tolérance aux charges excentrées au prix d'un accès restreint. La plupart des ateliers effectuant des travaux de précision à grand volume finissent par standardiser leurs presses sur des machines à châssis fermé, tandis que les presses à châssis ouvert restent la norme pour les petits tonnages et la production mixte. La comparaison plus complète entre les deux familles mérite d'être lue avant une décision d'achat, ainsi qu'une ventilation utile de le compromis entre type ouvert et type fermé couvre les arguments de déviation et d’accès plus en détail.
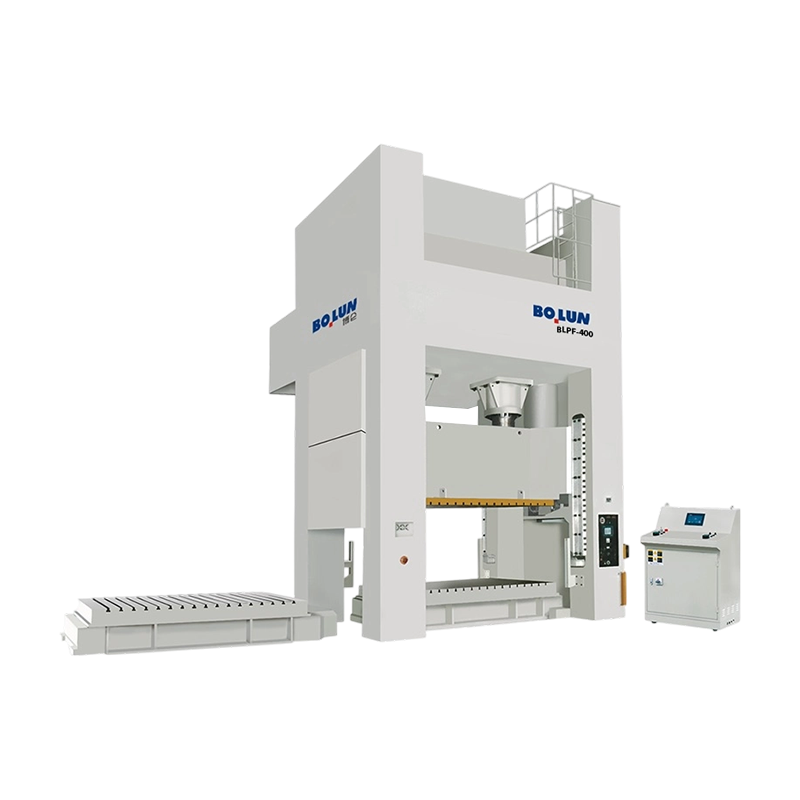
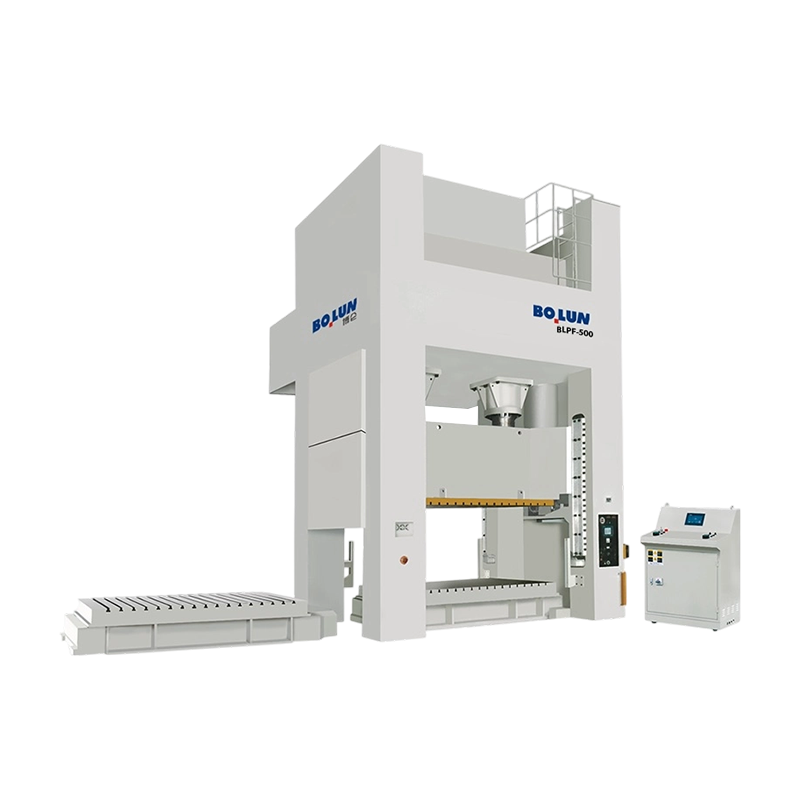
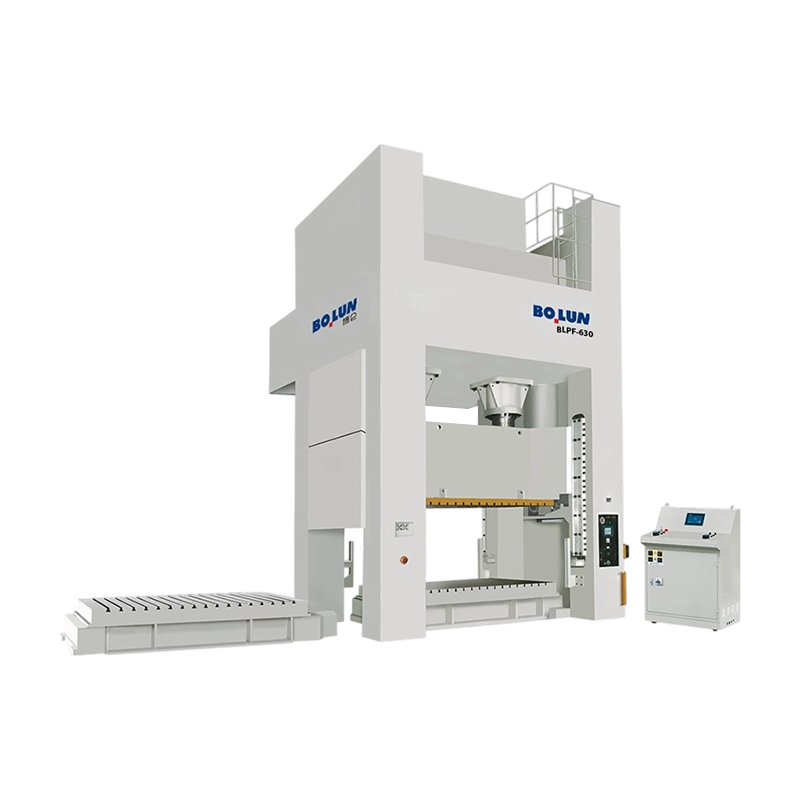
Une presse à un seul point entraîne la glissière à travers une bielle au centre. Il est plus simple, moins coûteux et parfaitement adapté aux matrices étroites et aux chargements décentrés modérés. Une presse à double pointe entraîne la glissière à travers deux bielles espacées sur toute la largeur de la glissière, ce qui répartit la charge et améliore considérablement la résistance au basculement lorsque la matrice est chargée de manière décentrée. Si vous utilisez des panneaux larges, des matrices progressives avec des stations déséquilibrées ou tout ce qui pousse la charge vers un côté du lit, la machine à deux points n'est pas un luxe ; c'est la différence entre les pièces cohérentes et la ferraille. Un exemple représentatif est la famille à double pointe de type fermé, où un modèle de milieu de gamme tel qu'une machine à plateau large de 250 tonnes est destiné exactement à ce type de travail.
 Presse double point robuste de type fermé à lit large BLPE-250 Une presse double pointe de type fermé de 250 tonnes avec table de travail de 2 500 x 1 000 mm, moteur de 22 kW et données de série, adaptée aux matrices progressives larges et aux charges excentrées. Voir le produit →
L'entraînement à manivelle est le classique et toujours le plus courant : simple, robuste et peu coûteux à entretenir. L'entraînement par engrenages excentriques offre une course efficace plus longue et une plus grande énergie de travail, c'est pourquoi il apparaît dans les machines lourdes à châssis fermé de 400 à 800 tonnes. L'entraînement à bascule multiplie la force au bas de la course, ce qui en fait la norme en matière de forgeage à froid et de frappe. Le servomoteur supprime entièrement le mécanisme de volant d'inertie et d'embrayage et le remplace par un servomoteur capable de maintenir le coulisseau, de l'inverser à mi-course et de suivre un profil de mouvement programmable : approche lente, contact contrôlé, séjour en bas, retour rapide.
Cette programmabilité est ce qui rend les servo-presses attrayantes pour l'emboutissage profond, où le matériau doit pouvoir s'écouler plutôt que de se déchirer, et pour les opérations de formage qui nécessitent un temps d'arrêt pour éliminer le retour élastique. Une machine telle qu'une servopresse monopoint de type ouvert de 125 tonnes est construite spécifiquement autour de cette exigence, associant le mouvement de coulissement asservi à la fenêtre de processus d'emboutissage profond.
 Presse à servomoteur à point unique de type ouvert pour emboutissage profond BLAS-125 Presse servo de type ouvert de 125 tonnes avec course de coulissement étendue de 180 mm et profondeur de gorge de 350 mm pour l'emboutissage profond, où le mouvement de coulissement programmable prend en charge le flux de matière. Voir le produit →
La prudence pratique est que les presses servo coûtent plus cher par tonne et nécessitent une meilleure connaissance des processus à exploiter. Si la pièce est une simple pièce brute ou un support percé, le contrôle de mouvement supplémentaire représente de l'argent dépensé pour des capacités que le travail n'utilise jamais.
Une feuille de devis de presse contient une douzaine de chiffres, et seuls quelques-uns d'entre eux déterminent si la machine est adaptée à la tâche. Ce sont ceux-là qu’il faut examiner en premier.
L'erreur de spécification la plus courante consiste à acheter du tonnage sans vérifier la course et l'énergie. Une presse de 200 tonnes avec une course courte et un volant d'inertie léger peut être battue par une presse de 160 tonnes avec une course plus longue et un volant d'inertie plus lourd pour les travaux d'emboutissage profond, et la fiche technique ne le dira pas à voix haute. La deuxième erreur la plus courante consiste à ignorer le chargement décentré. Une matrice qui se trouve entièrement au milieu du lit se comporte très différemment d’une matrice qui s’étend sur toute la largeur du lit avec la station la plus lourde d’un côté.
Les presses mécaniques sont des machines de formage à usage général, mais les processus qu'elles dominent partagent un trait commun : elles nécessitent une force élevée appliquée soudainement et de manière répétée à une position contrôlée.
Suppression et perçage. Cisailler la tôle en formes et percer des trous. Le matériau se fracture au lieu de s'écouler, c'est pourquoi une presse rapide et rigide avec un bon guidage du coulisseau est idéale, et les exigences en matière de tonnage sont faciles à calculer à partir de la résistance au cisaillement et de la longueur de coupe.
Pliage, bridage et formage. Opérations de pliage à l'air, d'enfoncement et de bridage où la matrice définit la géométrie finale. La cohérence dépend de la position reproductible du point mort bas.
Emboutissage profond. Coupelles, boîtiers et coques de moteur où le matériau doit s'écouler dans une cavité de matrice sans se déchirer. C'est le processus qui oblige le plus souvent un acheteur à se tourner vers une course plus longue, un coussin de matrice ou un servomoteur avec un profil de vitesse programmable.
Frappe et dimensionnement. Opérations fines et à haute pression qui nécessitent une force concentrée au bas de la course. Les machines à engrenages à bascule et excentriques excellent ici.
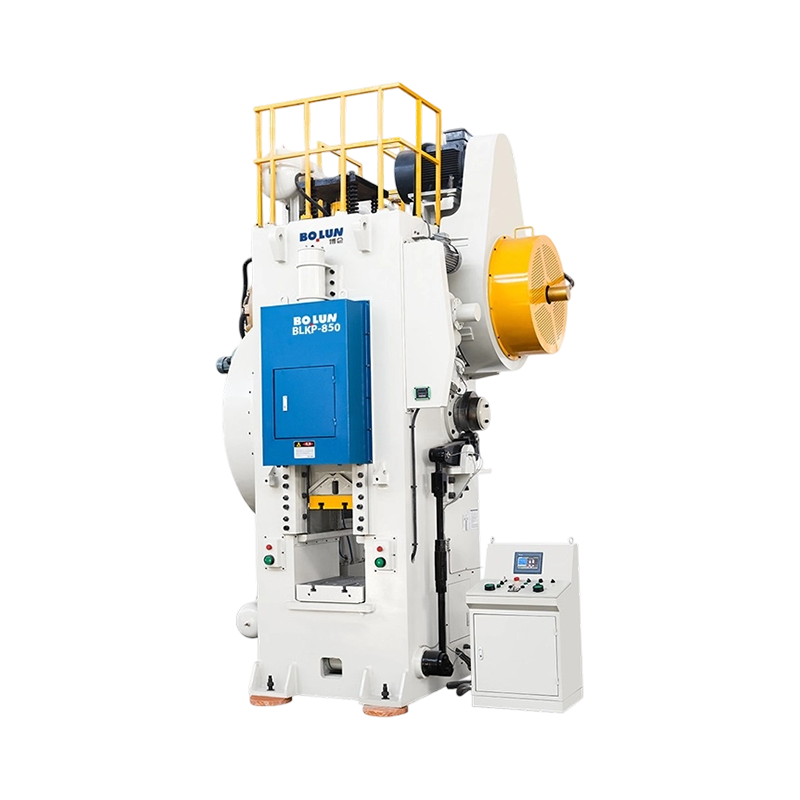
Forgeage à froid. Pièces solides ou quasi solides formées à température ambiante, nécessitant une force très élevée et une déformation importante. Des machines à entraînement par bascule avec des caractéristiques de course équilibrées et des châssis robustes sont construites pour cette tâche, et une presse à bascule de fort tonnage dans la classe 650 tonnes illustre la catégorie : mouvement de course équilibré, capacité de déformation élevée et châssis destiné à une charge industrielle continue.
 Presse mécanique à bascule de forgeage à froid à haute déformation BLKP-650 Presse à bascule de 650 tonnes avec course de pression de 8 mm, éjecteur intégré et moteur de 75 x 4 kW pour le forgeage à froid lourd et le formage stable de composants de forte épaisseur. Voir le produit →
Estampage de la coque de la batterie et des composants structurels. Une application plus récente et en pleine expansion. Les boîtiers de batterie et les pièces structurelles nécessitent un mouvement de glissement très stable, une haute précision sur plusieurs tailles de coque et un tonnage suffisant pour former des alliages plus épais ou plus durs sans distorsion. Des machines spécialement conçues à double pointe avec des lits larges sont apparues spécifiquement pour cette catégorie de travaux.
Avant de choisir un modèle spécifique, la famille de machines doit être adaptée. Les trois familles résolvent des problèmes différents.
| Variable | Presse mécanique | Presse hydraulique | Presse servo |
|---|---|---|---|
| Profil de force | Pics proches du point mort bas | Constant tout au long de la course | Programmable n'importe où dans la course |
| Accident vasculaire cérébral | Fixé par le mécanisme | Réglable | Entièrement programmable |
| Vitesse de cycle | Rapide, généralement le plus rapide des trois | Le plus lent | Rapide et peut être optimisé par pièce |
| Efficacité énergétique | Volant buffers peak demand from the supply | Charge de pompe continue | Énergie utilisée principalement lors du formage |
| Le mieux adapté à | Découpage, perçage, pliage, estampage général, forgeage à froid | Emboutissage profond, plaque épaisse, formation à long séjour | Emboutissage profond, contrôle du retour élastique, production flexible et mixte |
| Principal facteur de coûts | Cadre stiffness, drive type, tonnage | Capacité de la pompe et de la vanne, taille du cylindre | Electronique de moteur et d'entraînement, logiciel de contrôle |
Dans la pratique, la plupart des ateliers d'emboutissage à grand volume utilisent encore des presses mécaniques pour tout ce qui implique du cisaillement ou du formage superficiel, conservent l'hydraulique pour les travaux profonds et lents et ajoutent des servomachines lorsque le mélange de pièces est large et que le temps de changement est important. L'erreur à éviter est d'acheter une presse servo pour un travail qu'une presse à manivelle bien spécifiée ferait pour beaucoup moins d'argent, ou d'acheter une petite presse mécanique pour un travail d'emboutissage profond qui nécessite le profil de force que seule une machine hydraulique ou servo peut fournir.
Une fois la famille et le tonnage réglés, la différence entre une machine qui tourne pendant quinze ans et une autre qui vous combat pendant cinq ans se résume à une courte liste de questions commerciales et techniques.
Le délai de livraison mérite sa propre ligne. Une machine standard à châssis ouvert peut être expédiée en quelques mois, tandis qu'une grande presse à châssis fermé ou servo construite selon les spécifications peut prendre beaucoup plus de temps. Si la rampe de production est fixe, la date de commande de la presse est effectivement également fixée et toute personnalisation doit être convenue par écrit avant le dépôt.
Une presse mécanique est une machine avec de l’énergie stockée, et elle conservera cette énergie même lorsque l’alimentation est coupée. Tous les dispositifs de sécurité d'une presse moderne existent pour cette raison : le frein doit être surveillé afin qu'un frein défaillant arrête la machine plutôt que de laisser tomber le coulisseau, et les procédures de verrouillage doivent isoler l'énergie stockée, et pas seulement l'alimentation électrique.
L'entretien découle également de la mécanique. Les garnitures d’embrayage et de frein s’usent et doivent être inspectées selon un calendrier ; Le jeu du lardon doit être vérifié car il dérive avec la charge et la température ; les points de lubrification doivent être alimentés de manière fiable, car un lardon affamé endommagera la surface du glissement bien avant de détruire le roulement ; et les roulements du volant, les cylindres d'équilibrage et les dispositifs de protection contre les surcharges ont tous des intervalles d'inspection qui doivent être enregistrés dans le journal de maintenance dès le premier jour.
L’habitude la plus utile qu’un magasin puisse adopter est le contrôle du tonnage. Une presse qui enregistre la signature de force de chaque course signalera une matrice usée, un double flan, une pièce mal alimentée ou un problème de roulement en développement des semaines avant de produire un bac de ferraille rempli de pièces rejetées. Sur une machine qui exécute des milliers de courses par équipe, cette surveillance est rentabilisée plus rapidement que presque toute autre option sur le bon de commande.
Les presses mécaniques sont simples dans leur concept et impitoyables dans les détails. Le volant d'inertie stocke l'énergie, l'embrayage la libère et la manivelle, l'engrenage ou la bascule la convertit en une course fixe qui délivre une force près du bas. Tout ce qui compte commercialement – la rigidité du cadre, les points de connexion, la tolérance de charge décentrée, la course et l’énergie plutôt que le tonnage seul, et la qualité de l’embrayage, des guides et du système de contrôle – est une conséquence directe de ce mécanisme.
Commencez par aider la famille. Faites ensuite correspondre la course, l'énergie et la taille du lit à la pièce plutôt qu'au numéro sur la brochure, achetez une marge de tonnage raisonnable et confirmez qui usine le cadre et qui se tient derrière la machine après l'installation. Une presse sélectionnée de cette manière ne doit pas nécessairement être l’option la plus chère du devis ; il doit simplement s'agir de celui dont la mécanique correspond au travail que vous avez réellement l'intention d'effectuer.


Conception à point unique Une connexion d&...
Qu'est-ce qu'une presse électrique ? A la presse méc...
Comprendre les presses mécaniques et leurs fonctions essentielles ...
Un responsable de production se rend à une réunion d'ingénierie avec ...
Une usine de fixations à Taizhou reçoit une demande d'un équipementie...
Une presse n’est pas une catégorie de machines. Il s'agit d'une ...
Contactez-nous

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, ville de Jinting, ville de Shengzhou, province du Zhejiang, Chine
Prêt commencer ?
Get in Touch

Maintenant !

ZHEJIANG BOLUN

