Fabrication et travail des métaux
Un regard direct et pratique sur la façon dont les presses mécaniques façonnent les lignes de production modernes – du découpage et de l’étirage aux industries et aux types de machines qui en dépendent.
La réponse directe : à quoi servent les presses mécaniques
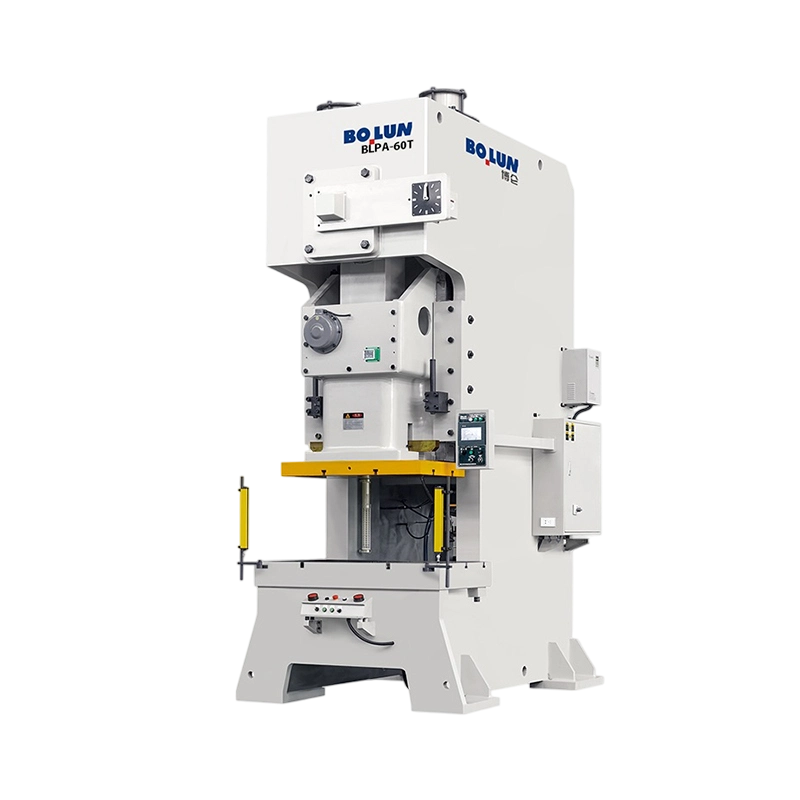
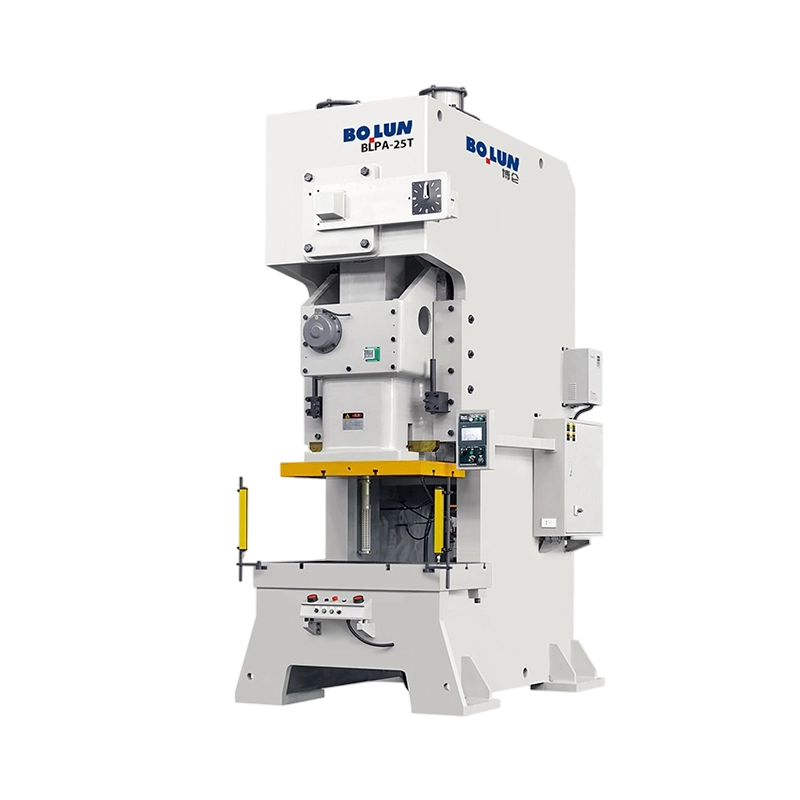
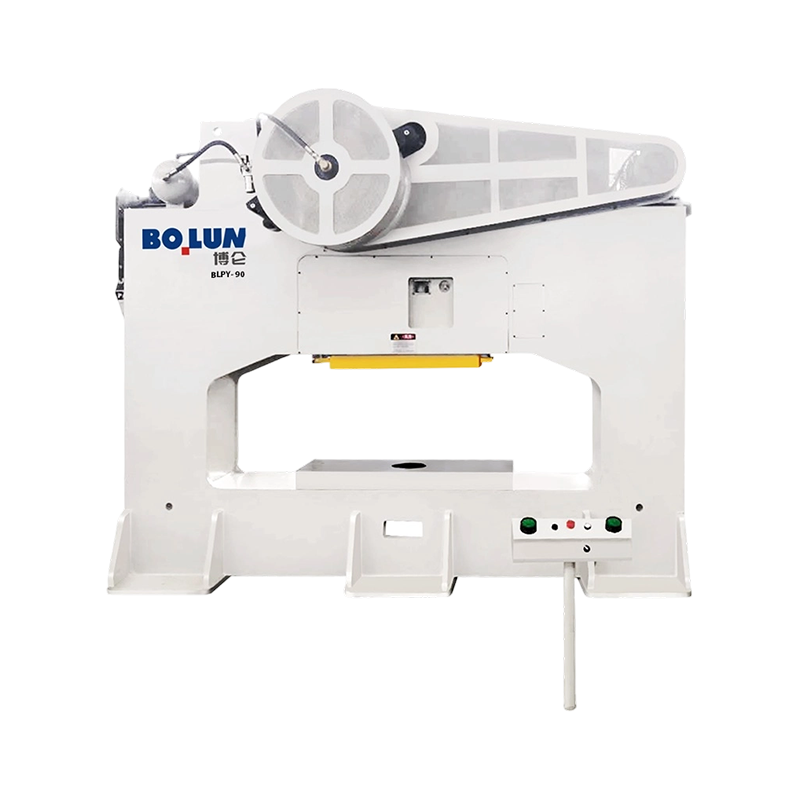
A presse mécanique est principalement utilisé pour couper, façonner et former du métal ou d'autres matériaux en feuille grâce à une action de poinçonnage rapide entraînée par volant d'inertie. Dans la fabrication moderne, presses mécaniques gérer les opérations de découpage, de perçage, de pliage, d’étirage, de frappe et de gaufrage à grande vitesse et avec une répétabilité étroite, ce qui en fait l’épine dorsale des lignes d’emboutissage dans la production automobile, d’électroménager, d’électronique et de quincaillerie. Une seule presse mécanique de taille moyenne peut effectuer entre 20 et plus de 1 000 courses par minute selon le modèle. C'est pourquoi ces machines restent le choix privilégié lorsqu'une usine a besoin d'une production constante et en grand volume de pièces à un coût unitaire inférieur à celui des alternatives hydrauliques plus lentes.
Au-delà de la réponse de base, comprendre exactement où et comment ces machines s'intègrent dans une chaîne de production aide les acheteurs et les ingénieurs à prendre des décisions plus judicieuses concernant l'outillage, la capacité et la maintenance à long terme. Les sections ci-dessous détaillent les applications principales, les types de machines et les critères de sélection.
Opérations de fabrication de base effectuées par des presses mécaniques
Une presse mécanique convertit l'énergie de rotation d'un volant d'inertie en une course linéaire contrôlée, entraînant un vérin vers le bas contre un jeu de matrices. Cette action mécanique unique prend en charge plusieurs processus de travail des métaux distincts, chacun adapté à différentes géométries de pièces et objectifs de production.
Suppression et perçage
Le découpage découpe une forme plate dans une feuille, tandis que le perçage enlève de la matière pour créer des trous ou des fentes dans une pièce. Ce sont parmi les opérations les plus rapides que les presses mécaniques effectuent, souvent réalisées en une fraction de seconde par course, c'est pourquoi les lignes de découpage sont courantes dans la production de contacts électriques et de supports.
presses mécaniques
Pliage et formage
Le pliage remodèle le matériau plat en angles ou en courbes, et le formage pousse le matériau dans un profil tridimensionnel à l'aide de matrices assorties. Les presses mécaniques excellent ici car la longueur de course constante garantit que chaque pièce se plie au même angle, réduisant ainsi les taux de rebut sur les longues séries de production.
Emboutissage et frappe profonde
L'emboutissage profond transforme les flans plats en pièces creuses ou en forme de coupe, telles que des éviers, des réservoirs de carburant ou des enceintes, tandis que le matriçage applique une pression concentrée pour gaufrer de fins détails de surface, comme des logos ou des numéros de série, dans une pièce avec une grande précision.
Informations
Le choix entre les matrices de découpage, de formage et d’emboutissage est généralement le facteur le plus important pour déterminer le tonnage global requis pour une pièce donnée.
Industries qui dépendent des presses mécaniques
La polyvalence des presses mécaniques signifie qu’elles apparaissent dans un large éventail de secteurs, chacun exploitant différemment la vitesse et la répétabilité.
| Industrie | Application typique | Type de presse commun |
|---|---|---|
| Automobile | Panneaux de carrosserie, supports, pièces de châssis | Presse à côté droit |
| Appareils électroménagers | Boîtiers, panneaux, supports de montage | Presse à cadre Gap |
| Électronique | Connecteurs, cosses, petits poinçons | Presse de précision à grande vitesse |
| Quincaillerie et attaches | Rondelles, clips, raccords | Presse OBI |
Types de presses mécaniques et leurs meilleurs cas d'utilisation
Toutes les presses mécaniques ne sont pas construites de la même manière, et le choix du bon style de châssis a un impact direct sur l'efficacité de la production et la qualité des pièces.
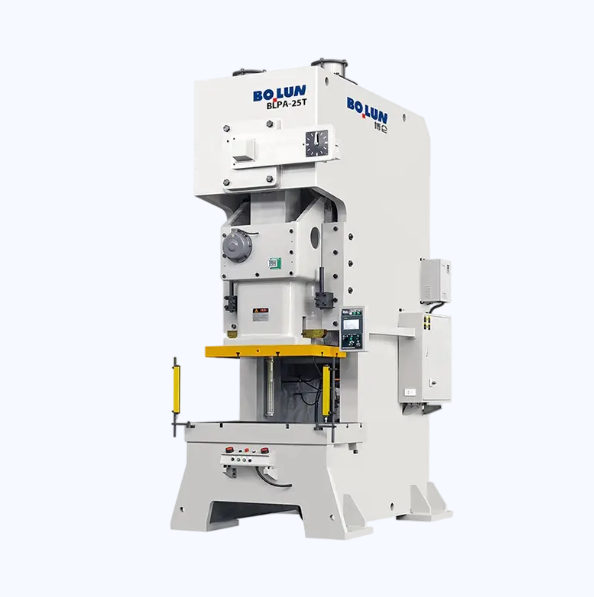
- Presses ouvertes inclinables (OBI) : machines compactes qui s'inclinent pour laisser tomber les pièces finies par gravité, idéales pour les emboutissages de petite à moyenne taille.
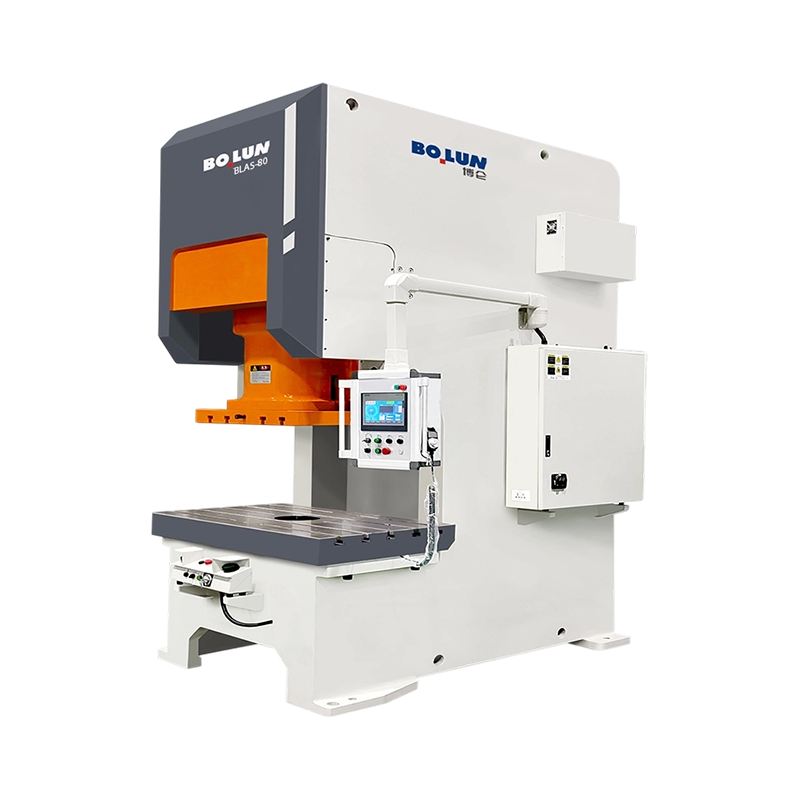
- Presses à cadre Gap : offrent un accès sur trois côtés à la zone de matrice, bien adaptées au travail de matrice progressif et aux opérations secondaires.
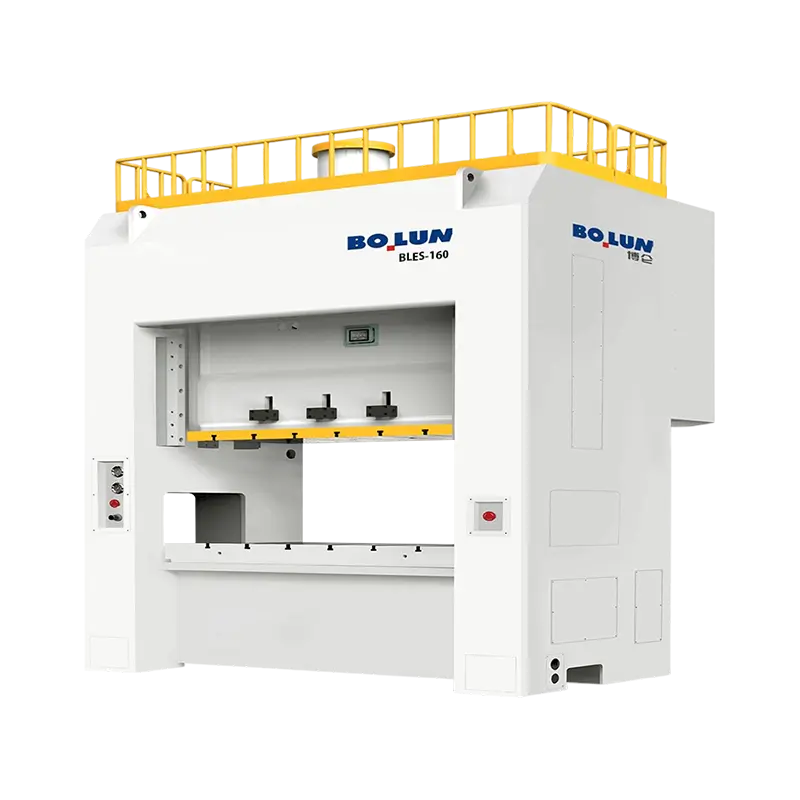
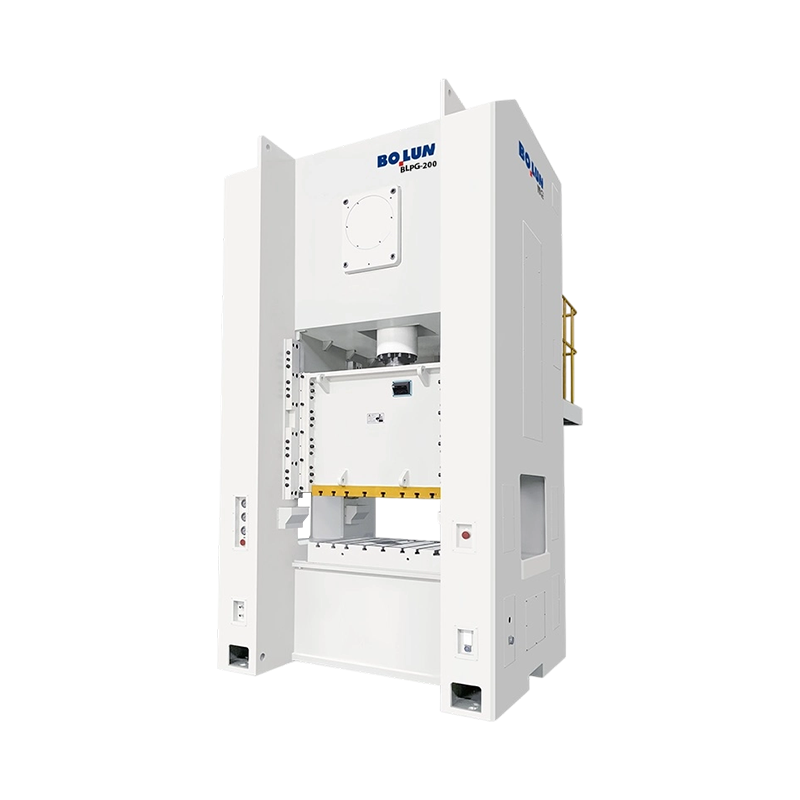
- Presses à côté droit : offrent la plus grande rigidité et une répartition uniforme de la force, utilisées pour les grands panneaux et les outils d'emboutissage profond.
- Presses à grande vitesse : conçues pour des cadences extrêmement rapides, courantes dans la fabrication de terminaux et de connecteurs.
Faire correspondre le type de presse à la géométrie de la pièce est l’une des premières décisions les plus importantes dans un projet d’emboutissage.
Pourquoi les fabricants choisissent les presses mécaniques plutôt que les alternatives
Par rapport aux presses hydrauliques, les presses mécaniques offrent généralement des temps de cycle plus rapides car le volant d'inertie stocke et libère l'énergie mécaniquement plutôt que de dépendre de l'accumulation de pression du fluide. Cela en fait le choix privilégié pour les séries à grand volume où des milliers de pièces identiques doivent être produites par équipe.
Les principaux avantages généralement cités par les ingénieurs de production comprennent :
- Des cadences de course plus rapides, permettant un débit plus élevé sur des pièces simples à moyennement complexes
- Consommation d'énergie inférieure par cycle par rapport aux systèmes hydrauliques de tonnage similaire
- Longueur de course constante, ce qui améliore la répétabilité dimensionnelle sur les longues séries de production
- Coûts de maintenance à long terme réduits grâce à moins de joints hydrauliques et de systèmes de fluides
Succès
Les installations qui adaptent correctement le type de presse aux exigences en matière de pièces enregistrent généralement des taux de rebut significativement inférieurs et des temps de cycle plus prévisibles sur une équipe complète.
Choisir la bonne presse mécanique pour votre ligne de production
Le choix d'une presse mécanique implique d'adapter le tonnage, la taille du lit et la vitesse de course à la pièce spécifique à produire. Un tonnage sous-dimensionné risque un formage incomplet ou une usure prématurée des outils, tandis qu'un tonnage surdimensionné entraîne des coûts et une consommation d'énergie inutiles.
Tonnage et taille du lit
Les exigences en matière de tonnage sont calculées en fonction de l'épaisseur du matériau, de la résistance au cisaillement et du périmètre de l'élément coupé ou formé. La taille du lit doit s'adapter au jeu de matrices avec un espace suffisant pour l'alimentation du matériau et l'éjection des pièces.
Longueur et vitesse de course
Les opérations d'emboutissage profond nécessitent des courses plus longues, tandis que le découpage et le perçage bénéficient de courses plus courtes et plus rapides. L'adaptation des caractéristiques de course à l'opération réduit le temps de cycle sans compromettre la qualité des pièces.
Considérations relatives à l'entretien et à la sécurité
L'entretien régulier d'une presse mécanique se concentre sur le système d'embrayage et de freinage, les roulements de volant et les points de lubrification, car ces composants subissent le plus d'usure lors d'un fonctionnement continu à grande vitesse. Des inspections programmées, généralement toutes les 200 à 500 heures de fonctionnement en fonction du cycle de service, permettent d'éviter les temps d'arrêt imprévus.
Les systèmes de sécurité tels que les barrières immatérielles, les commandes bimanuelles et les zones de matrice protégées sont standard sur les presses mécaniques modernes, et les opérateurs ne doivent jamais contourner ces systèmes, même pour de courtes séries de production, car la vitesse de course du vérin laisse peu de marge d'erreur lors d'une intervention manuelle.
Avertissement
Le contournement des protections ou des commandes bimanuelles, même brièvement, supprime la protection principale de la machine contre les blessures de l'opérateur pendant les cycles à grande vitesse.
Danger
Ne placez jamais les mains ou les outils à l'intérieur de la zone de la matrice lorsque la presse est sous tension, même pendant la configuration : la vitesse de course ne laisse pas le temps de réagir une fois le cycle commencé.