
Un ingénieur en outillage cite un nouveau programme de supports et spécifie une presse de 160 tonnes. La matrice est construite, la machine est installée et lors du premier cycle de production, le coulisseau cale six millimètres au-dessus du point mort bas. Rien n'est cassé. Le tonnage a été évalué au bas de la course, et le travail est effectué plus haut dans la courbe, là où la presse ne peut fournir qu'une fraction de cette force.
Cette simple erreur est la raison pour laquelle une fiche technique de presse est lue dans un ordre particulier. Le tonnage est le chiffre principal, mais la course, la vitesse, la hauteur de la matrice, la taille du lit et la forme de la courbe de force déterminent si un travail se déroule à cadence ou si il combat la machine toute la journée.
Une presse mécanique convertit la rotation continue d’un moteur électrique en une course courte, puissante et rectiligne. L'énergie est stockée dans un volant d'inertie rotatif, libérée via un embrayage dans un vilebrequin, un arbre excentrique ou une tringlerie à bascule, et délivrée à une glissière qui porte la matrice supérieure. Le cadre, les cales, le coussin de matrice et le système de contrepoids existent tous pour maintenir cette course précise, reproductible et sûre.
Les sections ci-dessous vont du mécanisme aux numéros sur la plaque signalétique, puis aux applications réellement utilisées par une presse mécanique, et enfin aux décisions qu'un acheteur ou un ingénieur de processus doit prendre avant de signer un bon de commande.
Une presse mécanique est une machine-outil qui façonne le métal en le pressant entre deux outils appariés. Un outil est fixé à un lit fixe, l'autre à un chariot mobile. La presse elle-même ne décide pas de la forme de la pièce ; le dé le fait. La presse décide de la force disponible, de la vitesse à laquelle elle peut être appliquée, de la précision avec laquelle le coulisseau peut être guidé et du nombre de fois par minute que le cycle peut répéter sans dérive.
Quatre familles de presses couvrent la plupart des travaux de formage des métaux, et il convient de les séparer avant d'aller plus loin :
La particularité intéressante de la presse mécanique est que son tonnage nominal n’est pas constant. Il s'agit d'un maximum, valable au point mort bas ou à proximité. Déplacez le point de travail vers le haut de la course et la force disponible disparaît. Il s'agit d'une caractéristique de conception, pas d'un défaut : le volant emmagasine l'énergie cinétique et la manivelle la convertit en un avantage mécanique qui augmente à mesure que la bielle s'approche de l'alignement avec le coulisseau. Le compromis est que l'ensemble de la conception de la filière, la hauteur de fermeture et la fenêtre de traitement doivent tous être planifiés autour de cette courbe.
| Assemblée | Fonction | Ce que les acheteurs ont tendance à vérifier |
|---|---|---|
| Cadre | Absorbe la force de réaction de chaque coup et maintient la glissière alignée avec le lit | Cadre en C ouvert ou cadre en H fermé ; acier moulé ou fabriqué; flèche mesurée sous charge |
| Couronne | Abrite l'arbre d'entraînement, le volant moteur, l'embrayage et, sur de nombreux modèles, le moteur de réglage du coulissement | Accès pour le service ; rigidité sous charge décentrée |
| Vilebrequin ou arbre excentrique | Convertit la rotation en mouvement de glissement linéaire et définit la longueur du trait | Traitement des matériaux et thermique ; type de roulement et circuit de lubrification |
| Bielle et pitman | Transmet la force de l’arbre à la glissière | Plage de réglage ; état des vis et des contre-écrous ; contrecoup |
| Glisser (bélier) | Porte la matrice supérieure et se déplace sur les larves | Dégagement du lardon, parallélisme, planéité de la face de la glissière, poids de l'outillage que la glissière acceptera |
| Gibs et guides | Gardez le toboggan à l'équerre par rapport au lit tout au long de la course. | Réglable ou fixe ; lubrification; intervalle de mesure d'usure |
| Traversin et lit | Supporte la matrice inférieure et répartit la charge dans le cadre | Zone de lit, motif de fente en T, épaisseur, découpe du coussin |
| Volant moteur et embrayage/frein | Stocke l'énergie entre les coups et démarre chaque coup à la demande | Type d'embrayage (mécanique, à friction d'air, humide, servo direct) ; angle d'arrêt des freins ; modes course unique et pouces |
| Vérins d'équilibrage | Supporte le poids de la glissière et de l'outillage pour réduire le jeu et l'usure | Stabilité de la pression atmosphérique ; réaction aux changements de poids de l'outillage |
| Coussin de matrice | Fournit une résistance contrôlée pour l’étirage, le dénudage et l’éjection | Capacité d'amortissement, course, qu'il soit pneumatique, hydraulique ou asservi |
| Réglage du curseur | Règle la hauteur de fermeture pour correspondre au jeu de matrices | Manuel, motorisé ou hydraulique ; résolution et répétabilité |
| Système de contrôle et de sécurité | Séquence la course et arrête la machine lorsqu'une protection est franchie | Barrières immatérielles, commande bimanuelle, inhibition, catégorie d'arrêt de sécurité, surveillance du tonnage et de la protection des matrices |
Deux détails de ce tableau méritent plus d’attention qu’ils n’en reçoivent habituellement. Le premier est la déviation. Un bâti de presse n’absorbe pas simplement la force ; il se plie légèrement en dessous, et cette flexion ouvre le jeu de la matrice. Un cadre qui dévie de plus de quelques dixièmes de millimètre à travers le lit usera l'outillage plus rapidement et produira des pièces aux bords effilés. Le second est le coussin de matrice, qui est souvent traité comme un accessoire mais qui fait réellement la différence entre une presse qui peut dessiner et une autre qui ne peut que vider.
La séquence est plus facile à suivre sous forme de chaîne de conversions d’énergie que sous forme de liste de pièces. Un moteur électrique fait tourner un volant jusqu'à sa vitesse de fonctionnement. C'est le volant, et non le moteur, qui fournit l'énergie nécessaire à la course. Entre les courses, le moteur restaure la petite quantité de vitesse perdue par le volant au cours du cycle précédent, c'est pourquoi le formage lourd en continu est limité par l'inertie du volant et la puissance du moteur plutôt que par la matrice seule.
Lorsque l'opérateur déclenche la presse, l'embrayage s'enclenche et verrouille le volant sur le vilebrequin ou l'arbre excentrique. L'arbre tourne, la bielle oscille et le coulisseau descend. Vers le bas de la course, le vilebrequin atteint le point où son effet de levier est le plus grand et la matrice rencontre le matériau. Le frein arrête alors l'arbre, généralement au point mort haut, et l'embrayage se relâche afin que le volant puisse reprendre de la vitesse pendant que l'opérateur décharge la pièce.
Une presse à servomoteur remplace le volant, l'embrayage et le frein par un moteur à couple élevé et un mécanisme à vis ou à manivelle. Le mouvement du coulisseau est alors programmable : le coulisseau peut ralentir par contact, s'arrêter en bas, reculer à mi-course ou accélérer lors de la course de retour. C'est le mécanisme derrière le formage multimode, et il change ce qui est possible dans l'emboutissage profond et dans les matériaux cassants ou élastiques.
Sur une presse mécanique, la force utile est concentrée dans les derniers millimètres avant le point mort bas. La conséquence pratique est qu'un travail nécessitant un tonnage maximum doit être disposé de manière à ce que la déformation se produise près du bas de la course. Le découpage et le matriçage conviennent parfaitement à cela, car le matériau se cisaille ou cède sur une très courte distance.
Le dessin ne le fait pas. Une tasse peut nécessiter plusieurs centimètres de déplacement vers le bas, et pendant ce déplacement, la presse ne peut fournir qu'une fraction de son tonnage nominal. C'est pourquoi une presse choisie pour l'emboutissage a tendance à être nettement plus grande qu'une presse choisie pour découper le même flan. Les ingénieurs qui connaissent cette règle prévoient le tonnage pour le point le plus profond du tirage, et non pour le poids de la pièce finie.
Il y a une deuxième conséquence, plus subtile. Étant donné que la courbe de force est abrupte près du bas, de petites variations dans l’épaisseur ou la dureté du matériau se traduisent par de grandes variations dans la charge subie par la presse. Une bobine d’une épaisseur de trois centièmes de millimètre sur une palette et plus épaisse sur la suivante apparaîtra sous forme de pointes de tonnage. Les presses avec contrôle du tonnage et protection de la matrice surveillent exactement cela et arrêtent la machine avant que la pointe ne devienne une matrice fissurée ou un cadre étiré.
Quatre dispositions sont courantes, et chacune modifie le planning de maintenance autant que l'enveloppe de performance :
Pour un atelier fonctionnant en deux ou trois équipes, la différence entre un embrayage à friction sèche et un embrayage humide se mesure généralement en heures d'arrêt par an plutôt qu'en prix d'achat.
Les catalogues de presse utilisent un vocabulaire compact. Chaque terme sur la feuille correspond à une contrainte physique dans l'outillage, et une mauvaise lecture de l'un d'entre eux est la cause la plus courante d'une presse qui ne peut pas exécuter le travail pour lequel elle a été achetée.
| Term | Ce que cela signifie | Conséquence pratique |
|---|---|---|
| Tonnage nominal | Force maximale disponible, normalement indiquée près du point mort bas | Doit dépasser la force maximale de l'opération, et non la force moyenne |
| Longueur de course | Course totale du coulisseau du point mort haut au point mort bas | Doit être suffisamment long pour charger et décharger la pièce et pour dégager la matrice |
| Coups par minute (SPM) | Taux de cycle à vitesse nominale | Définit le résultat théorique ; la manipulation et l'alimentation deviennent généralement la véritable contrainte |
| Hauteur de matrice/hauteur de fermeture | Distance du haut du lit au bas de la glissière au point mort bas, avec réglage à une position indiquée | Trop peu signifie que le jeu de matrices ne conviendra pas ; trop de choses peuvent être corrigées avec des entretoises mais coûtent en rigidité |
| Réglage du curseur | Plage sur laquelle la hauteur de fermeture peut être modifiée | Détermine le nombre de jeux de matrices différents que la presse peut accepter sans élévateurs |
| Espace lit et toboggan | Surface de montage utilisable | Doit contenir l'empreinte de la matrice avec de la place pour les pinces, pas seulement le contour de la matrice |
| Profondeur de la gorge | Distance du cadre au centre de la diapositive sur une presse ouverte | Limite la largeur de la feuille qui peut être alimentée sur le côté d'une machine à espace ouvert |
| Coussin de matrice capacity and stroke | Force et déplacement disponibles pour l'étirage et le décapage | Une presse sans coussin adéquat ne peut pas tirer, quel que soit le tonnage |
| Dimensions de la fenêtre ou de l'ouverture | Espace libre dans les montants d'une presse à châssis fermé | Détermine si l'alimentation des bobines, les bras de transfert ou les robots peuvent atteindre la zone de la matrice |
| Flèche sous charge | Cadre stretch and slide tilt at rated tonnage | Entraîne l’usure des matrices et la conicité des pièces ; est le plus important sur les lits larges et les charges excentrées |
Deux d’entre eux interagissent d’une manière qui surprend les gens. La longueur de course et la hauteur de la matrice s'équilibrent : une course plus longue donne plus d'espace pour l'alimentation et l'éjection, mais sur de nombreux modèles, elle réduit également la hauteur de fermeture minimale, car la course de la manivelle et la position du coulisseau sont géométriquement liées. Une presse avec une course généreuse peut ne pas accepter une pile de matrices courte sans plaque montante, et une plaque montante ajoute un joint entre la matrice et le lit qui doit être calé et vérifié.
Le chargement décentré est l’autre problème discret. Les catalogues indiquent le tonnage pour une charge centrée. Une presse monopoint chargée d'un côté de la glissière va l'incliner, ouvrir le dégagement du lardon d'un côté et le fermer de l'autre. Il en résulte une épaisseur de pièce inégale, une usure accélérée des cales et, dans le pire des cas, une glissière fissurée. Lorsqu'une matrice ne peut pas être positionnée au centre, la limite pratique est généralement supposée être d'environ la moitié du tonnage nominal sur une machine à un seul point et environ les deux tiers sur une machine à deux points, mais le chiffre réel doit provenir du diagramme de charge du fabricant plutôt que d'une règle empirique.
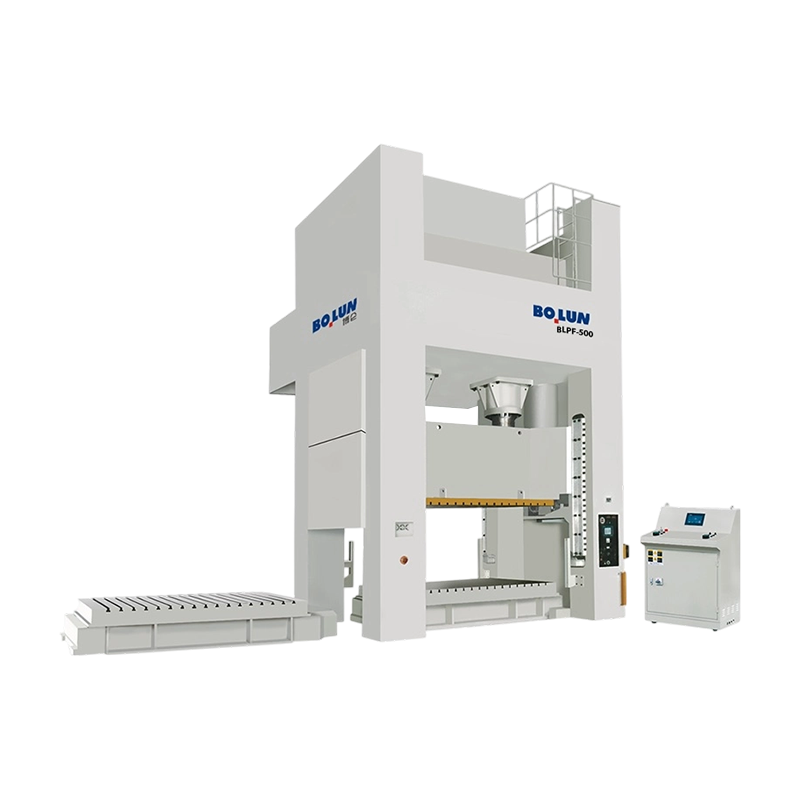
Le cadre est la première décision structurelle et dépend de la taille de la pièce, de la méthode d'alimentation et de la tolérance. Une presse de type ouvert a un cadre en forme de C avec l'entraînement et le coulisseau supportés d'un seul côté. Une presse de type fermé entoure la glissière des deux côtés, de sorte que le chemin de charge est symétrique.
La conséquence est simple. Une presse ouverte donne accès à la matrice sur trois côtés, ce qui facilite le chargement manuel, l'alimentation latérale des pièces longues et les changements rapides de matrice, mais le cadre est moins rigide et fléchit davantage sous la charge. Une presse fermée est beaucoup plus rigide et constitue le choix normal pour les matrices progressives, les tonnages élevés, les tolérances serrées et tout processus où le parallélisme des glissements est critique. Si la pièce est longue et doit être alimentée par le côté, un cadre ouvert avec une gorge profonde est souvent la seule réponse pratique ; si la pièce est un emboutissage de précision produit à grande vitesse, le cadre fermé gagne presque toujours en termes de durée de vie de l'outil. Un traitement plus détaillé des compromis est disponible dans cette comparaison de conceptions de presses de type ouvert et fermé , qui couvre l'argument de la déviation plus en profondeur.
| Facteur | De type ouvert (cadre C) | Type fermé (cadre en H) |
|---|---|---|
| Chemin de chargement | Asymétrique ; le cadre agit comme un porte-à-faux | Symétrique ; les deux montants partagent la charge |
| Flèche sous charge | Plus haut, et ça incline le toboggan | Faible, avec beaucoup moins d'inclinaison du coulisseau |
| Accès à la matrice | Trois côtés ouverts | Vitres avant et arrière uniquement |
| Gamme de tonnage typique | Léger à moyen | Moyen à très lourd |
| Le mieux adapté à | Matrices à station unique, pièces longues à alimentation latérale, ateliers de travail et petites séries | Matrices progressives et de transfert, emboutissage de gros volumes, tolérances serrées |
| Meurs la vie | Plus court là où la tolérance est serrée | Plus longtemps, car les dégagements restent stables |
| Empreinte | Compact, facile à repositionner | Plus grand, nécessite une fondation solide |
| Ajustement de l'automatisation | Simple avec chargement manuel ou robotisé par le côté | Bien adapté aux lignes de bobines, aux transferts et à l'automatisation sous presse |
Un hybride mérite d'être mentionné car il est courant dans la pratique : le châssis semi-fermé ou ouvert. Il ajoute un lien partiel entre les montants derrière la glissière, ce qui récupère une rigidité utile tout en conservant l'essentiel des accès latéraux. Il s'agit d'un juste milieu pour les ateliers qui doivent exécuter à la fois un travail à station unique et un travail progressif modéré sur la même machine.
La structure du cadre décide de la rigidité. L'entraînement décide de la forme du trait et, par conséquent, de la gamme de processus que la presse peut exécuter.
A entraînement par manivelle est l’arrangement le plus simple et le moins cher. Le rayon de manivelle définit la course et la vitesse de glissement suit une courbe sinusoïdale qui culmine au milieu de la course descendante. Il est rapide, efficace et idéal pour le découpage, le perçage et le formage superficiel.
Un entraînement par engrenages excentriques place un engrenage entre le volant et l'arbre excentrique. L'engrenage réduit la vitesse et multiplie le couple, de sorte qu'une charge plus lourde peut être déplacée avec le même ensemble moteur et embrayage. Les presses à engrenages excentriques sont la solution traditionnelle pour les travaux à course profonde et à fort tonnage, tels que le formage de grands panneaux, où le coulisseau doit parcourir une longue distance tout en fournissant une force.
A basculer le lecteur utilise une liaison plutôt qu'une seule manivelle. L'avantage mécanique augmente considérablement vers le bas de la course, donnant une approche lente, un court séjour et une force très élevée en fin de course. Cette combinaison rend les presses à bascule bien adaptées aux opérations de forgeage à froid, de frappe et de dimensionnement, où le matériau doit être forcé à s'écouler dans une cavité de matrice plutôt que simplement cisaillé ou plié.
A servomoteur supprime la relation fixe entre la position du coulisseau et l'angle de manivelle. Le mouvement du coulissement devient un profil programmé. Il peut s'approcher rapidement, ralentir jusqu'à une vitesse contrôlée au moment du contact, rester sous charge et revenir à grande vitesse. En emboutissage profond, cela réduit le risque de déchirure car le matériau est étiré à une vitesse qu'il peut tolérer ; lors du formage de matériaux à haute résistance ou sujets au retour élastique, il permet une course de calibrage au fond. La même flexibilité prend en charge des profils de mouvement multimodes qui seraient impossibles sur une manivelle fixe.
| Type de lecteur | Caractéristique de course | Force en bas de course | Applications typiques |
|---|---|---|---|
| Manivelle | Mouvement sinusoïdal fixe | Tonnage nominal near BDC | Découpage, perçage, formage superficiel, estampage général |
| Engrenage excentrique | Course fixe et plus longue avec un couple plus élevé | Élevé, soutenu sur un voyage plus long | Formage de grands panneaux, pièces profondes, matrices progressives lourdes |
| Basculer | Ralentir près du fond avec une courte pause | Très haut, concentré en fin | Forgeage à froid, matriçage, dimensionnement, formage de matériaux épais |
| Servo | Profil programmable, temporisation et inversion possibles | Contrôlé et reproductible à tout moment du profil | Emboutissage profond, formage sensible au retour élastique, opérations en plusieurs étapes |
Le choix n’est pas purement technique. Une presse à manivelle coûte moins cher et est plus facile à entretenir ; une servopresse coûte plus cher mais peut remplacer deux machines conventionnelles et un ensemble d'opérations manuelles. Les aspects économiques se résument généralement à la part des économies de main d’œuvre et d’opérations secondaires qui peuvent être récupérées sur la durée de vie de la filière.
Presque toutes les pièces métalliques produites en série sont passées au moins une fois dans une presse. Les processus se divisent en quelques groupes reconnaissables, et chaque groupe impose des exigences spécifiques à la machine.
Le découpage découpe une forme dans la feuille d'un seul coup ; le perçage y fait des trous. Il s’agit dans les deux cas d’opérations de cisaillement réalisées sur une très courte distance, ce qui signifie qu’elles s’adaptent parfaitement au sommet de la courbe de force. Les exigences sont un tonnage élevé, un cadre rigide pour maintenir un jeu de matrice constant et un cyclage rapide. Les matrices progressives empilent le découpage, le perçage, le formage et le découpage en une seule bande, et elles nécessitent une presse à cadre fermé avec un lit rigide et un bon parallélisme des coulisses, car chaque station hérite de l'erreur d'alignement de celle qui la précède.
Ces opérations déforment la matière plutôt que de la séparer. Le pliage et le formage léger nécessitent une force modérée sur une course plus longue, donc une presse avec une longueur de course raisonnable et un coussin adéquatement évalué est l'outil idéal. Le marquage et le gaufrage nécessitent le contraire : une force extrême sur presque aucun déplacement, c'est là que les entraînements à engrenages à bascule et excentriques gagnent leur place.
Emboutissage profond pulls a flat blank into a cup or shell, and the material must flow rather than stretch and tear. The force needed is moderate, but the slide must travel a long way and must do so at a speed the material can accept. This is the process where servo control makes the clearest difference, because the slide speed can be programmed independently at each stage of the draw. A servo press designed around this application, such as the  Presse servo à point unique de type ouvert BLAS-125 pour l'emboutissage profond Presse servo monopoint de type ouvert pour l'emboutissage profond et l'étirage, dotée d'un entraînement direct à couple élevé, d'une profondeur de gorge de 350 mm et d'une capacité de 1 250 kN. Voir le produit → La servopresse monopoint de type ouvert BLAS125 est spécifiée pour l'emboutissage profond et combine une course longue et contrôlable avec une disposition de coussin qui convient au travail sur gobelet plutôt qu'au simple découpage.
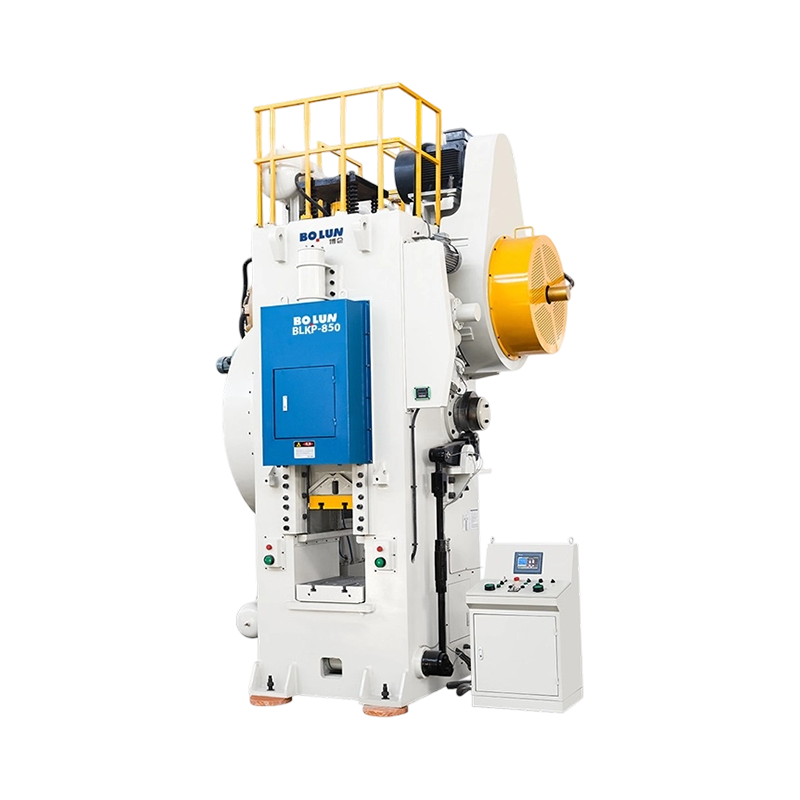
Le forgeage à froid force le métal à s'écouler à l'intérieur d'une matrice à température ambiante. Les forces sont importantes, la déformation est importante et la charge arrive sous la forme d'une impulsion courte et lourde en bas de course. Les presses à genouillère sont conçues exactement pour ce profil : une approche lente et puissante, un bref séjour qui permet au matériau de remplir la cavité et un retour rapide. Machines de cette classe, comme celle-ci  Presse à bascule de forgeage à froid à haute déformation BLKP-650 Presse à bascule robuste de forgeage à froid avec une capacité de 6 500 kN, une course de pression nominale de 8 mm, un cadre à haute rigidité et un éjecteur intégré pour les travaux de déformation sévères. Voir le produit → Les presses à bascule de forgeage à froid à haute déformation sont conçues autour d'une géométrie de course équilibrée, qui maintient la glissière carrée sous les charges excentrées générées par les matrices de forgeage, et autour d'un cadre suffisamment rigide pour maintenir les dimensions de la cavité pendant des milliers de cycles.
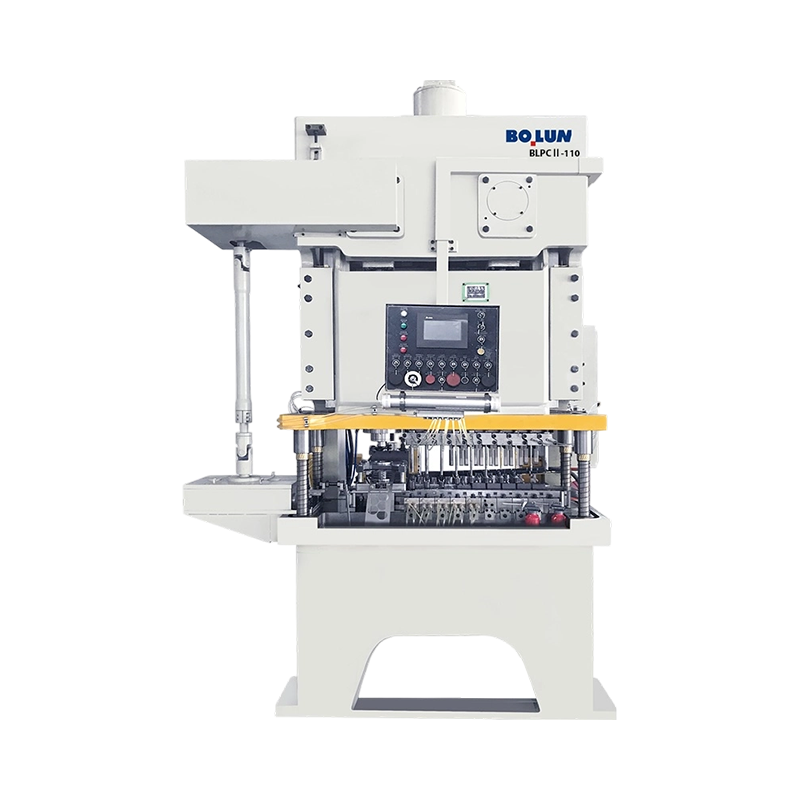
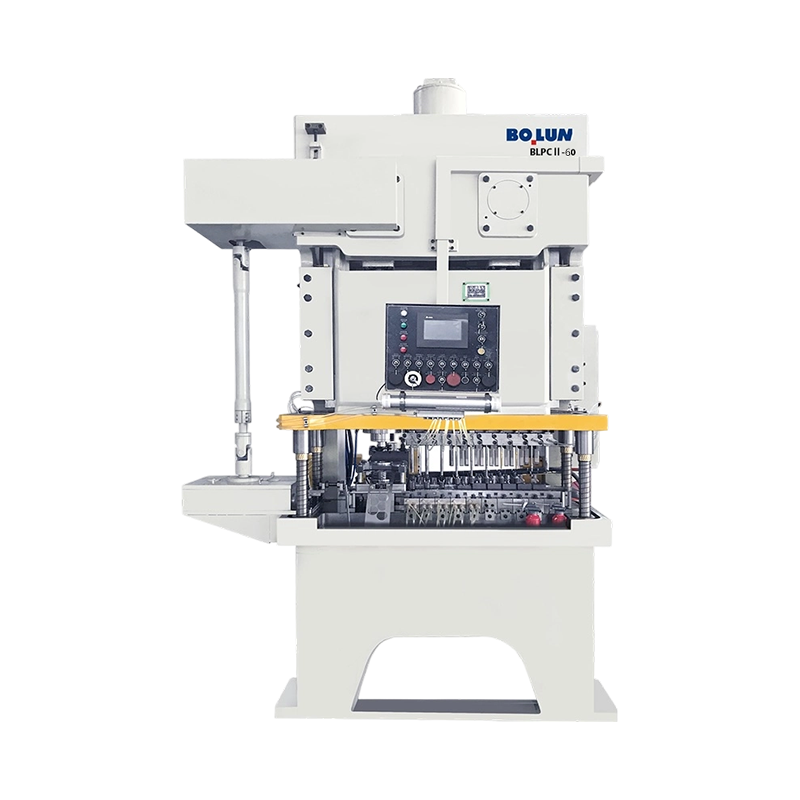
Les boîtiers de batterie et autres boîtiers similaires sont des pièces étirées longues et à parois minces produites en très grandes quantités. Le processus est essentiellement un étirage exigeant avec une tolérance d'épaisseur de paroi serrée, des étapes de formage peu profondes mais répétées et une exigence stricte que les pièces soient plates et carrées. Étant donné que les pièces sont souvent produites à partir de larges bobines sur des lignes automatisées, la presse a besoin d'un lit large, d'un cadre rigide fermé ou ouvert lourd, et de la capacité de maintenir la tolérance sur toute la largeur du lit plutôt qu'au centre. Des machines spécialement conçues comme celle-ci  Presse à coque de batterie à double point de type ouvert à fort tonnage BLPC2-160 Presse à coques de batterie à double pointe de type ouvert, positionnée pour le formage de composants de batterie à grande échelle et les applications de coques de batterie dans la production en grand volume. Voir le produit → Les presses à coques à batterie ultra-stables à fort tonnage sont configurées pour cette combinaison de largeur de lit, de tonnage et de répétabilité.
Tous les travaux ne correspondent pas à une zone de matrice compacte. Les panneaux larges, les emballages d'appareils et les longues sections structurelles nécessitent soit un lit large, soit une gorge profonde qui laisse passer le matériau à côté de la glissière. Les presses ouvertes à gorge profonde existent exactement pour cette raison : elles échangent une certaine rigidité contre la possibilité d'alimenter une grande feuille sur le côté de la machine tandis que la matrice reste montée sur le lit.
La sélection de la presse se trompe le plus souvent lorsque le processus est défini après l'achat de la machine. Travailler dans l’ordre inverse prend plus de temps au stade de l’offre et permet d’économiser des mois plus tard.
L'ordre est important car chaque étape contraint la suivante. Une modification de la profondeur de dessin, par exemple, peut forcer une course plus longue, ce qui modifie l'enveloppe de hauteur de fermeture, ce qui peut forcer une taille de cadre entièrement différente. Geler le processus en premier supprime la plupart des allers-retours.
Le prix d’achat d’une presse est le plus petit chiffre de son coût de vie. Les chiffres les plus importants concernent l'outillage, l'énergie, la maintenance et les temps d'arrêt imprévus, et ils sont influencés par les choix de spécifications faits des années plus tôt.
La durée de vie de l'outillage dépend de l'alignement. Chaque dixième de millimètre d'inclinaison du coulisseau ou de déflexion du cadre apparaît comme un jeu de matrice inégal, et un jeu inégal signifie des bavures, une usure des bords, des grippages et des poinçons fissurés. Une presse suffisamment rigide pour le travail paiera souvent la différence de coût du châssis grâce à la seule prolongation de la durée de vie des matrices, en particulier sur les matrices progressives où une panne d'un seul poste arrête toute la ligne.
La consommation d'énergie est dominée par le volant d'inertie et le dimensionnement du moteur. Une presse avec un volant surdimensionné récupère de la vitesse plus rapidement entre les courses et consomme un courant plus constant, tandis qu'une presse fonctionnant à sa limite fait fonctionner le moteur durement et chauffe l'enceinte. Sur les servopresses, la situation change : le variateur consomme un courant de pointe pendant le formage, de sorte que l'alimentation électrique, le câblage et tout dispositif de récupération d'énergie méritent une attention particulière au stade des spécifications plutôt qu'à la mise en service.
Les exigences de sécurité sont non négociables et de plus en plus spécifiques. Des protections mécaniques, des portails verrouillés, des barrières immatérielles avec sourdine pour l'alimentation automatique, une commande bimanuelle pour les stations de chargement manuelles et un système de surveillance des freins qui vérifie les performances d'arrêt constituent la base normale. Le contrôle du tonnage et la protection des matrices sont tout aussi importants dans la pratique, car ils transforment une lente panne d'outillage en un arrêt de la machine et une note dans le journal de maintenance.
Deux autres coûts sont systématiquement sous-estimés. L'air comprimé est utilisé pour le contrepoids, l'actionnement de l'embrayage et les coussins pneumatiques, et les fuites dans ce circuit se manifestent par une réponse erratique de l'embrayage et un équilibre de glissement à la dérive. La lubrification vient en deuxième position : les systèmes de circulation automatiques avec filtration et surveillance de la pression convertissent ce qui était autrefois une tâche manuelle quotidienne en un changement de filtre programmé, et détectent une pompe défaillante avant qu'elle ne devienne un problème.
Une presse mécanique est une machine robuste, mais elle s'use à des endroits prévisibles, et l'usure est mesurable bien avant qu'elle ne devienne visible dans les pièces.
Une presse entretenue selon un calendrier peut fonctionner pendant des décennies. Un tirage jusqu'à ce que quelque chose se brise prend généralement une matrice, une semaine de production et une relation client avec celle-ci. La différence de coût entre les deux approches est essentiellement administrative : une liste de contrôle, un ensemble de tolérances et une personne chargée d'enregistrer les chiffres.
La dernière étape consiste à vérifier que la machine proposée sera toujours adaptée dans cinq ans, lorsque la composition des pièces aura changé et que les tolérances se seront resserrées. Quelques contrôles couvrent l’essentiel du risque.
Les fournisseurs qui fabriquent en interne ont tendance à répondre à ces questions avec des dessins et des mesures plutôt qu'avec des adjectifs. Bolun, par exemple, construit sa gamme de presses autour d'un système de production complet qui couvre la conception, la fabrication des composants de base et l'assemblage final, qui est l'arrangement qui rend un diagramme de charge et un chiffre de déflexion significatifs plutôt qu'approximatifs. Les acheteurs évaluant un fournisseur de presse électrique devrait considérer la possibilité de produire ces chiffres sur demande comme un premier filtre, bien avant que le prix n’entre dans la discussion.
Une presse mécanique est une idée simple exécutée avec une précision inhabituelle : stocker de l'énergie dans une masse en rotation, la libérer via une liaison qui multiplie la force et guider le résultat avec une telle précision qu'une matrice peut couper, plier ou étirer le métal à une fraction de millimètre près, des dizaines de milliers de fois par jour. Tout ce qui compte dans le cahier des charges découle de cette phrase.
Le tonnage vous indique le plafond. La courbe de force vous indique où dans le coup vous pouvez l'utiliser. Le cadre vous indique dans quelle mesure il reste centré sur le dé. Le variateur vous indique si le mouvement est fixe ou programmable. Le coussin, le lit et la hauteur de fermeture vous indiquent si votre outillage s'adaptera et s'il survivra.
Si ces cinq éléments sont corrects, la presse devient la machine la moins intéressante de l'usine, ce qui est exactement ce qu'elle devrait être. Si vous vous trompez, cela devient le goulot d'étranglement avec lequel commence chaque conversation.


Un fabricant de fixations de taille moyenne a récemment été confronté à un...
Présentation de la technologie des presses électriques : des principes fondam...
Mettez côte à côte une presse à châssis ouvert de 160 tonnes et une presse...
Lorsque vous envisagez de produire des pièces métalliques de taille moyenn...
La réponse courte : quel type de cadre convient à votre travail ...
Une usine de fixations à Taizhou reçoit une demande d'un équipementie...
Contactez-nous

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, ville de Jinting, ville de Shengzhou, province du Zhejiang, Chine
Prêt commencer ?
Get in Touch

Maintenant !

ZHEJIANG BOLUN

