
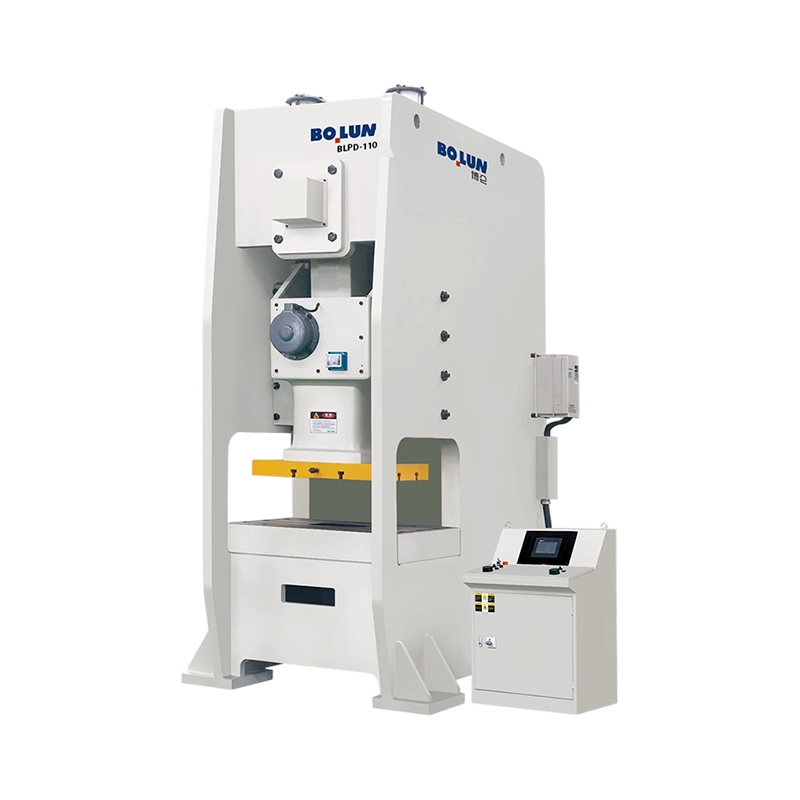


La presse mécanique à point unique semi-fermée de précision agile BLPD-110 est développée pour les opératio...
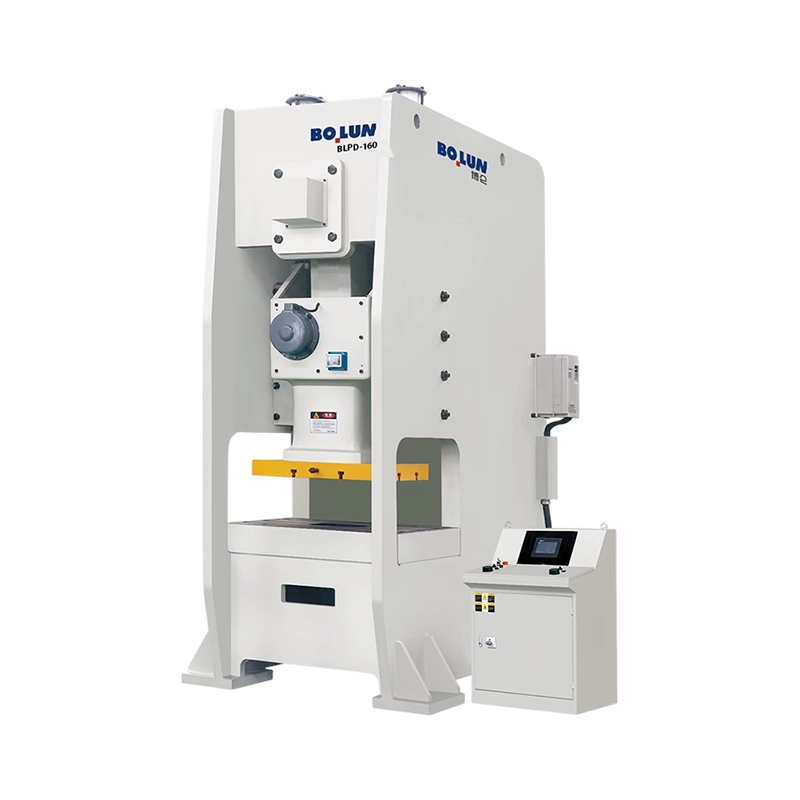
La presse mécanique à point unique semi-fermée polyvalente à stabilité équilibrée BLPD-160 offre une capaci...
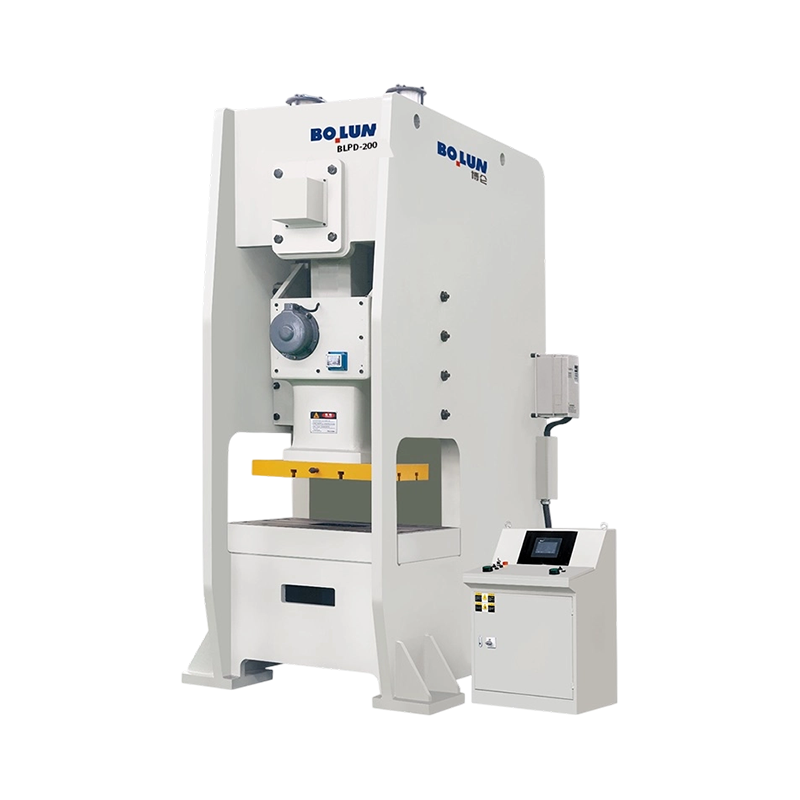
La presse mécanique à point unique semi-fermée grand format robuste BLPD-200 offre une capacité nominale de...
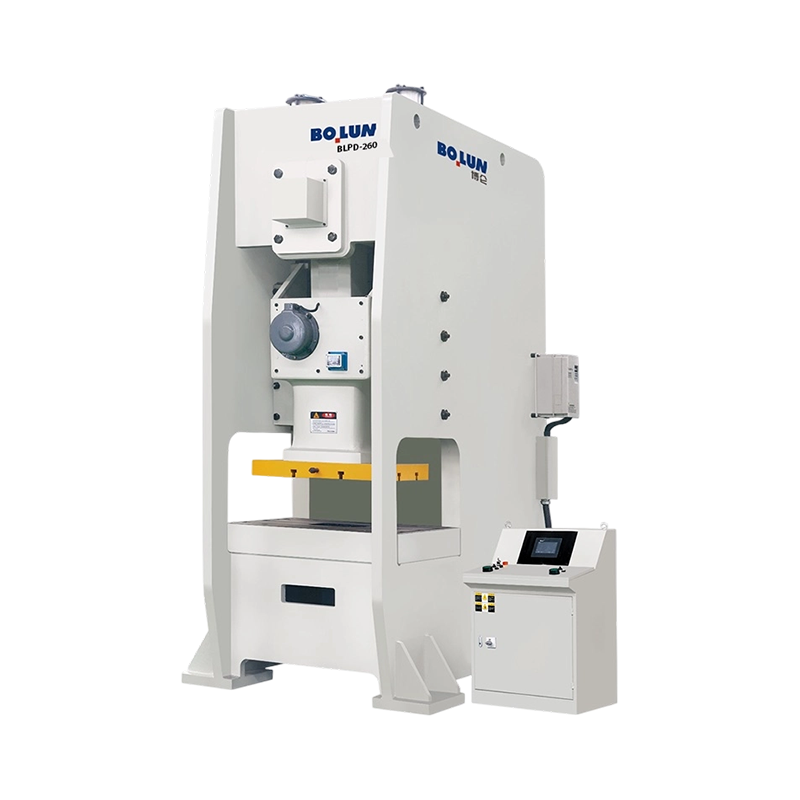
Adaptée aux applications de formage profond, de forgeage intensif et d'emboutissage industriel à grand...
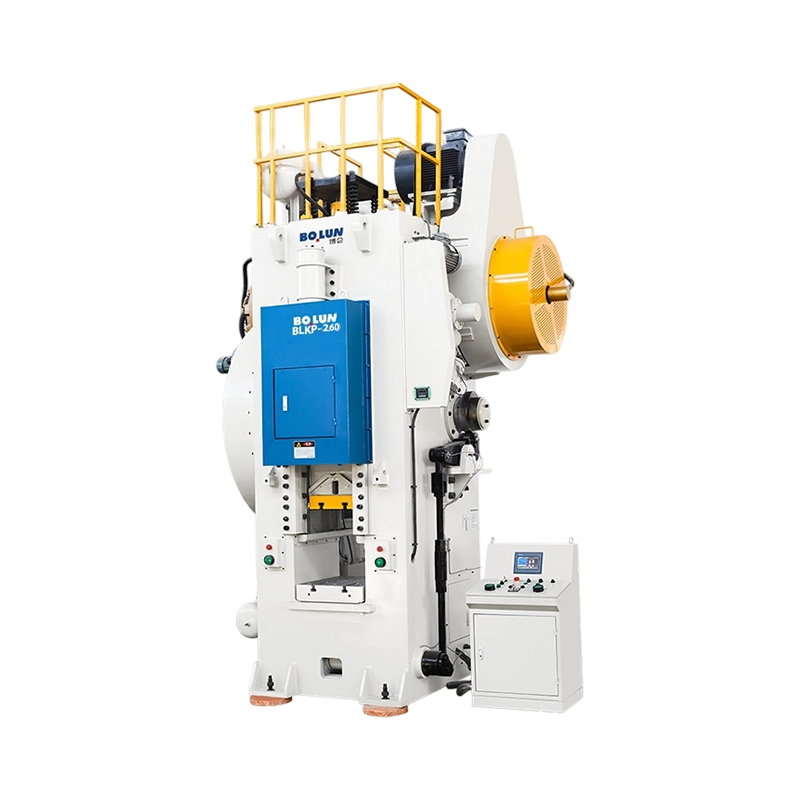
La presse mécanique de type à bascule de forgeage à froid de précision agile BLKP-260 offre une capacité no...
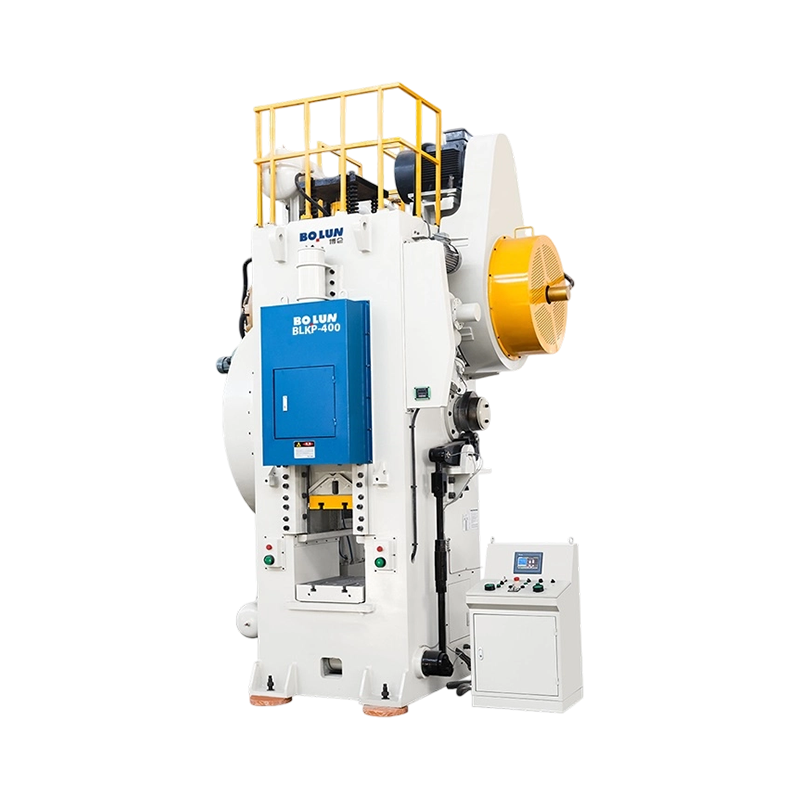
La presse mécanique polyvalente de forgeage à froid à course équilibrée BLKP-400 offre une capacité nominal...
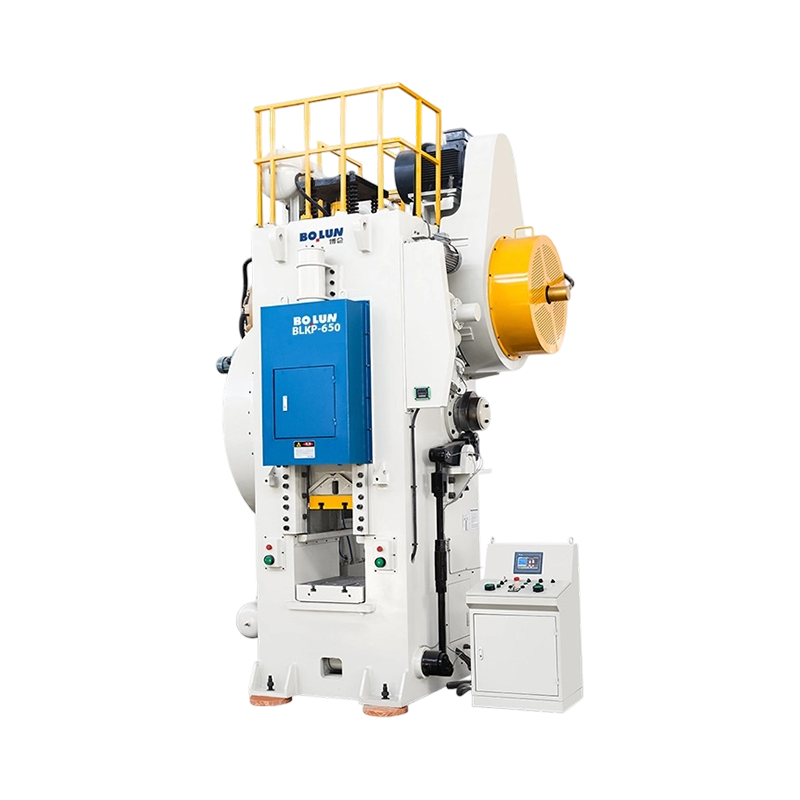
La presse mécanique robuste de type à bascule de forgeage à froid à haute déformation BLKP-650 offre une ca...
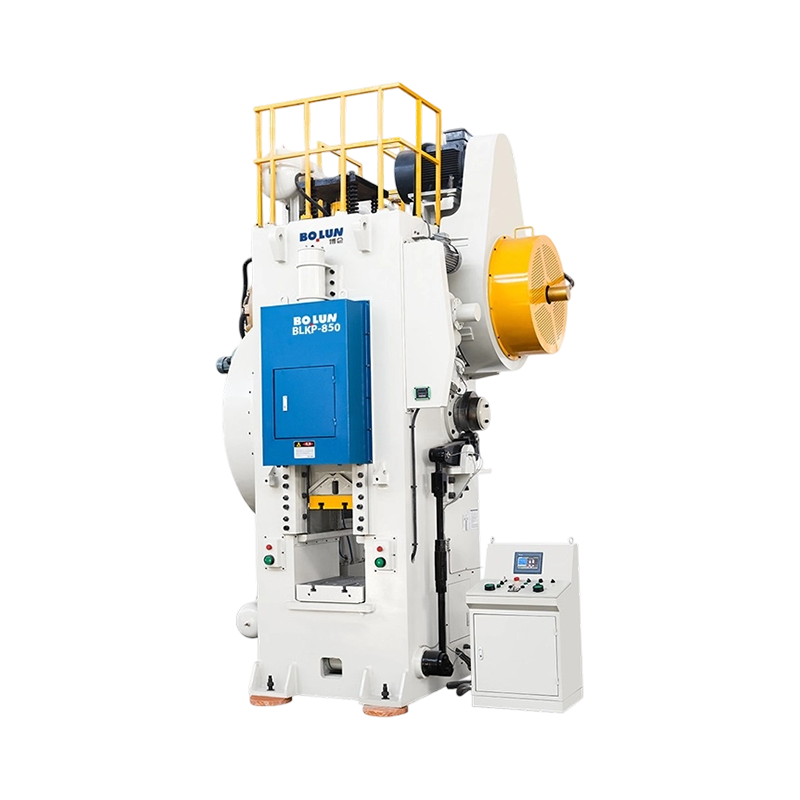
La presse mécanique de type à bascule de forgeage à froid robuste de résistance industrielle BLKP-850 offre...
As China Metal Stamping Press Factory and Precision Stamping Press Manufacturers, Zhejiang Bolun High-Precision Machinery Co., Ltd. est situé dans le Zhejiang, au cœur de la fabrication de précision en Chine. Forte de deux décennies d'ancrage profond dans l'industrie de fabrication de machines, l'entreprise a tiré parti d'une profonde accumulation industrielle et de percées techniques pour évoluer vers une entreprise moderne et leader dans le domaine des équipements de formage de haute précision. Nous intégrons la R&D, la conception, la production, les ventes et le service. Depuis nos débuts de persévérance face aux défis jusqu'à notre leadership actuel dans les domaines des machines de forgeage et de coulée, Bolun Machinery a établi un système de gestion de production professionnel, mature et efficace. Nous nous engageons à fournir à nos clients du monde entier des solutions de machines-outils industrielles de qualité supérieure.
 Plus à propos de nous
BOULON

0+
années
Expérience de l'industrie

0+
Unités produites (année précédente)

0+
Nombre d'employés

0+
$
Millions de valeur de production annuelle

Conception à point unique Une connexion d'entraînement au centre de la diapositive Conception à double pointe Deux connexions d'entraînement réparties sur...
La réponse courte : quel type de cadre convient à votre travail Un Presse mécanique de type ouvert utilise un cadre en forme de C ou à espacement qui laisse trois côtés de la zone de travail accessibles, ce qu...
Une presse n’est pas une catégorie de machines. Il s'agit d'une famille de machines de formage des métaux définie par le châssis, l'entraînement, les points de connexion du vérin et le processus prévu. C'est pourqu...
Un acheteur comparant une presse à espacement ouvert de 45 tonnes pour une ligne de support reçoit souvent deux devis qui semblent presque identiques sur papier : même classe de tonnage, taille de lit similaire, prix similaire. La dif...
Dans la fabrication d'emboutissage à haute fréquence, une presse d'emboutissage de précision fonctionne souvent à des vitesses dépassant des centaines de courses par minute. Dans ces conditions de travail intenses, les zones de contact physique au sein de l'arbre d'entraînement principal, des liaisons de connexion et des rails de guidage coulissants sont soumises à des forces de microfriction continues. Cette friction convertit l'énergie cinétique directement en énergie thermique, provoquant une augmentation rapide de la température des composants localisés de la machine. Sans atténuation appropriée, cette accumulation de chaleur déclenche une dilatation thermique, qui modifie les jeux mécaniques des interfaces coulissantes. À mesure que les jeux diminuent, la friction augmente encore, accélérant l’usure des surfaces et provoquant des écarts dimensionnels dans les pièces finies. Il est essentiel d’équilibrer ces comportements tribologiques pour garantir l’alignement structurel et la durabilité à long terme de la presse lors de cycles de production prolongés.
Pour contrôler les taux d'usure et gérer la chaleur, les ingénieurs analysent les régimes de lubrification des composants porteurs. Lorsque la presse fonctionne à des vitesses élevées, il est essentiel de maintenir un film d'huile continu sous pression entre les paliers lisses et le vilebrequin. Ce film empêche le contact direct métal sur métal, déplaçant le profil d'usure du frottement abrasif au cisaillement fluide et visqueux. En comprenant les états de transition de ces lubrifiants limites, les fabricants peuvent optimiser les chemins de glissement physiques et les taux d'alimentation en huile, garantissant ainsi que les machines fonctionnent dans des enveloppes de température de fonctionnement sûres sans sacrifier la précision de l'estampage.
Une méthode principale pour empêcher l’accumulation de chaleur est la mise en œuvre d’une boucle de lubrification à l’huile continue et à température régulée. Plutôt que d'utiliser des bains d'huile statiques, un presse à emboutir de précision intègre un système de lubrification forcée qui pompe l'huile filtrée directement vers les points de friction à forte charge. Ce système fonctionne à la fois comme fournisseur de lubrifiant et comme moyen d'évacuation de la chaleur. L'huile absorbe l'énergie thermique des engrenages internes, des bagues excentriques principales et des surfaces de guidage avant de s'écouler dans un réservoir central. De là, il passe à travers un échangeur thermique de refroidissement d'huile externe, qui abaisse la température du fluide à un point de consigne spécifique avant de le renvoyer à la structure de la presse.
Ce processus de stabilisation de la température empêche les zones chaudes localisées de dilater le cadre et de modifier la hauteur de fermeture critique. Zhejiang Bolun High-Precision Machinery Co., Ltd. intègre des unités de contrôle thermique de grande capacité dans ses systèmes de presse pour maintenir des températures de machine uniformes tout au long des cycles de fabrication de 24 heures. En maintenant stable le gradient de température structurel, la presse évite la dérive physique dans les chemins de guidage des glissières, préservant ainsi les jeux au niveau du micron nécessaires à l'emboutissage de connecteurs délicats et aux laminages de moteurs à haute tolérance.
Le choix des matériaux de roulement et des configurations de conception détermine directement le coefficient de frottement et le taux de génération thermique au sein de la transmission principale. Le tableau ci-dessous présente les caractéristiques de performance des différents systèmes de roulements utilisés dans les applications à grande vitesse.
| Type de configuration de roulement | Vitesse pratique maximale (RPM) | Plage de coefficients de friction | Taux de dissipation thermique (kW) | Durée de vie opérationnelle typique (heures) |
|---|---|---|---|---|
| Bague en bronze standard | 300 à 500 | 0,05 à 0,08 | 1,2 à 2,5 | 12 000 à 18 000 |
| Roulement à journaux hydrostatique | 600 à 1200 | 0,001 à 0,005 | 4,5 à 8,0 | Plus de 35 000 |
| Roulement à billes en céramique hybride | 1000 à 1800 | 0,0015 à 0,003 | 3,2 à 5,5 | 25 000 à 30 000 |
| Palier hydrodynamique | 500 à 800 | 0,005 à 0,012 | 2,8 à 4,5 | 20 000 à 28 000 |
Les données indiquent que les configurations de roulements hydrostatiques offrent les coefficients de frottement les plus bas et les taux de dissipation les plus élevés sous des charges continues. En supportant l'arbre rotatif sur un coussin d'huile sous pression, ces systèmes éliminent le contact mécanique pendant la rotation, maintenant les taux d'usure proches de zéro et réduisant considérablement la génération thermique lors d'opérations à grande vitesse et à long terme.
La précision mécanique de la course descendante du coulisseau est maintenue par des rails de guidage allongés montés sur les colonnes verticales robustes du châssis de la presse. Lorsqu'une presse d'emboutissage de précision gère des charges décentrées, le coulisseau subit des forces de poussée latérales qui le poussent contre les cales de guidage. Pour éviter un échauffement et une usure localisés au niveau de ces zones de contact, les presses à grande vitesse utilisent des rouleaux à aiguilles à huit ou douze points ou des systèmes de guidage à face composite. Ces guides répartissent les forces latérales sur une grande surface, évitant ainsi les concentrations de pression élevées susceptibles de rompre le film lubrifiant.
Ces structures de guidage sont préchargées pour minimiser les jeux internes, gardant ainsi l'inclinaison du coulisseau au minimum. Pour gérer la chaleur de friction générée le long de ces longs chemins de glissement, des canaux de refroidissement internes peuvent être intégrés dans les rails de guidage eux-mêmes. Cela garantit que la chaleur provenant de l'action de glissement ne se transfère pas dans les colonnes du cadre principal, ce qui autrement provoquerait une flexion thermique asymétrique et un mauvais alignement du poinçon d'estampage. Bolun Machinery met l'accent sur ces géométries de guidage équilibrées pour garantir que le parallélisme entre les coulisses et les traverses reste dans des tolérances strictes pendant des cycles rapides et continus.
Le maintien d'une précision micrométrique sur des millions de cycles à fort impact nécessite un cadre de presse structurellement stable qui résiste au déplacement interne du matériau. Les éléments soudés du cadre d'une presse à grande vitesse sont fabriqués à partir de plaques d'acier épaisses à haute résistance. Après le soudage, l'ensemble du cadre structurel est soumis à un processus de relaxation des contraintes thermiques, au cours duquel l'assemblage est chauffé dans un four pour libérer les contraintes internes localisées créées lors de la découpe et du soudage des plaques. Ce traitement thermique empêche le métal de se déformer lentement au fil des années d'utilisation industrielle, garantissant ainsi que les jeux critiques entre la glissière et le lit restent inchangés.
Un cadre stable et soulagé des contraintes garantit que les rails de guidage restent parallèles et droits, évitant ainsi les frottements ponctuels élevés qui provoquent une usure localisée. Cette stabilisation du matériau est essentielle pour préserver l'alignement de l'outillage progressif, car même un écart mineur dans la géométrie du cadre peut provoquer une usure de l'outil et réduire la qualité des pièces embouties. En garantissant que toutes les structures de châssis sont structurellement détendues avant l'usinage de précision, la presse maintient son alignement géométrique sous les contraintes dynamiques d'une production continue à grande vitesse.
Q : Comment votre ingénierie structurelle protège-t-elle une presse d'emboutissage de métaux de la fatigue à long terme soumise à des charges d'impact continues et à grande vitesse ?
R : Zhejiang Bolun High-Precision Machinery Co., Ltd. fabrique des constructions soudées de type caisson robustes à l'aide de plaques d'acier à haute résistance. Après la fabrication, l'ensemble de la structure est soumis à un processus de recuit thermique approfondi pour éliminer les contraintes internes des matériaux, empêchant ainsi la déformation physique et la fatigue structurelle, même sous des décennies d'impacts dynamiques continus.
Q : Quels systèmes de gestion thermique sont intégrés pour empêcher les changements de jeu de glissement dans une presse d'emboutissage de métaux à SPM élevé ?
R : Nos conceptions de presse utilisent un système de lubrification centralisé sous pression qui fait circuler en permanence de l'huile à température régulée vers tous les roulements et rails de guidage critiques. En acheminant l'huile vers un refroidisseur actif externe, le système stabilise le gradient de température interne de la machine, empêchant ainsi la dilatation thermique de déplacer les jeux des glissières pendant des fonctionnements continus.
Q : Comment vos systèmes de rails de guidage maintiennent-ils le parallélisme entre les coulisses et les traverses lors du traitement de charges décentrées ?
R : Pour contrecarrer les forces de poussée latérales, notre presse à emboutir les métaux les modèles sont équipés de cales de guidage à huit points réglables sur toute la longueur. Ces guides sont préchargés avec des jeux minimes et lubrifiés en permanence, garantissant que le coulisseau se déplace sur une trajectoire strictement verticale et protégeant les matrices progressives d'une usure inégale des outils.
Q : Quel mécanisme est utilisé pour atténuer le choc inverse sévère, ou rupture, lors du découpage de tôles de fort tonnage ?
R : La presse est équipée de vérins pneumatiques à contrepoids qui appliquent une tension ascendante continue à l’ensemble coulissant. Cette force ascendante précharge la transmission et élimine le jeu dans les roulements et les engrenages, absorbant l'énergie libérée lors de la percée et protégeant à la fois les composants d'entraînement et l'outillage.
Q : Comment la protection hydraulique intégrée contre les surcharges protège-t-elle les matrices progressives à plusieurs étages coûteuses contre les dommages soudains ?
R : Un système de protection contre les surcharges hydrauliques haute pression à action rapide est intégré directement à l’intérieur de la glissière. Si la pression de formage dépasse les seuils de sécurité en raison d'une alimentation double feuille ou d'un bourrage, une soupape de surpression s'ouvre en quelques millisecondes pour arrêter instantanément le mouvement du coulisseau, évitant ainsi des dommages catastrophiques au cadre de la presse et à l'outillage.
Contactez-nous

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Road East, Xiaren, ville de Jinting, ville de Shengzhou, province du Zhejiang, Chine
Prêt commencer ?
Get in Touch

Maintenant !

ZHEJIANG BOLUN
