
A presse mécanique est une machine-outil qui applique une force aux pièces à usiner via des systèmes mécaniques, utilisant principalement des mécanismes à volant et excentriques pour fournir une pression constante et reproductible pour les opérations de façonnage, d'estampage et de formage. . Ces machines industrielles constituent l’épine dorsale de la fabrication moderne, permettant la production en série de composants métalliques, de pièces automobiles et d’assemblages industriels. Les presses mécaniques convertissent le mouvement de rotation électrique ou motorisé en mouvement linéaire contrôlé, appliquant une force énorme pour façonner les matières premières en produits finis avec précision et cohérence.
La classification des presses mécaniques en modèles de type ouvert et de type fermé représente une distinction fondamentale basée sur la construction du châssis et les caractéristiques de sécurité de fonctionnement. Les presses mécaniques sont disponibles dans diverses configurations allant des petits modèles de table produisant des dizaines de kilonewtons de force aux grandes installations industrielles dépassant plusieurs milliers de kilonewtons de pression appliquée. . Comprendre les différences entre les types de presses permet aux ingénieurs de fabrication et aux gestionnaires d'installations de sélectionner l'équipement parfaitement adapté aux exigences de production, aux environnements de sécurité et aux objectifs de qualité spécifiques.
L'évolution de la technologie des presses mécaniques s'étend sur plus d'un siècle, avec des conceptions continuellement affinées pour améliorer la productivité, la précision et la sécurité des opérateurs. Les presses mécaniques modernes intègrent des systèmes de contrôle avancés, des mécanismes d'alimentation automatisés et des fonctionnalités de sécurité complètes qui n'étaient pas disponibles dans les générations précédentes. Malgré l'émergence d'alternatives hydrauliques et pneumatiques, les presses mécaniques restent dominantes dans de nombreux secteurs manufacturiers en raison de leur fiabilité, de leur rapidité, de leur rentabilité et de leur capacité à fournir une qualité constante sur l'ensemble des séries de production couvrant des milliers de composants identiques.
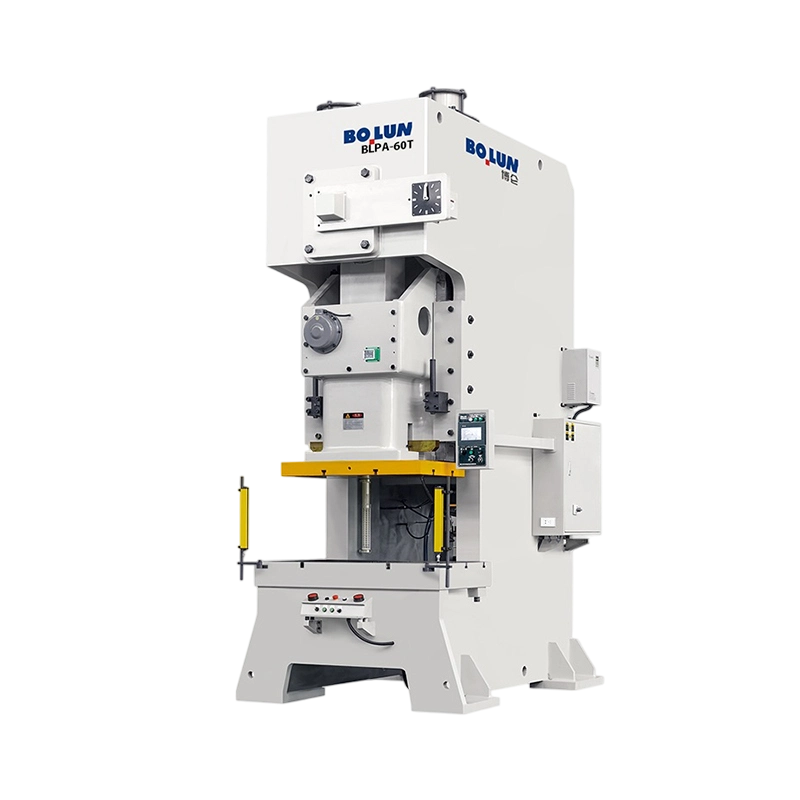
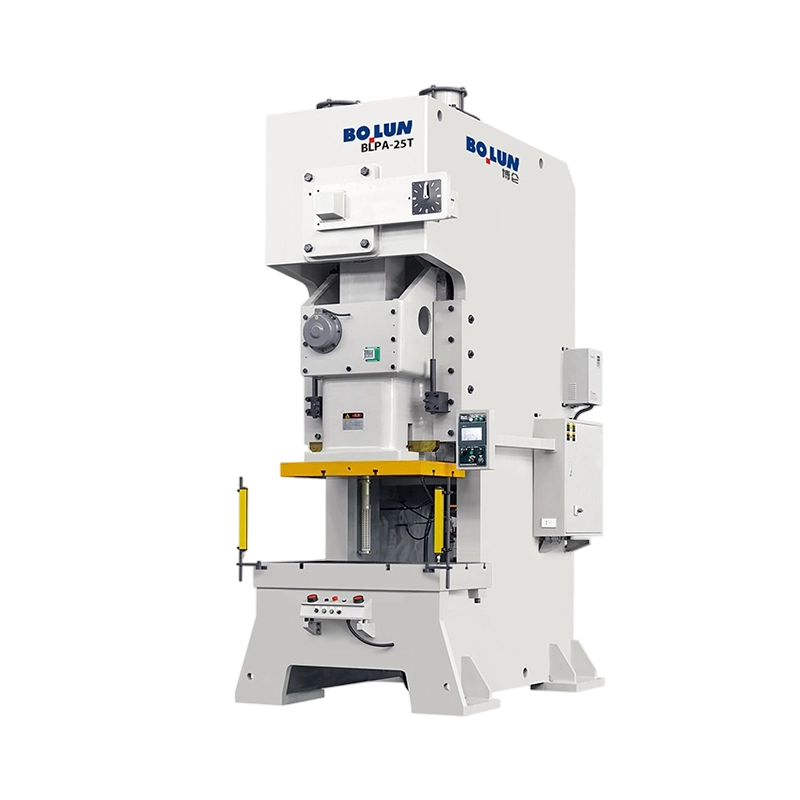
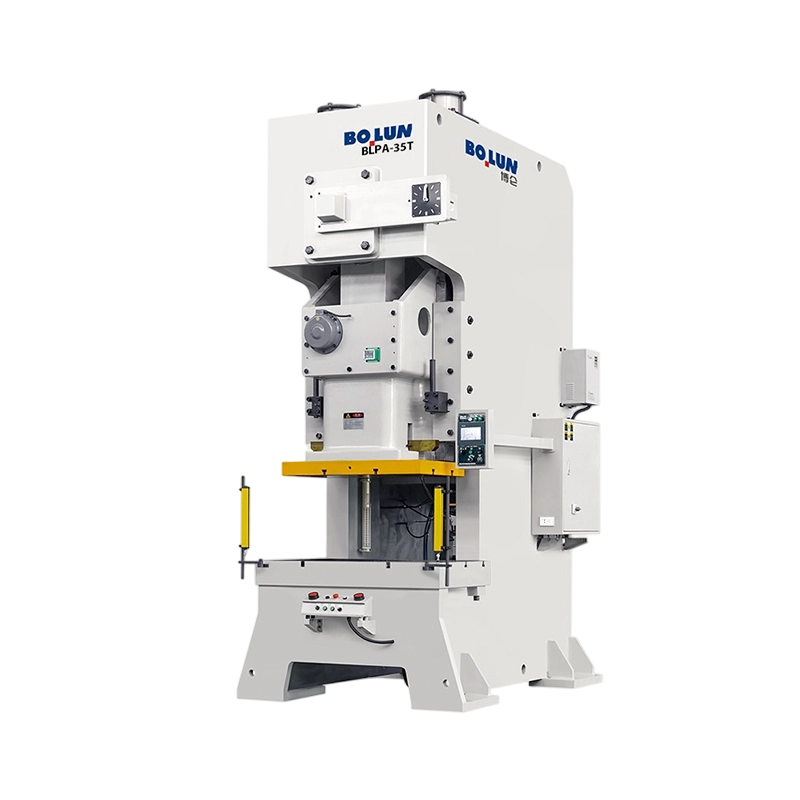
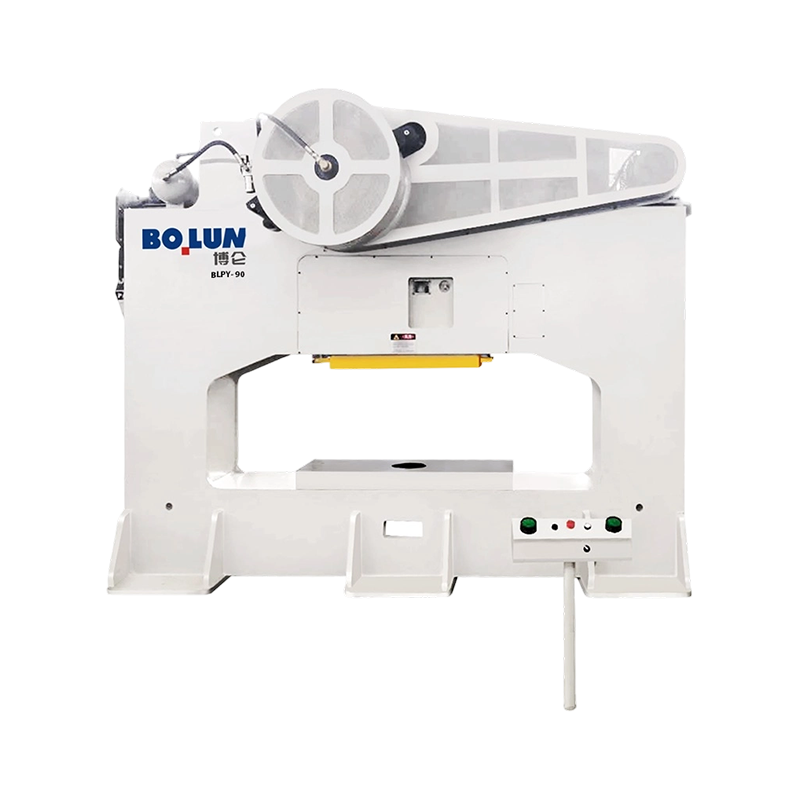
Un Presse mécanique de type ouvert dispose d'un cadre accessible avec des côtés ouverts et une protection minimale, permettant un accès facile à la zone de travail pour positionner les pièces et extraire les pièces finies. . Cette configuration rend les presses de type ouvert particulièrement adaptées aux opérations de production à frappe unique ou en petites séries où des chargements et déchargements fréquents de matériaux ont lieu. L'absence de structure de châssis étendue entourant la zone de travail offre aux opérateurs une visibilité claire et un accès pratique, réduisant ainsi les temps de cycle de production pour les applications nécessitant un placement manuel des composants entre les cycles de presse.
Les presses mécaniques de type ouvert utilisent généralement un cadre en C ou un cadre à espacement, le côté ouvert permettant d'accéder à la zone de travail. La structure se compose d'une base robuste, de colonnes verticales supportant la tête de presse et généralement d'un seul vérin fixe se déplaçant vers le bas. La configuration ouverte permet aux pièces d'être facilement positionnées sur le côté, ce qui rend ces machines idéales pour les opérations de presse impliquant des matériaux de grande taille ou de forme irrégulière. La conception plus simple du châssis se traduit par des coûts de fabrication inférieurs par rapport aux conceptions à châssis fermé, ce qui rend les presses de type ouvert économiquement attrayantes pour les opérations de fabrication à petite et moyenne échelle.
Le principal avantage des presses mécaniques de type ouvert réside dans leur accessibilité pour les opérations manuelles. Les opérateurs peuvent positionner de grandes pièces ou assemblages dans la zone de travail sans avoir recours à un équipement de montage ou de positionnement complexe. La manipulation des matériaux devient plus simple, car les composants peuvent être insérés sous plusieurs angles à travers les côtés ouverts du cadre. Cette accessibilité s'avère particulièrement précieuse dans les environnements de fabrication personnalisés où les configurations des pièces varient considérablement d'un cycle de production à l'autre, nécessitant des configurations de machines flexibles plutôt qu'un outillage spécialisé.
Les presses mécaniques de type ouvert excellent dans les applications telles que l'emboutissage des métaux pour des composants décoratifs ou relativement simples, les opérations de redressage sur des pièces métalliques courbes, les opérations de gaufrage et de frappe, les opérations de rivetage et d'assemblage et les opérations de formage sur des tôles ou des plaques. Ces machines fonctionnent bien pour le développement de prototypes et la fabrication de lots courts où le temps de configuration des outils justifie le temps machine dédié. Les exemples incluent l’estampage de panneaux de carrosserie automobile, l’assemblage de composants électriques et la fabrication de composants de meubles.
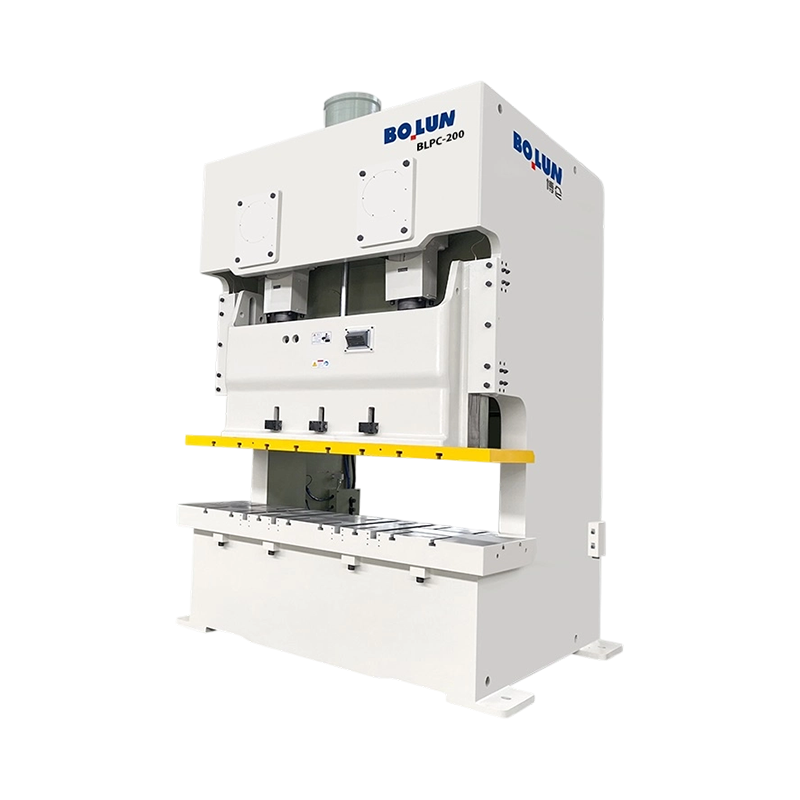
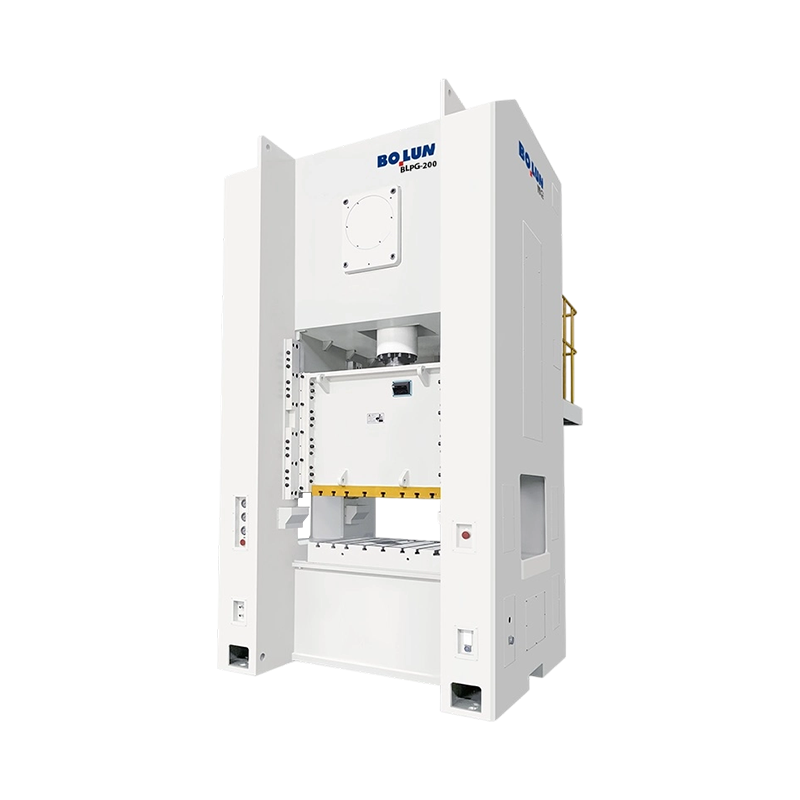
A Presse mécanique de type fermé utilise une structure de cadre entièrement fermée entourant la zone de travail, offrant une protection maximale aux opérateurs et permettant l'intégration de systèmes de sécurité avancés, notamment des protections de verrouillage et des mécanismes d'alimentation automatisés . Cette conception donne la priorité à la sécurité de l'opérateur et à l'efficacité de la production plutôt qu'à l'accessibilité de la zone de travail, ce qui rend les presses de type fermé adaptées aux opérations de production continue à volume élevé. La conception fermée crée un environnement de travail confiné où les dangers potentiels sont physiquement isolés du contact de l'opérateur, réduisant ainsi le risque de blessures graves dues aux composants de la presse en mouvement ou aux débris volants.
Les presses mécaniques de type fermé sont dotées de boîtiers à châssis complets avec uniquement des points d'accès désignés pour le chargement et le retrait des matériaux. La structure robuste renferme le mécanisme de presse, le volant d'inertie et les composants d'entraînement, empêchant ainsi tout contact de l'opérateur avec les machines en mouvement pendant le fonctionnement. Les verrouillages de sécurité aux points d'accès arrêtent automatiquement le fonctionnement de la presse si les protections sont ouvertes, garantissant ainsi que les opérateurs ne peuvent pas accéder par inadvertance à la zone de travail pendant les cycles de presse actifs. La conception fermée contient également du bruit de fonctionnement et offre une rigidité structurelle permettant un contrôle précis du mouvement de la presse et de la transmission de la force.
Les presses mécaniques de type fermé intègrent plusieurs niveaux de protection de sécurité, notamment des verrouillages mécaniques empêchant l'ouverture du protecteur pendant le fonctionnement, des boutons d'arrêt d'urgence accessibles depuis plusieurs emplacements et des systèmes de détection détectant les tentatives d'accès non autorisées. . Les conceptions modernes intègrent des systèmes de surveillance électronique qui suivent l’état du cycle de presse et permettent un arrêt automatique si des anomalies sont détectées. Les dispositifs de détection de présence peuvent détecter si des mains ou d'autres objets pénètrent dans la zone dangereuse pendant le fonctionnement, déclenchant ainsi l'arrêt immédiat de la presse. Ces caractéristiques de sécurité complètes rendent les presses de type fermé adaptées aux grandes installations où plusieurs opérateurs interagissent avec l'équipement tout au long des équipes de production.
Les presses mécaniques de type fermé offrent des avantages substantiels dans les environnements de production à haut volume. Les systèmes d'alimentation automatisés peuvent positionner les matériaux avec précision entre les cycles, réduisant ainsi la manipulation manuelle et les erreurs humaines. Les jeux de matrices conçus spécifiquement pour les machines à châssis fermé permettent d'obtenir des temps de cycle plus rapides grâce à des caractéristiques de déplacement et de séjour optimisées du vérin. La cohérence et la répétabilité du fonctionnement des machines de type fermé produisent une qualité de composant uniforme sur l’ensemble des séries de production couvrant des milliers de pièces identiques. Le débit de production augmente considérablement par rapport aux machines de type ouvert, certaines presses industrielles de type fermé produisant plus de 100 pièces par minute dans des applications à grande vitesse.
Comprendre les systèmes mécaniques qui entraînent les presses mécaniques s'avère essentiel pour optimiser leurs performances et maintenir la fiabilité des équipements. Les presses mécaniques utilisent des mécanismes à volant d'inertie et à excentrique ou à manivelle pour convertir la puissance du moteur de rotation en un mouvement de pressage linéaire contrôlé, délivrant une force maximale en bas de course, quelle que soit la résistance de la charge. . Cette caractéristique distingue les presses mécaniques des alternatives hydrauliques, qui maintiennent une force constante tout au long de la course. Le système d'entraînement mécanique offre des avantages inhérents en matière de sécurité grâce à un comportement d'autorégulation, réduisant automatiquement la force délivrée si la presse rencontre une résistance inattendue.
Le volant d'inertie sert de composant de stockage d'énergie dans les systèmes de presse mécaniques, accumulant de l'énergie de rotation pendant les périodes entre les cycles de presse lorsque la puissance du moteur électrique dépasse les demandes de charge actuelles. Lorsque la presse s'engage et commence la course de formage, le volant libère l'énergie stockée pour maintenir la vitesse de course malgré l'augmentation de la résistance à la charge lorsque la matrice entre en contact avec la pièce. Cette capacité de stockage d'énergie permet aux presses mécaniques de fournir une force énorme sur des courses relativement courtes sans nécessiter de moteurs électriques proportionnellement gros. Une presse mécanique équipée d'un moteur de 1 000 kilowatts peut fournir des forces de pression équivalentes à une presse hydraulique nécessitant une puissance absorbée de 3 000 kilowatts ou plus.
Les mécanismes excentriques ou vilebrequins convertissent le mouvement de rotation du volant en mouvement linéaire du vérin. Une came excentrique ou un maneton crée le mouvement alternatif lorsque la came tourne, poussant l'ensemble bielle et vérin vers le bas pendant la course de pressage, puis se rétractant vers le haut lorsque l'excentrique termine sa rotation. L'avantage mécanique varie tout au long de la course, offrant un avantage mécanique maximal au point où la force de pression atteint son maximum. Les conceptions excentriques modernes permettent d'obtenir un mouvement extrêmement fluide avec un minimum de vibrations grâce à un usinage de précision et des composants rotatifs équilibrés, permettant des vitesses de presse atteignant 100 à 200 coups par minute ou plus dans les applications spécialisées. .
Les mécanismes d'embrayage couplent le moteur au volant d'inertie et au système d'entraînement, permettant à la presse de s'engager et de se désengager à la demande. Les embrayages pneumatiques permettent un engagement et un désengagement rapides, permettant des modes de fonctionnement à course unique ou continu. Les systèmes de contrôle modernes intègrent des capacités de détection de charge qui ajustent automatiquement l'engagement de l'embrayage pour optimiser les temps de cycle en fonction des charges de travail réelles. Les systèmes de freinage arrêtent le mouvement de la presse et arrêtent complètement le vérin une fois la course de formage terminée, contrôlant ainsi la vitesse de retour du vérin et empêchant les dommages induits par l'élan aux outils ou aux pièces à usiner.
| Paramètre de performances | Presse de type ouvert | Presse de type fermé | Presse hydraulique |
|---|---|---|---|
| Vitesse de cycle | 20 à 60 cycles par minute | 60 à 200 cycles par minute | 5 à 30 cycles par minute |
| Accessibilité des opérateurs | Excellent | Limité par les gardes | Modéré avec l'automatisation |
| Profil de livraison de force | Maximum en bas de course | Maximum en bas de course | Constant tout au long de la course |
| Exigences d'entretien | Modéré | Modéré to High | Entretien fluide important |
| Coût en capital initial | Faible à modéré | Modéré to High | Élevé |
| Efficacité énergétique | Élevé (Flywheel energy storage) | Élevé (Flywheel energy storage) | Modéré (Continuous pump operation) |
| Précision et répétabilité | Bien | Excellent | Excellent avec les commandes CNC |
| Génération de bruit | Modéré to High | Modéré (enclosed) | Faible |
Les presses mécaniques de type fermé fonctionnent généralement à des vitesses 2 à 3 fois plus rapides que les presses de type ouvert, capables de produire 100 à 200 composants terminés par minute dans des applications à grande vitesse. Cet avantage en termes de vitesse reflète la conception simplifiée, l'intégration optimisée des outils et les systèmes d'alimentation automatisés intégrés aux machines de type fermé. Les presses de type ouvert fonctionnent à une cadence de 20 à 60 cycles par minute, reflétant le temps de positionnement manuel requis pour chaque composant et des dispositions d'outillage simplifiées. Les vitesses plus élevées des presses de type fermé se traduisent par des volumes de production quotidiens nettement plus élevés, compensant ainsi les coûts d'équipement plus élevés grâce à un débit accru.
Les presses mécaniques de type fermé atteignent une cohérence dimensionnelle supérieure grâce à une construction de cadre rigide et à un mouvement de vérin contrôlé avec précision, produisant des variations de composants de plus ou moins 0,1 millimètres sur des séries de production couvrant des milliers de pièces. . Le cadre rigide minimise la déflexion sous pleine charge de travail, tandis que les mécanismes excentriques de précision offrent une longueur de course et une vitesse reproductibles. Les presses de type ouvert atteignent une bonne cohérence dimensionnelle mais produisent généralement des variations de plus ou moins 0,2 à 0,3 millimètres en raison de la déflexion du cadre et des systèmes de contrôle moins précis.
Les presses mécaniques de type fermé offrent une protection supérieure à l'opérateur grâce à un boîtier complet et des systèmes de sécurité intégrés. Les machines modernes de type fermé répondent aux normes de sécurité internationales, notamment aux réglementations ISO 12100 et OSHA, avec plusieurs systèmes de sécurité redondants empêchant l'accès de l'opérateur pendant les cycles de presse actifs. Les presses de type ouvert dépendent davantage de la sensibilisation et de la discipline de l'opérateur pour maintenir des pratiques sûres, nécessitant une vigilance constante pour éviter tout contact avec les composants du vérin en mouvement ou l'outillage de la presse. La conception de la presse fermée contient un bruit compris entre 80 et 90 décibels, contre 90 à 100 décibels pour les machines de type ouvert, réduisant ainsi les exigences en matière de protection auditive et améliorant la qualité de l'environnement de travail.
Les spécifications des presses mécaniques varient considérablement en fonction des applications prévues et des exigences en matière de volume de production. Comprendre les spécifications clés permet de sélectionner correctement la presse en fonction des exigences de fabrication.
Les presses mécaniques sont classées selon leur force de pression maximale, mesurée en kilonewtons ou en tonnes métriques. Les forces nominales disponibles vont de 5 à 10 kilonewtons pour les petites machines spécialisées à 5 000 kilonewtons ou plus pour les grandes installations industrielles. . Les tailles courantes incluent des machines d'une capacité de 25, 50, 100, 250, 500, 1 000 et 2 000 kilonewtons, chaque taille étant adaptée aux différentes exigences d'application. La sélection d'une capacité de force appropriée s'avère essentielle, car les machines sous-dimensionnées produisent une pression de formage inadéquate, ce qui entraîne des pièces incomplètes, tandis que les machines surdimensionnées gaspillent de l'énergie et augmentent inutilement les temps de cycle. Les opérations de fabrication typiques nécessitent une sélection de force basée sur la dureté du matériau de la pièce, la complexité du formage et les exigences de conception des matrices.
La longueur de course de la presse définit la distance maximale parcourue par le vérin vers le bas pendant le cycle de formage, mesurée en millimètres. Les longueurs de course typiques vont de 50 millimètres dans les machines d'emboutissage de précision à 500 millimètres ou plus dans les applications de formage lourd. La sélection de la longueur de course dépend de l'épaisseur de la pièce, de la hauteur de la matrice et des exigences de configuration de la pièce. Plusieurs courses au sein d'une seule presse peuvent réaliser différentes étapes de formage, avec un positionnement intermédiaire permettant la formation de pièces complexes en plusieurs étapes dans des presses de type fermé équipées de systèmes d'alimentation automatisés.
La hauteur de fermeture fait référence à la distance entre la surface de la matrice et le lit de la presse lorsque le vérin atteint sa position la plus basse sans aucune charge appliquée. Cette dimension détermine l'épaisseur maximale des composants pouvant être traités, y compris la hauteur de la matrice et l'épaisseur de la pièce combinées. Les dimensions de la surface de travail définissent l'espace horizontal disponible pour le montage de la matrice et le positionnement de la pièce. Les presses mécaniques modernes offrent des surfaces de travail allant de 200 x 300 millimètres dans les machines compactes à 2 000 x 3 000 millimètres ou plus dans les installations industrielles, pouvant accueillir des pièces allant des petits composants de précision aux grands assemblages de tôle. .
La fonctionnalité de la presse mécanique dépend essentiellement de la conception des matrices et de l’intégration des outils, car les matrices déterminent les opérations de formage spécifiques effectuées par la presse. La sélection et la configuration des matrices influencent considérablement la qualité de la production, la vitesse du cycle et la rentabilité de la fabrication.
Les matrices progressives intègrent plusieurs postes de formage au sein d'un seul ensemble de matrices, permettant ainsi des opérations complexes en plusieurs étapes au cours de cycles de presse uniques. Le matériau en bande avance à travers les stations progressives au fur et à mesure des cycles de la presse, chaque station ajoutant des fonctionnalités ou modifiant la géométrie de la pièce. Les matrices progressives produisent des composants finis en un temps de cycle minimal, effectuant souvent des opérations de cisaillement, de pliage, de formage et de gaufrage dans un cycle de 2 à 5 secondes. Les applications de matrices progressives nécessitent des presses mécaniques de type fermé équipées de systèmes d'alimentation en bandes automatisés, produisant des coûts de composants aussi bas que quelques centimes par pièce dans les applications à volume élevé. . Les applications courantes de matrices progressives incluent les fixations automobiles, les connecteurs électriques et les composants d'appareils électroménagers.
Les matrices composées effectuent plusieurs opérations simultanément au cours d'un seul coup de presse, cisaillant le périmètre tout en formant des éléments internes au cours du même cycle. Ces matrices réduisent le temps de traitement des composants par rapport aux matrices progressives en éliminant les étapes intermédiaires de repositionnement. Les matrices composées conviennent aux applications produisant des volumes modérés où les coûts d’outillage restent raisonnables mais où la vitesse de production dépasse les simples matrices à opération unique. Des exemples d'applications incluent les chemins de roulement, les boîtiers de composants électriques et les composants structurels nécessitant des caractéristiques formées avec précision.
Les presses mécaniques modernes de type fermé intègrent des systèmes de transfert automatisés qui déplacent les pièces partiellement terminées entre plusieurs postes de presse sans intervention manuelle. Les systèmes de transfert réduisent considérablement les besoins en main-d'œuvre et augmentent le débit de production global en éliminant le temps de positionnement manuel. Les systèmes de transfert mécanique utilisent des mécanismes à cames actionnés par le mouvement de la presse pour déplacer et positionner les composants, tandis que les systèmes hydrauliques et pneumatiques proposent des approches d'automatisation alternatives. Les systèmes de transfert avancés avec contrôles de détection et de rétroaction permettent des séquences de fabrication complexes impliquant jusqu'à 10 opérations de pressage distinctes ou plus au sein d'une ligne de production automatisée continue. .
Les presses mécaniques jouent un rôle essentiel dans les industries manufacturières allant de l'automobile à la production d'appareils électroménagers, permettant une production de masse rentable de composants métalliques de précision. . Les diverses applications reflètent la flexibilité et la fiabilité de la technologie des presses mécaniques dans des environnements de fabrication variés.
L'industrie automobile représente le plus grand consommateur de capacité de presse mécanique au monde, avec des milliers de presses produisant des panneaux de carrosserie, des composants structurels, des fixations et des connecteurs électriques. Les presses progressives et à transfert produisent des fixations à des cadences supérieures à 10 000 pièces par heure, ce qui permet de maintenir les coûts au minimum pour les applications en vrac. Les panneaux de carrosserie nécessitent de grandes presses de type fermé appliquant des forces allant jusqu'à 3 000 kilonewtons ou plus, avec une automatisation intégrée contrôlant les séquences de presse et la manutention des matériaux. Les presses de type fermé dominent les applications automobiles en raison des exigences de sécurité et des volumes de production élevés justifiant un investissement en équipement.
Les coques de connecteurs électriques, les composants de supports de contacts et les tôles de transformateurs sont produits en quantités énormes à l'aide de presses mécaniques. Ces applications nécessitent généralement des niveaux de force modérés de 50 à 500 kilonewtons et des vitesses de cycle élevées pour atteindre les objectifs de production mesurant des millions de composants par an. Les exigences de précision s'avèrent strictes, avec des tolérances souvent spécifiées à plus ou moins 0,05 millimètres pour garantir un contact électrique et un accouplement corrects des connecteurs. Les presses de type fermé dotées de systèmes de contrôle de précision répondent systématiquement à ces spécifications exigeantes.
Les revêtements de réfrigérateur, les armoires de machine à laver et les composants d'ustensiles de cuisine sont façonnés par des opérations d'emboutissage profond et de formage à l'aide de presses mécaniques. Ces applications utilisent généralement des presses de type fermé avec des forces nominales modérées de 250 à 1 000 kilonewtons et des commandes de cordons de tirage intégrées pour un flux de matériau constant. Les systèmes d'automatisation positionnent les ébauches et récupèrent les composants finis, permettant des taux de production de 20 à 60 appareils terminés par heure en fonction de la complexité.
Les fabricants de bijoux utilisent des presses mécaniques de type ouvert et fermé plus petites pour les opérations de frappe, de gaufrage et de formage sur les métaux précieux. La précision et la répétabilité de la force délivrée permettent une reproduction de qualité constante des motifs et des dessins décoratifs. Le fonctionnement manuel convient à la production de petits lots de conceptions de bijoux personnalisés, les presses de type ouvert étant préférées pour la flexibilité dans la manipulation de composants de tailles variées.
La conception moderne des presses mécaniques intègre des systèmes de sécurité complets et des fonctionnalités de conformité réglementaire protégeant les opérateurs et garantissant un comportement prévisible de l'équipement dans les situations d'urgence. La sécurité représente un différenciateur essentiel entre les équipements modernes et anciens, avec des conceptions contemporaines répondant à des normes internationales strictes.
Les presses mécaniques modernes de type fermé intègrent des systèmes de verrouillage mécaniques et électroniques empêchant le fonctionnement du vérin si les protections sont ouvertes, garantissant ainsi que les opérateurs ne peuvent pas accéder aux zones dangereuses pendant les cycles de presse actifs. . Les barrières immatérielles et les tapis sensibles à la pression détectent la présence de l'opérateur et déclenchent l'arrêt immédiat de la presse si quelqu'un pénètre dans les zones protégées. Ces systèmes fonctionnent indépendamment de l'électronique de commande, offrant une protection de sécurité même en cas de dysfonctionnement des systèmes électriques. Les systèmes de verrouillage ne doivent pas être contournés pendant le fonctionnement, les verrouillages de sécurité étant surveillés en permanence et toute défaillance arrêtant automatiquement le fonctionnement de la presse.
Des boutons d'arrêt d'urgence positionnés à plusieurs endroits permettent aux opérateurs d'arrêter immédiatement le fonctionnement de la presse si des situations dangereuses se développent. Les systèmes de surveillance électronique suivent la position de la presse et l'état du cycle, évitant ainsi un comportement erratique en cas de défaillance de composants mécaniques. Des systèmes de freinage redondants garantissent l'arrêt complet du vérin quelles que soient les conditions de l'équipement. Les systèmes de contrôle empêchent le redémarrage jusqu'à ce que toutes les conditions de sécurité soient vérifiées, protégeant ainsi les opérateurs d'un engagement inattendu de la presse.
Les presses mécaniques modernes doivent être conformes aux normes de sécurité des machines industrielles ISO 12100 et aux réglementations OSHA aux États-Unis. Les normes internationales précisent la conception des protections, les performances des dispositifs de sécurité, la fiabilité du système de contrôle et les exigences en matière de formation des opérateurs. Les installations de fabrication doivent maintenir leur conformité grâce à des inspections de sécurité régulières, des calendriers de maintenance et des programmes de formation des opérateurs. La vérification de la conformité garantit que l’équipement fonctionne en toute sécurité et répond aux exigences d’assurance.
Un entretien adéquat s’avère essentiel pour prolonger la durée de vie opérationnelle des presses mécaniques et maintenir les capacités de sécurité et de précision. Un équipement bien entretenu fonctionne de manière fiable pendant des décennies, tandis que les presses négligées se détériorent rapidement.
Les presses mécaniques nécessitent une inspection quotidienne de l'état de protection, du fonctionnement du système de contrôle et des composants visibles pour déceler tout dommage ou mauvais alignement. L'entretien hebdomadaire comprend la lubrification des mécanismes excentriques, des composants d'embrayage et de freinage ainsi que des systèmes de transfert selon les spécifications du fabricant. Une lubrification adéquate réduit l'usure, prolonge la durée de vie des composants et améliore la précision grâce à une réduction de la friction et du jeu dans les systèmes mécaniques. . Les conceptions de roulements étanches nécessitent moins de lubrification que les équipements plus anciens, même si une inspection périodique reste essentielle.
La maintenance préventive programmée implique une inspection systématique et le remplacement des composants approchant de la fin de leur durée de vie avant qu'une panne ne se produise. L'équilibrage du volant doit être vérifié chaque année pour éviter les vibrations excessives et l'usure prématurée des roulements. Les composants d'embrayage et de frein doivent généralement être remplacés tous les 2 à 5 ans en fonction de l'intensité d'utilisation. Le remplacement des joints des composants des systèmes hydrauliques prolonge le fonctionnement sans fuite. Les intervalles de maintenance programmés varient en fonction du modèle de presse, de l'intensité d'utilisation et des conditions de fonctionnement spécifiques.
Les presses mécaniques exploitées pendant 20 à 40 ans font souvent l’objet d’une remise à neuf complète comprenant le remplacement du système d’entraînement, la modernisation du système de contrôle électronique et la mise à niveau du système de sécurité. Les équipements vintage remis à neuf permettent des économies substantielles par rapport aux presses neuves tout en répondant aux normes de sécurité et aux exigences de productivité actuelles. Les systèmes de contrôle modernes dotés d'automates programmables permettent une planification de production flexible et un contrôle de qualité intégré inimaginable dans les conceptions d'équipement d'origine.
Une bonne sélection de presse nécessite une analyse minutieuse des exigences de production, de l’environnement de fabrication et des objectifs de qualité. La sélection d’équipements dotés de capacités appropriées garantit un fonctionnement efficace et une rentabilité optimale.
Commencez par déterminer la force de pression réelle requise pour des opérations de formage spécifiques grâce à des tests de matériaux ou à des calculs du fournisseur de matrices. Sélectionnez une capacité de presse de 10 à 20 pour cent supérieure aux exigences calculées pour garantir une marge adéquate et éviter une surcharge chronique. Analysez les volumes de production requis pour déterminer la vitesse de cycle nécessaire, en reconnaissant que la vitesse de cycle dépend du type de presse, de la configuration de la matrice et de la complexité du système automatisé. Une seule presse de type ouvert produisant 30 pièces par heure peut s'avérer insuffisante pour les exigences de fabrication exigeant 300 pièces par jour, nécessitant une sélection de presse de type fermé ou plusieurs machines plus petites fonctionnant en parallèle. .
Le volume de production influence considérablement la sélection optimale des équipements. La production de petits lots de 1 000 à 5 000 pièces par an justifie souvent l'utilisation de presses de type ouvert ou la location d'équipements portables plutôt que l'investissement en capital dans des machines de type fermé. La production en volume moyen, de 10 000 à 100 000 pièces par an, supporte généralement un investissement dans une seule presse de type fermé. La production en grand volume dépassant 500 000 pièces par an justifie souvent plusieurs presses spécialisées, des matrices progressives et des systèmes d'automatisation intégrés, compensant les coûts d'équipement grâce à des dépenses de fabrication unitaires inférieures.
Vérifiez que la presse sélectionnée prend en charge les jeux de matrices conçus pour des applications de fabrication spécifiques. Les dimensions de la surface de travail de la presse doivent fournir un espace suffisant pour l'installation des matrices et les changements d'outils. La hauteur de fermeture doit s'adapter aux hauteurs combinées de la matrice et de la pièce à usiner. Vérifiez que la force nominale de la presse dépasse les exigences de la matrice pour garantir un formage complet sans contrainte sur l'équipement. Les anciens jeux de matrices peuvent être compatibles uniquement avec des modèles de presse spécifiques, ce qui influence la sélection des équipements pour les opérations nécessitant une compatibilité des matrices avec les investissements en outillage existants.
La technologie des presses mécaniques continue d'évoluer grâce à l'intégration de commandes avancées, à l'amélioration de la science des matériaux et aux innovations en matière d'automatisation. Les développements futurs promettent des capacités améliorées tout en conservant les avantages fondamentaux en matière d’efficacité et de fiabilité des systèmes mécaniques.
Les presses mécaniques modernes intègrent de plus en plus d'automates programmables et de systèmes de surveillance en temps réel permettant l'intégration aux réseaux d'automatisation d'usine. La connectivité Internet des objets permet la surveillance à distance de l'état de la presse, la planification de la maintenance prédictive et l'optimisation de la production. Les systèmes de contrôle avancés ajustent les paramètres de fonctionnement de la presse en temps réel sur la base des retours des capteurs de position et des appareils de mesure de force, compensant les variations de matériaux et l'usure des outils pour maintenir une qualité constante des composants. .
Le développement de pompes à cylindrée variable et de conceptions d'embrayage améliorées réduit la consommation d'énergie en éliminant le fonctionnement inutile du moteur entre les cycles de presse productifs. Les systèmes de freinage régénératifs récupèrent l'énergie cinétique du vérin lors des courses de retour, convertissant cette énergie en travail utile plutôt que de la dissiper sous forme de chaleur. Les conceptions modernes de volants d'inertie intégrant des matériaux composites offrent un stockage d'énergie équivalent avec un poids réduit et des caractéristiques de sécurité améliorées.
Le développement d'aciers à outils et de matériaux céramiques permettant des températures de fonctionnement plus élevées et des vitesses de cycle plus rapides prolonge la durée de vie des outils et améliore la productivité. L'analyse informatique lors de l'optimisation de la conception des matrices réduit le temps de développement et permet la conception de géométries complexes auparavant considérées comme peu pratiques. Les techniques de fabrication additive permettent de personnaliser les composants d'outillage et d'accélérer le prototypage pour des applications spécialisées.
En tant que fabricant de presses mécaniques et usine de machines-outils industrielles, Zhejiang Bolun High-Precision Machinery Co., Ltd. est située dans le Zhejiang, au cœur de l'industrie manufacturière de précision de la Chine. . Avec deux décennies d'accumulation diligente et de percées techniques, Bolun Machinery est devenue une entreprise moderne et leader spécialisée dans les équipements de formage de haute précision et les solutions de machines-outils industrielles.
Notre société intègre la recherche et le développement, la conception, la production, la vente et un service après-vente complet dans une opération professionnelle unifiée. Depuis nos débuts en passant par les défis persistants de l'industrie jusqu'à notre position de leader actuelle dans les machines de forgeage, de moulage et de formage mécanique, Bolun Machinery a établi un système de gestion de production mature, efficace et éprouvé par l'industrie. Nous nous engageons à fournir à nos clients du monde entier des solutions de presses mécaniques de qualité supérieure, que vous ayez besoin de presses de type ouvert pour une fabrication flexible sur mesure ou de machines de type fermé pour des opérations de production à grand volume.
Notre expertise couvre toute la gamme de technologies de presses mécaniques, des conceptions traditionnelles aux systèmes modernes intégrant des commandes électroniques avancées et une intégration d'automatisation. Nous comprenons les divers besoins des fabricants dans tous les secteurs, notamment l'automobile, la production d'appareils électroménagers, la fabrication de composants électriques et les applications industrielles spécialisées. Que vous recherchiez de nouvelles solutions d'équipement, une remise à neuf d'équipement ou une consultation technique pour optimiser vos opérations de formage, Bolun Machinery apporte à chaque projet une connaissance approfondie du secteur et une excellence de fabrication éprouvée.
Contactez Zhejiang Bolun High-Precision Machinery Co., Ltd. dès aujourd'hui pour découvrir comment nos solutions de presses mécaniques et notre expertise en matière de machines-outils industrielles peuvent améliorer vos capacités de fabrication et améliorer votre efficacité de production et vos résultats de qualité.


Les presses mécaniques sont classées de deux manières principales...
Une presse n’est pas une catégorie de machines. Il s'agit d'une ...
La réponse courte : quel type de cadre convient à votre travail ...
Un acheteur comparant une presse à espacement ouvert de 45 tonnes pour une...
Un fabricant de fixations de taille moyenne a récemment été confronté à un...
Conception à point unique Une connexion d&...
Contactez-nous

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, ville de Jinting, ville de Shengzhou, province du Zhejiang, Chine
Prêt commencer ?
Get in Touch

Maintenant !

ZHEJIANG BOLUN

