
Une presse n’est pas une catégorie de machines. Il s'agit d'une famille de machines de formage des métaux définie par le châssis, l'entraînement, les points de connexion du vérin et le processus prévu. C'est pourquoi deux machines de même tonnage peuvent se comporter très différemment sur une même matrice : l'une peut maintenir un large panneau à plat, une autre peut pénétrer dans une gorge profonde et une troisième peut délivrer un tirage lent et contrôlé sans choc. Pour un acheteur, la question utile n’est pas simplement « quels sont les différents types de presses ? mais « quel type de presse correspond à la pièce, à la matrice et au rythme de production ? »
La réponse courte : choisissez des presses mécaniques à manivelle ou à engrenages excentriques pour un estampage stable de gros volumes, des presses servo lorsque le mouvement du vérin doit être programmable, des presses à bascule pour le forgeage à froid et le dimensionnement à haute force, et une construction à cadre ouvert ou fermé en fonction de la taille de la pièce, de la largeur du lit et du chargement décentré. Les presses hydrauliques et pneumatiques occupent d’autres niches. Les sections ci-dessous expliquent ce qui change entre les types et où se situe le risque de spécification.
La plupart des sélections de presses industrielles commencent par le principe de génération de force. Le tableau ci-dessous donne la comparaison de travail ; le reste de l'article explique les détails qui affectent la conception de la matrice, l'encombrement et les coûts d'exploitation.
| Type de presse | Principe de force | Ajustement typique | Principal compromis |
|---|---|---|---|
| Presse à manivelle mécanique | Le volant et l'embrayage entraînent un vilebrequin à mouvement de course fixe | Découpage, perçage, formage superficiel, estampage général | Rapide et simple, mais le profil de course est fixe |
| Presse à engrenages excentriques | L'entraînement par engrenages et l'arbre excentrique fournissent un couple élevé sur une course plus longue | Emboutissage lourd, pièces profondes, lits larges, travaux à fort tonnage | Plus de force et de rigidité, avec une masse et un coût plus élevés |
| Basculer en appuyant sur | La liaison articulée multiplie la force près du bas de la course | Forgeage à froid, matriçage, dimensionnement, travaux haute pression à course courte | Avantage mécanique élevé, mais pas idéal pour les longs tirages |
| Presse servo | Le servomoteur contrôle la position, la vitesse et le maintien du vérin | Emboutissage profond, formage en plusieurs étapes, matériaux à haute résistance | Mouvement flexible, avec plus de complexité de contrôle |
| Presse hydraulique | Le vérin hydraulique fournit une force avec une pression et une course contrôlables | Tirages longs, formage à basse vitesse, opérations de pressage | Force sur une course longue, avec des cycles plus lents et un entretien fluide |
| Presse pneumatique | Le cylindre pneumatique permet un actionnement à faible force | Montage léger, marquage, petits travaux de détourage | Faible coût, mais tonnage et cohérence limités |
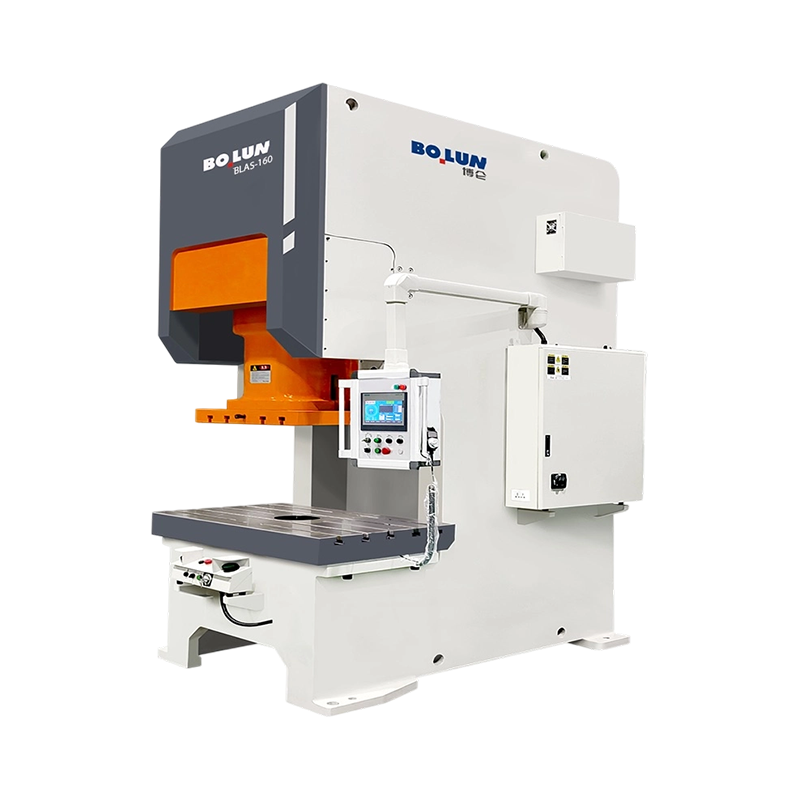
Le tableau est volontairement large. En pratique, une presse mécanique peut être ouverte ou fermée, à simple ou double point, et entraînée par manivelle ou par engrenage excentrique. Ces combinaisons comptent autant que la famille de disques. Une presse ouverte de 160 tonnes et une presse fermée de 160 tonnes ne sont pas interchangeables lorsque la matrice est large ou que la charge est décentrée.
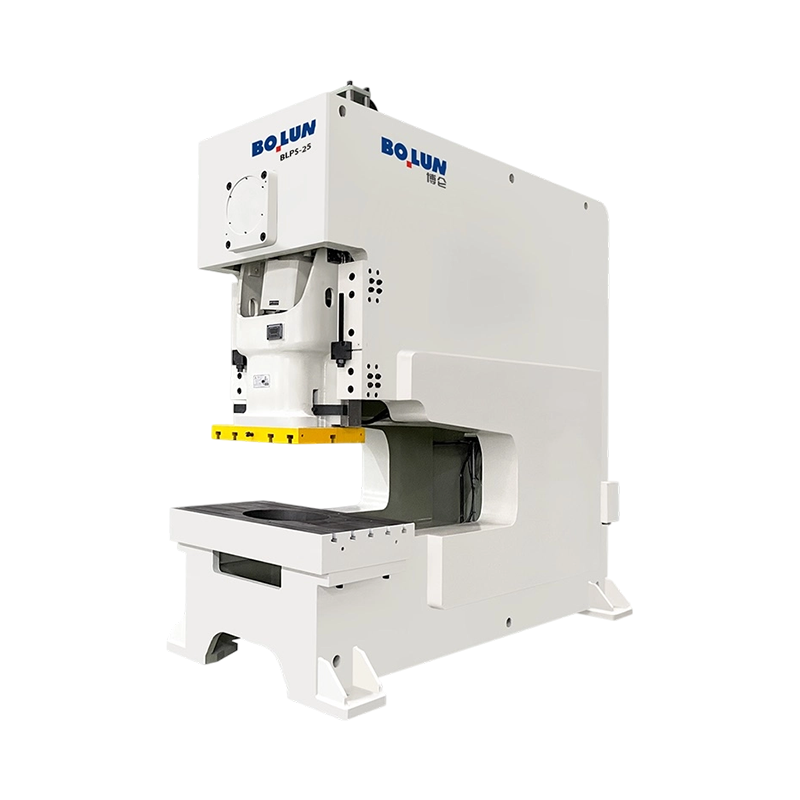
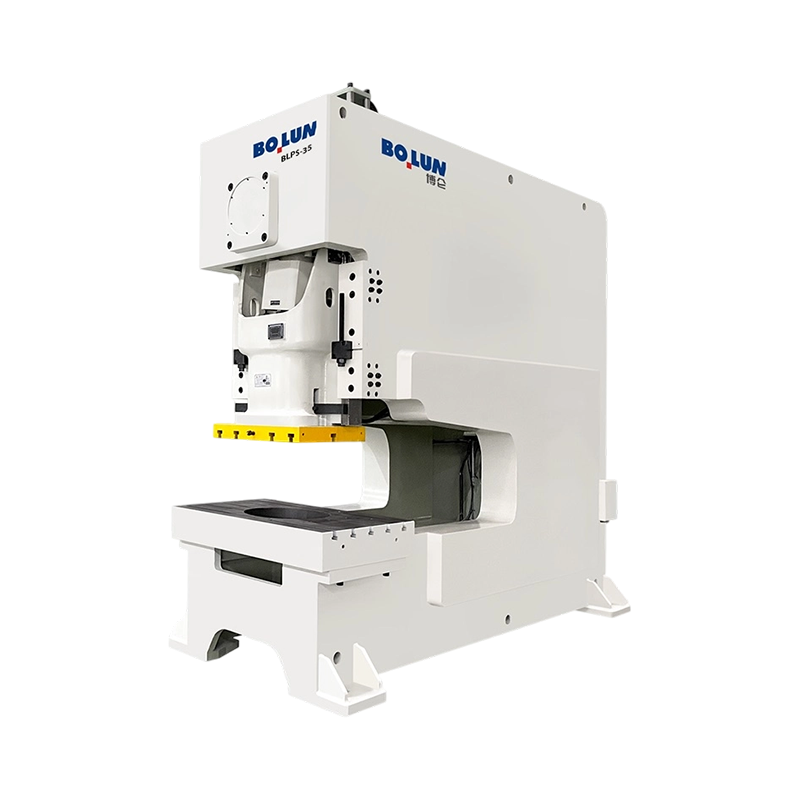
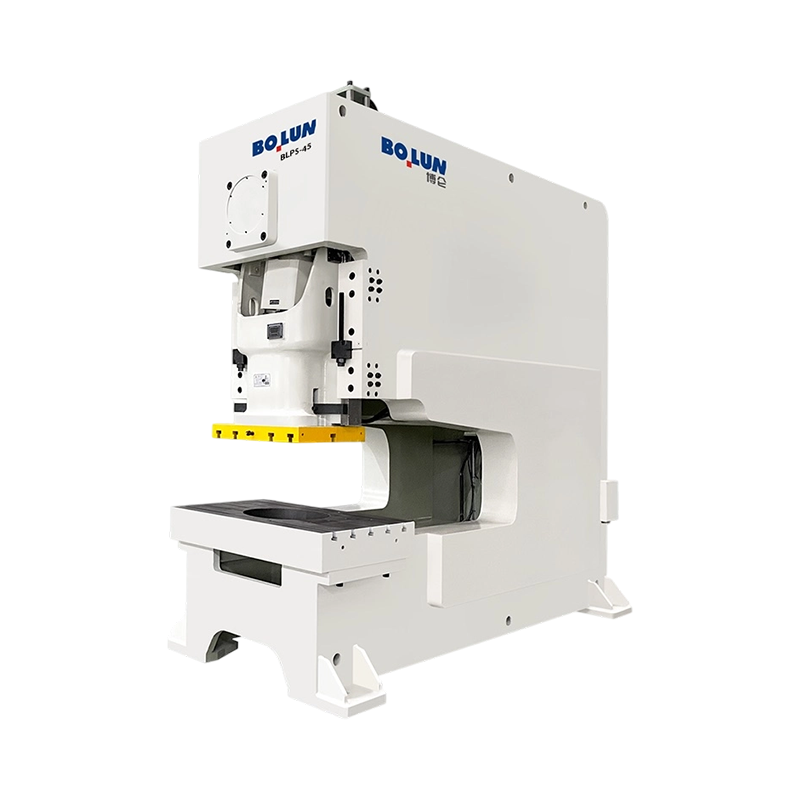
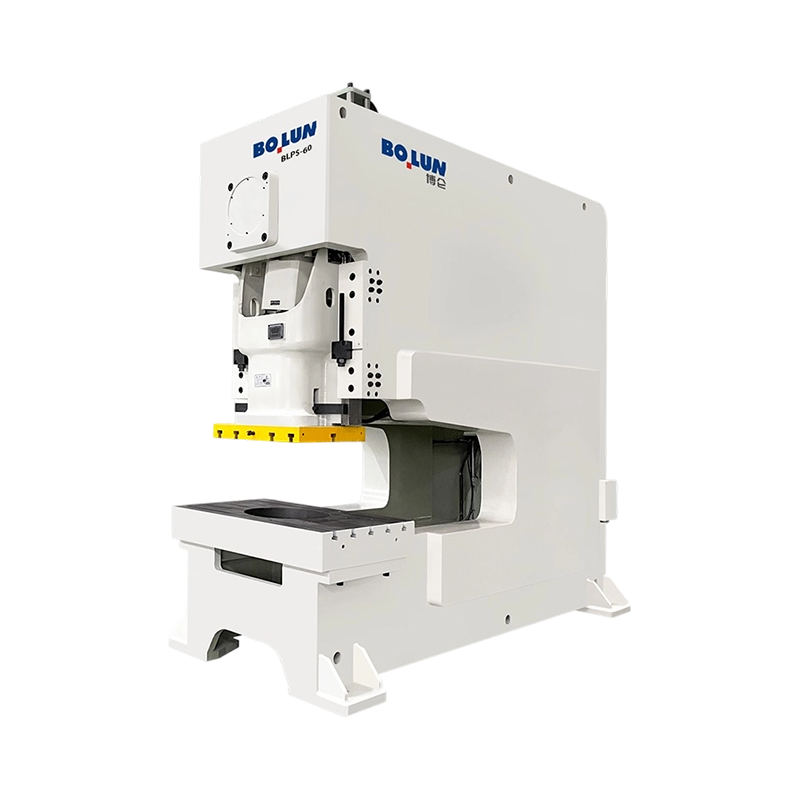
Le cadre décide de l'accès, de la rigidité et du degré de déviation que la matrice doit tolérer. Une presse de type ouvert, souvent appelée cadre en C, laisse l'avant et les deux côtés ouverts. Cela facilite le chargement manuel, les changements d'outils et l'accès latéral. Le compromis est structurel : sous charge, l'écart peut se fermer légèrement, de sorte que le vérin et le lit peuvent perdre leur parallélisme. Pour des pièces étroites, des matrices centrées et un tonnage modéré, cela est souvent acceptable. Pour les matrices progressives larges, la déflexion devient un problème de qualité et de durée de vie de la matrice.
Une presse de type fermé lie les montants ensemble en haut, généralement avec une couronne et un lit qui forment un portail plus rigide. Il gère un tonnage plus élevé et des lits plus larges avec moins de déviation angulaire, c'est pourquoi il est courant pour les panneaux à l'échelle automobile, les matrices multipostes et l'emboutissage lourd. L'accès est plus restreint, il faut donc prévoir des automatisations de chargement ou des ouvertures latérales à l'avance. Les conceptions semi-fermées se situent entre les deux : plus de rigidité qu’un cadre en C simple, plus d’accès qu’un cadre entièrement fermé.
La profondeur de la gorge est une variable distincte. Une presse ouverte à gorge profonde permet à l'opérateur d'aller plus loin dans un grand panneau ou de travailler sur une pièce asymétrique sans la tourner. Mais une gorge plus longue correspond à une portée structurelle plus longue, la machine doit donc être plus rigide pour la même puissance. Les acheteurs doivent comparer la profondeur de la gorge, la taille du lit et les données de déflexion, et ne pas considérer la profondeur de la gorge comme un bonus gratuit. Pour les travaux généraux à cadre ouvert, un presse mécanique de type ouvert est le point de départ naturel. Pour une comparaison au niveau de la conception du comportement du cadre, ceci Présentation de la conception des presses de type ouvert et fermé est utile.
Le nombre de points fait référence au nombre de points de connexion qui transfèrent la force du lecteur au coulisseau. Une presse monopoint utilise une bielle ou un point d’entraînement central. Il est plus simple, souvent plus compact et fonctionne bien lorsque la charge de la matrice est centrée. Une presse à double point utilise deux points de connexion, généralement gauche et droit, de sorte que la diapositive est entraînée plus uniformément sur sa largeur. La différence apparaît dans l'inclinaison du vérin, la déflexion du lit et l'usure de la matrice.
Sur un banc large, une machine monopoint peut toujours fabriquer de bonnes pièces si la matrice est centrée et la charge est équilibrée. Des problèmes apparaissent avec des charges décentrées, des matrices progressives longues ou des stations qui ne coupent pas toutes au même moment. Le coulisseau veut s'incliner, les jeux de matrice changent d'un côté à l'autre et l'usure du poinçon devient inégale. Une presse à double point répartit la charge et réduit ce risque. Il a également tendance à convenir aux travaux alimentés en bobines larges et aux grands panneaux. Le compromis est le coût, une masse de machine plus importante et un encombrement plus important.
Un contrôle pratique est le diagramme de charge. Demandez où se trouve chaque station sur le lit et si la charge combinée est centrée. Si le dé a une station lourde à une extrémité, un cadre à un seul point peut nécessiter une valeur plus grande ou un cadre différent ; l'ajout du tonnage à lui seul ne corrige pas un moment de basculement.
L'entraînement détermine la courbe de force tout au long de la course. Une presse à manivelle conventionnelle utilise un volant d'inertie et un embrayage pour faire tourner un vilebrequin ; le coulisseau suit un mouvement sinusoïdal fixe. Il est rapide, mécaniquement simple et bien adapté au découpage, au perçage et au formage superficiel où le même profil de course convient à chaque tâche. La limitation est la flexibilité : la course, la vitesse et le maintien sont intégrés à la cinématique.
Une presse à engrenages excentriques ajoute un entraînement à engrenages et un arbre excentrique pour fournir un couple élevé sur une partie plus longue de la course. Cela est utile lorsque le travail de formage est profond ou lorsqu'un tonnage élevé est nécessaire sur un lit large. La machine est plus lourde et plus chère, mais elle peut maintenir la force plus loin sur la course qu'une simple manivelle. Pour les travaux à fort tonnage et à course profonde, c'est souvent le choix le plus stable que de pousser une presse à manivelle plus légère à ses limites.
Une servo-presse remplace le mouvement fixe du volant d'inertie par un servomoteur capable de programmer la position, la vitesse et la temporisation du vérin. L'avantage pratique est un profil de mouvement adapté à la pièce : un contact lent pour éviter les chocs, un temps d'arrêt contrôlé pour le frappement ou une étape d'étirage inverse pour les formes difficiles. Les servopresses conviennent parfaitement à l'emboutissage profond, aux matériaux à haute résistance et au formage en plusieurs étapes où une courbe de manivelle fixe provoque des déchirures ou des rides. Ils permettent également de réduire la consommation d'énergie au ralenti dans certains cycles de service, mais les compétences en matière de système de contrôle et de maintenance requises sont plus avancées. Pour une plate-forme servo à double point à cadre fermé et à lit stable, le BLES250 est positionné pour un travail à haute énergie et sur un lit stable.
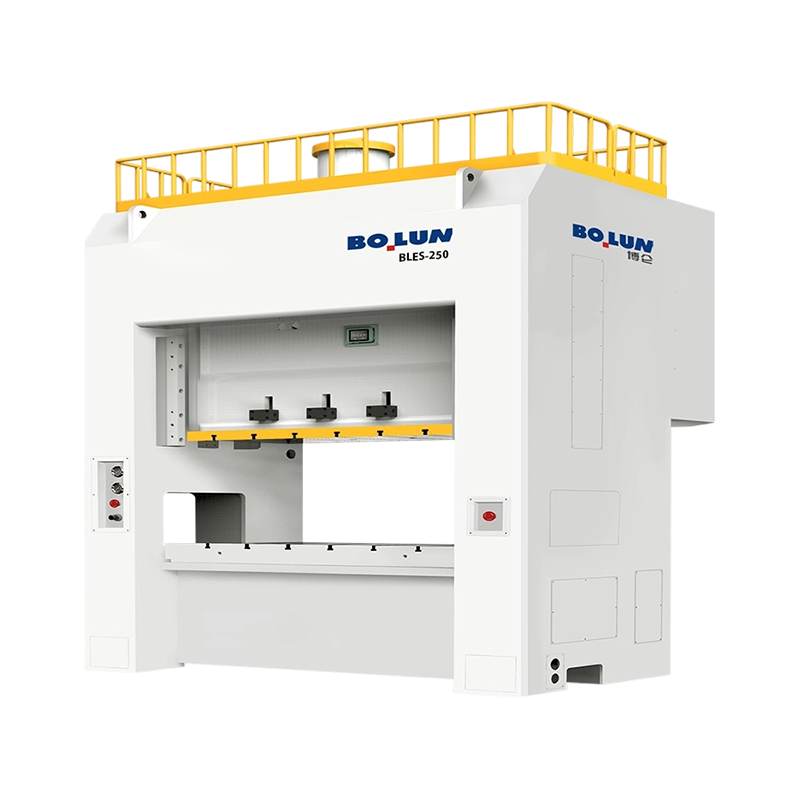 Presse à servomoteur double point à cadre fermé BLES-250 Une servopresse de 2 500 kN pour l'emboutissage profond et l'estampage de grande précision, avec une stabilité à double point à cadre fermé et un mouvement servo programmable. Voir le produit →
Une presse à bascule utilise une liaison articulée pour multiplier la force près du bas de la course. La courbe de force est raide : avantage mécanique important au moment du formage, moins de force en début de course. Cela rend les presses à bascule efficaces pour le forgeage à froid, le frappe, le dimensionnement et d'autres opérations nécessitant une pression élevée sur une courte distance. Ils ne sont pas le premier choix pour les longs tirages ; la liaison travaille contre vous lorsque la longueur de course et la force doivent être constantes. Pour le forgeage à froid robuste à haute déformation, le BLKP650 est un modèle représentatif de type à bascule.
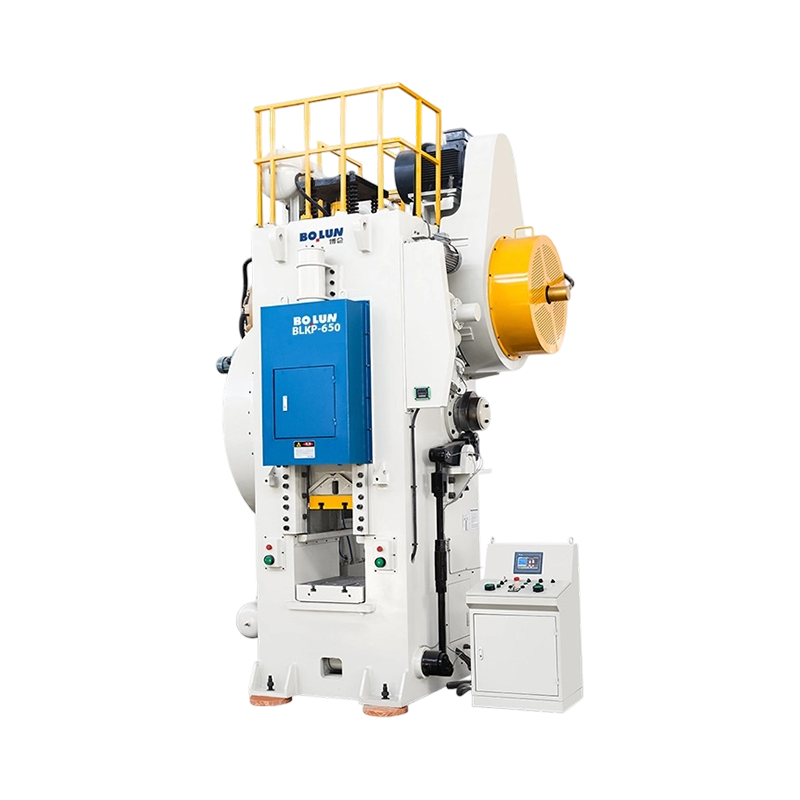 Presse mécanique de forgeage à froid à bascule BLKP-650 Une presse à bascule de 6 500 kN pour une compression lourde et un forgeage à froid en profondeur, avec un châssis à haute rigidité et un éjecteur intégré pour un formage stable de grosses épaisseurs. Voir le produit →
Une même catégorie de presse peut avoir raison pour une partie et fausse pour une autre. Les modèles d'utilisation suivants constituent un filtre pratique avant la fiche technique.
La production de coques de batterie combine un matériau fin, une grande précision et une répétabilité sur de nombreuses tailles. La presse a besoin d'un châssis rigide, d'un guidage précis du coulisseau et d'un banc qui supporte une matrice compacte sans déviation excessive. Une presse ouverte à double point peut fonctionner ici car elle répartit la charge sur la matrice tout en permettant l'accès. Pour le travail avec des coques de batterie à fort tonnage, le BLPC2160 est un modèle à double point de type ouvert spécifique aux coques de batterie.
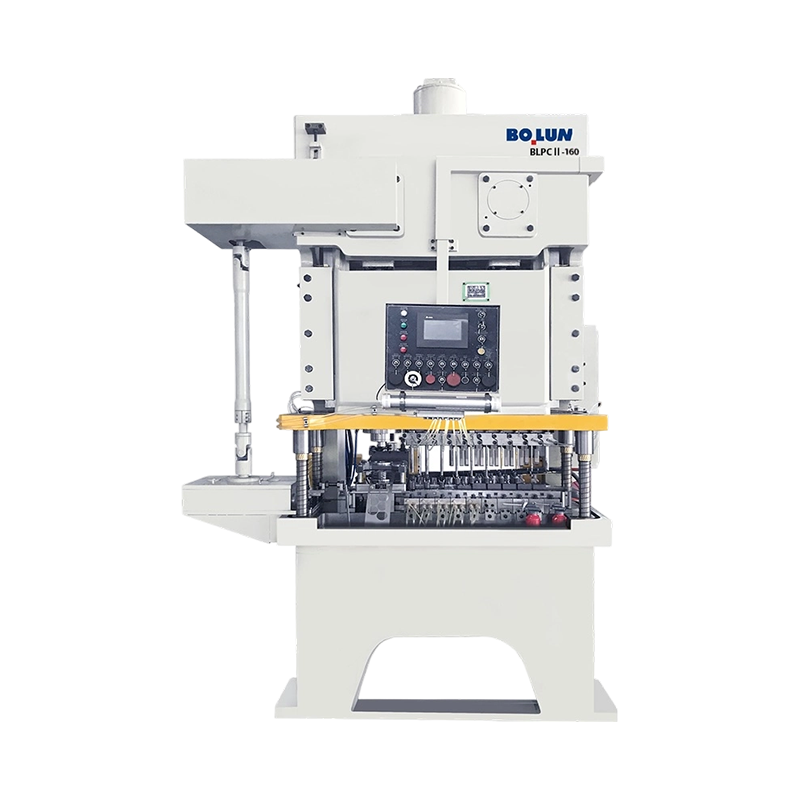 Presse électrique à double point de type ouvert à coque de batterie BLPC2-160 Une presse à double pointe de type ouvert destinée à la production de coques de batteries, utilisant une répartition équilibrée de la charge et une sécurité photoélectrique pour un formage stable. Voir le produit →
L’emboutissage profond concerne moins le tonnage maximal que le contrôle du flux de matière. Une courbe de manivelle fixe peut tirer trop vite au premier contact puis se relâcher trop rapidement. La servocommande, le contrôle du coussin de matrice et une lubrification constante sont plus importants. Une servopresse avec maintien et tirage inversé programmables peut réduire les essais et erreurs dans la matrice. La même logique s’applique aux aciers à haute résistance et aux alliages d’aluminium sensibles à la vitesse de formage.
Lorsque la pièce est plus large que la fenêtre de la matrice ou que la bobine traverse un lit long, la rigidité du cadre et la répartition de la charge en deux points deviennent les principaux problèmes. Les presses à châssis fermé avec des lits larges et des entraînements à engrenages excentriques sont la solution habituelle pour les grands panneaux, les revêtements d'appareils et les emboutis structurels. L'acheteur doit demander les limites de déflexion du lit, le parallélisme des vérins et la courbe de charge à l'angle de travail réel, et pas seulement le tonnage nominal au point mort bas.
Le forgeage à froid est un processus différent de l’emboutissage de tôles. La billette s'écoule en trois dimensions, l'outillage subit une pression élevée et la presse doit fournir une force proche du bas de la course sans récupération élastique excessive. Les presses à manivelle à bascule et robustes sont courantes. Le guidage des outils, les systèmes d'éjection et la rigidité du châssis méritent autant d'attention que le tonnage. Une presse conçue pour l'emboutissage peut ne pas avoir la rigidité de guidage ou la capacité énergétique d'une matrice de forgeage.
Une citation de presse n’est utile que lorsqu’elle est liée à un processus. Avant de comparer les offres, mettez ces éléments sur une seule feuille :
Il est plus facile de faire confiance à un fournisseur qui demande le dessin de la pièce, la disposition des matrices et l'objectif de production qu'un fournisseur qui ne donne qu'un numéro de tonnage. La pièce et la matrice définissent la presse ; la presse ne définit pas la pièce.
Les différents types de presses sont plus faciles à comprendre comme une chaîne de décisions : principe de force, cadre, nombre de points, entraînement et application. Une presse à manivelle mécanique est la bête de somme à usage général ; une presse à engrenages excentriques ajoute du couple et de la portée pour les travaux lourds ; une servopresse troque la simplicité mécanique contre le contrôle du mouvement ; une presse à bascule convertit la liaison en force élevée près du bas ; et les cadres ouverts, fermés et semi-fermés définissent l'enveloppe d'accès et de rigidité. Les presses hydrauliques et pneumatiques restent valables pour d’autres exigences de force et de cycle. Le bon choix est la combinaison qui maintient la charge de la matrice centrée, fait correspondre la courbe de course au matériau et laisse suffisamment de rigidité pour la tolérance que vous souhaitez respecter.
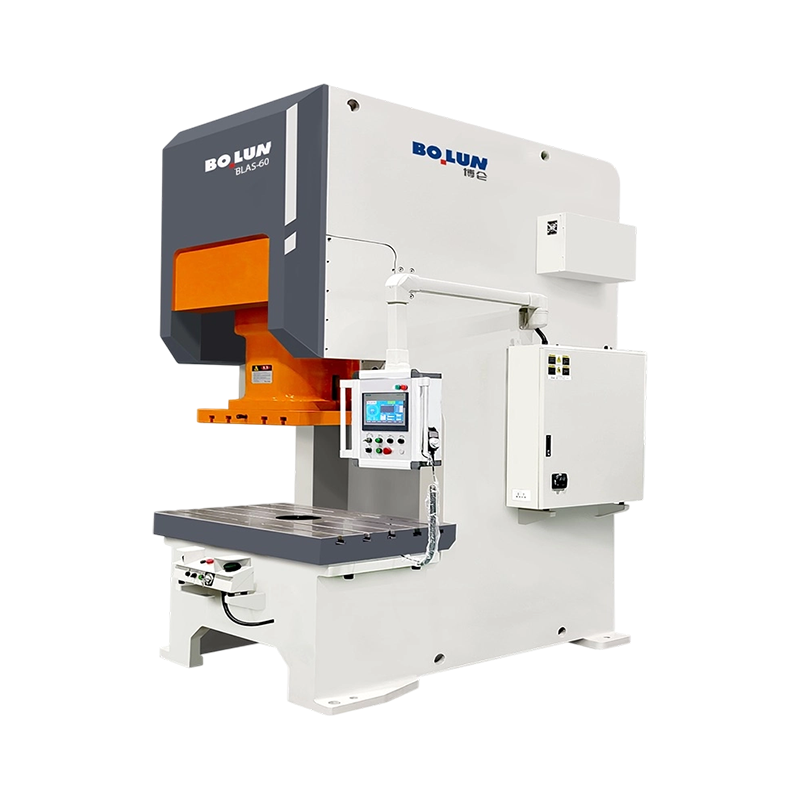


Les presses mécaniques sont classées de deux manières principales...
Comprendre les presses mécaniques et leurs fonctions essentielles ...
Un fabricant de fixations de taille moyenne a récemment été confronté à un...
La réponse courte : quel type de cadre convient à votre travail ...
Un responsable de production dans une usine de composants métalliques de t...
Lorsque vous envisagez de produire des pièces métalliques de taille moyenn...
Contactez-nous

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, ville de Jinting, ville de Shengzhou, province du Zhejiang, Chine
Prêt commencer ?
Get in Touch

Maintenant !

ZHEJIANG BOLUN

