
Deux presses peuvent toutes deux porter une plaque signalétique de 200 tonnes tout en produisant des pièces très différentes. Un atelier de matrices qui propose un support en acier doux de 2,5 mm sur une presse à espace ouvert, puis utilise le même outil sur une presse à cadre fermé, remarque généralement le changement de cambrure des bords, de hauteur de bavure sur la largeur de la bande et de la fréquence à laquelle la matrice doit être affûtée. Le numéro de tonnage n'a pas changé. Ce qui a changé, c'est la quantité de mouvement du cadre sous charge.
La conclusion pratique vient en premier : lorsque les tolérances des pièces sont serrées, que l'outil est une matrice progressive ou que le lit est plus large qu'environ 1 200 mm, une presse mécanique de type fermé est normalement le bon point de départ. Les premières choses à négocier sont la rigidité du cadre, l'espace de matrice utilisable et les caractéristiques de transmission, et non le tonnage nominal. Pour un perçage et un formage simples avec des tolérances généreuses et des bobines étroites, une presse à espace ouvert bien construite fait souvent le travail pour moins d'argent et offre un meilleur accès sur trois côtés.
Tout ce qui suit explique où se situe réellement cette ligne de démarcation, comment lire une fiche technique à châssis fermé sans être induit en erreur et quels détails déterminent si la machine fonctionnera proprement pendant quinze ans ou deviendra discrètement une source de ferraille, de temps d'arrêt et de réparations de matrices.
Un bâti de presse est un ressort. Sous charge, il s'étire verticalement et, dans une conception à espace ouvert, il tourne également car le chemin de charge est en forme de C et supporté uniquement d'un côté. L'étirement vertical est gérable ; c'est la rotation angulaire qui endommage et meurt. Lorsque le coulisseau s'incline de quelques centièmes de millimètre sur le lit, le jeu entre le poinçon et la matrice cesse d'être uniforme. Le jeu de coupe dans la tôle est généralement de 5 à 8 pour cent de l'épaisseur par côté, donc sur un stock de 1,5 mm, la fenêtre acceptable est d'environ 0,075 à 0,12 mm. Un cadre qui tourne suffisamment pour manger la moitié de cette fenêtre à une extrémité du lit réduit effectivement de moitié la durée de vie de votre matrice et augmente la hauteur des bavures de ce côté.
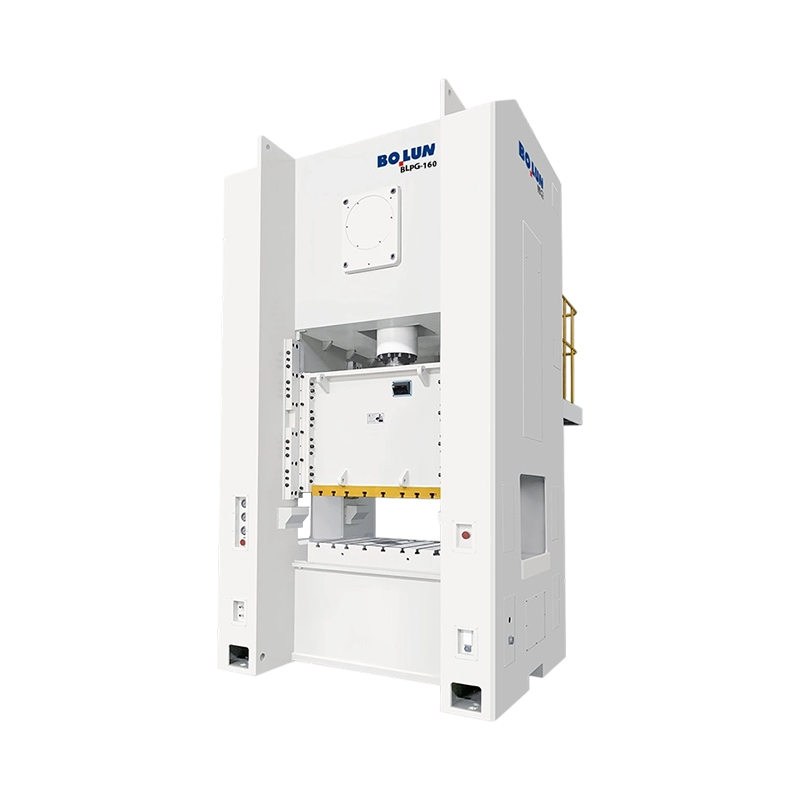
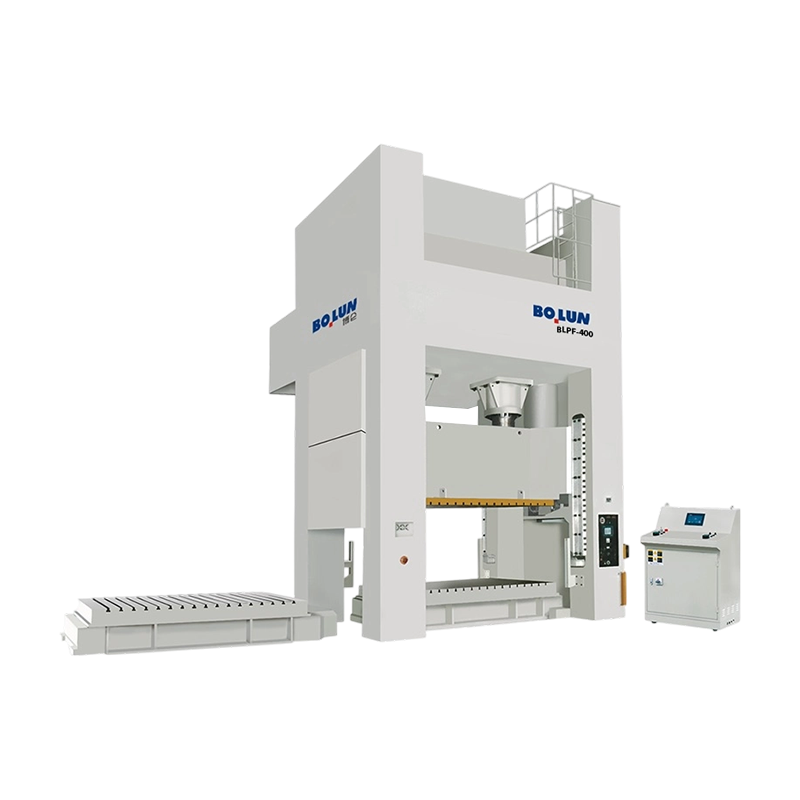
Les presses à châssis fermé entourent le chemin de charge avec deux montants et une couronne, de sorte que la force se propage à travers une structure symétrique. La déflexion verticale existe toujours, mais la déflexion angulaire au niveau de la glissière est beaucoup plus petite et le parallélisme glissière-support reste dans les limites de tolérance sur toute la largeur du lit. En pratique, c'est ce qui vous permet d'obtenir une hauteur de bavure constante, une meilleure planéité des pièces embouties, une durée de vie plus longue des poinçons et des matrices, et la possibilité de faire fonctionner un outil progressif avec quatre ou six stations de coupe en même temps sans que la bande ne bouge latéralement.
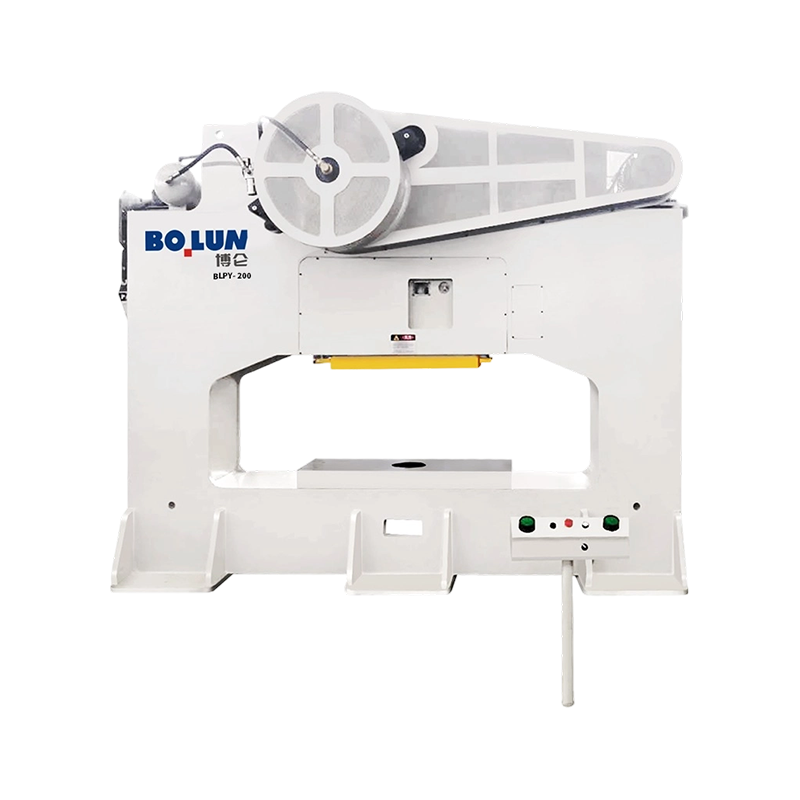
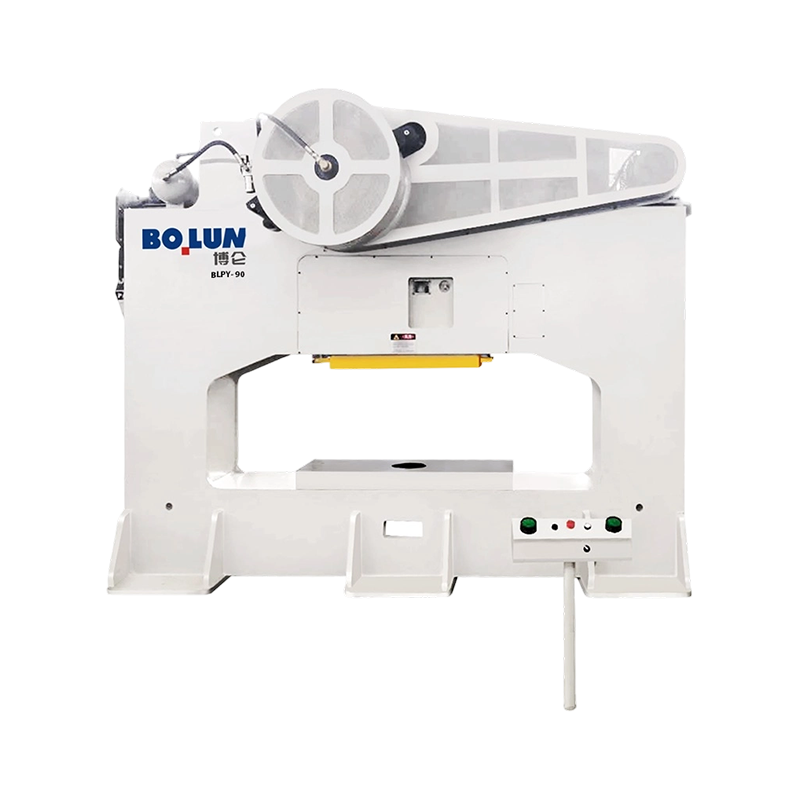
Le compromis est l’accès. Dans une machine à châssis fermé, le matériau entre normalement d'avant en arrière, les lignes de bobines et les alimentateurs sont placés dans cette direction et l'accès latéral pour le chargement manuel est limité. Si votre processus dépend du chargement des opérateurs sur trois côtés, ou si vous devez suspendre de longues pièces sur le côté de l'outil, une conception à espace ouvert ou semi-fermé est la réponse la plus honnête. Notre propre comparaison des deux architectures, Explication des presses mécaniques de type ouvert et de type fermé , couvre la géométrie plus en détail si vous pesez toujours les deux.
| Facteur de sélection | Presse à intervalle ouvert | Presse à châssis fermé |
|---|---|---|
| Comportement du cadre sous charge | Étirement vertical et rotation angulaire notable de l'espace | Étirement principalement vertical, petite erreur angulaire |
| Parallélisme glisser-renforcer | Modifications avec la charge et la position de la charge | Tient étroitement sur toute la largeur du lit |
| Tolérance de charge décentrée | Faible ; la charge doit rester près du centre de l'espace | Modéré à élevé, surtout avec un glissement à double point |
| Précision des pièces et cohérence des bavures | Acceptable pour les travaux généraux | Idéal pour une tolérance serrée et un travail progressif |
| Meurs la vie | Plus court là où l'inclinaison est importante | Plus longtemps car le jeu reste uniforme |
| Accès opérateur et matrice | Excellent de l'avant, à gauche et à droite | Recto et verso uniquement ; accès latéral restreint |
| Tranche de tonnage typique | Environ 10 à 250 tonnes | Environ 60 à 1 000 tonnes et plus |
| Surface au sol pour le même tonnage | Encombrement plus important par rapport à la capacité | Plus compact par tonne de force |
Les châssis fermés ne sont pas tous construits de la même façon, et le choix de construction affecte le transport, la maintenance et le comportement de la machine après dix ans de découpage intensif.
Un cadre monobloc est moulé ou fabriqué en une seule pièce, ou soudé puis détendu et usiné en une seule unité. Il s'agit de l'option la plus rigide par kilogramme d'acier, sans précontrainte de relaxation et offrant la courbe de déflexion la plus prévisible. La contrainte est logistique : le cadre est l'article le plus lourd, il nécessite généralement un transport en rack plat ou en vrac plutôt qu'un conteneur, et le plan de montage dans votre usine doit être réglé avant la commande, pas après. La réparation après un accident est également plus difficile car il n'y a pas de tirants à recaler.
Cadres à tirants are assembled from a crown, a bed and two or four uprights, clamped together by pre-stressed tie rods and nuts. The pre-stress is what makes the assembly stiff: the joint stays closed under working load because the rods were stretched at build time. This design ships in pieces, can be re-shimmed on site, and allows a frame repair without scrapping the whole structure. It also puts an obligation on the buyer: tie-rod pre-load must be checked periodically, nut tightness recorded, and the initial tension verified during installation. A tie-rod frame that has been assembled without correct pre-load will feel soft and will show it in die life.
Une machine semi-fermée conserve les colonnes latérales mais laisse l'avant et l'arrière plus ouverts qu'un châssis entièrement fermé. Elle se situe entre les deux familles et est utile lorsque vous souhaitez une meilleure rigidité qu'une presse à espace ouvert tout en ayant besoin d'un accès frontal généreux pour les pièces longues ou encombrantes. Il ne remplace pas un véritable cadre fermé dans une filière progressive fonctionnant à proximité du tonnage nominal.
Quelle que soit la construction choisie, demandez la pièce unique la plus lourde, les points de levage et le centre de gravité. Ces trois chiffres déterminent la capacité de votre grue, la largeur de votre porte et votre coût d'installation, et ils sont souvent absents d'un devis qui se concentre uniquement sur le tonnage et la taille du lit.
Le nombre de points de connexion des diapositives est une décision relative au chemin de charge et non une fonctionnalité marketing. Une glissière monopoint est entraînée par une bielle au centre de la glissière. C'est simple, économique et parfaitement adéquat lorsque la force de travail reste près du milieu du lit et que l'outil est relativement étroit.
Un coulisseau à double pointe est entraîné par deux bielles, une de chaque côté. Sous une charge décentrée, le coulisseau résiste bien mieux au basculement, car le deuxième point de connexion agit comme un moment de retenue. Cela est important dans trois situations courantes : les filières progressives dans lesquelles plusieurs stations coupent simultanément à différentes positions, les lits larges où la bande s'étend sur 1 500 mm ou plus, et les travaux dans lesquels l'outil est délibérément décalé d'un côté pour s'adapter à une ligne de bobines ou à un système de transfert.
La règle pratique est simple. Si la filière est plus large qu'environ 60 pour cent de la largeur du lit, ou si le tonnage est concentré loin du centre sur plus d'un quart environ de la longueur du lit, une machine à double pointe est le choix le plus sûr. Une presse à point unique peut fonctionner de cette façon, mais vous passez votre vie à économiser des coûts d'investissement.
C'est également là que les machines monopoint à plateau large trouvent leur place. Une presse monopoint fermée avec une porte large et un grand lit, comme la série BLPG, offre un bon accès frontal pour les grands panneaux tout en conservant la rigidité du cadre fermé, et convient aux travaux où la charge est véritablement centrée mais la pièce est physiquement grande. La famille à double pointe, en revanche, est la bête de somme pour les outils progressifs et multipostes. Un exemple représentatif est le 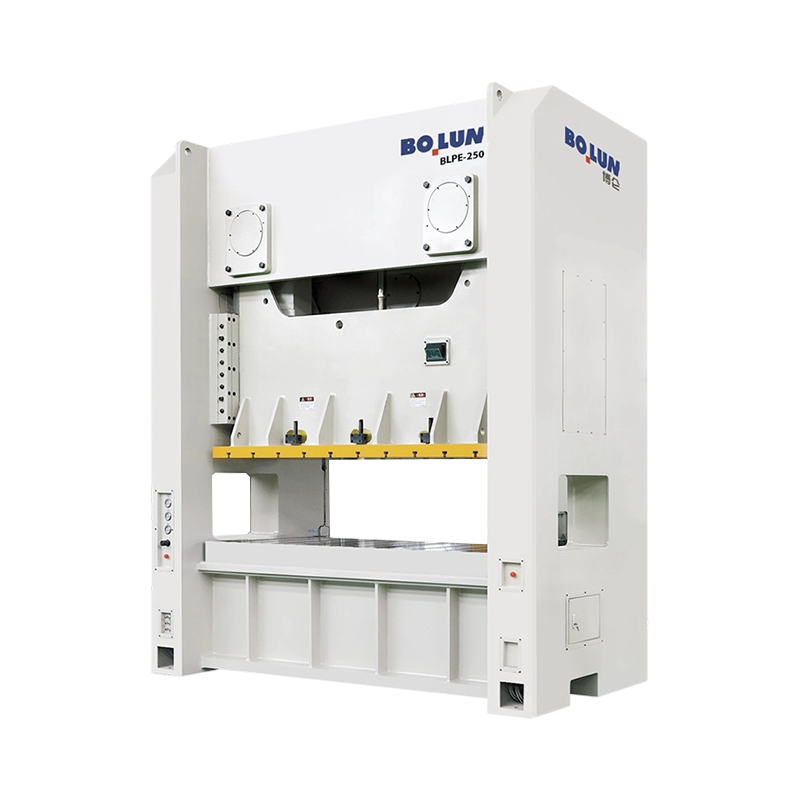 Presse double point à cadre fermé à lit large BLPE-250 Le BLPE-250 de 2 500 kN associe un banc de 2 500 × 1 000 mm à une rigidité à cadre fermé pour les grands outillages progressifs et multipostes. Voir le produit → configuration, qui associe un lit large avec deux points de connexion et un châssis robuste pour un travail de production continu.
Le cadre décide de la façon dont la machine reste droite. Le lecteur décide de ce que fait la diapositive en descendant, et cela décide à son tour quels processus la machine peut réellement effectuer. Quatre agencements dominent les presses mécaniques à châssis fermé, et ils ne sont pas interchangeables.
L'entraînement à manivelle classique convertit l'énergie du volant d'inertie en un mouvement de glissement sinusoïdal. Il est efficace, mécaniquement simple et peu coûteux à entretenir. La vitesse de glissement culmine à mi-course et diminue vers le point mort bas, de sorte que le matériau passe un temps raisonnable sous compression près du bas. Les entraînements à manivelle conviennent au découpage, au perçage, au pliage, au formage peu profond et à l'emboutissage général où la demande de force est proche du bas de la course.
Un entraînement par engrenages excentriques place un grand engrenage et un roulement excentrique entre le volant et la bielle, ce qui augmente la multiplication du couple près du point mort bas et permet une course plus longue sans une course de manivelle proportionnellement plus grande. Le résultat est une force disponible élevée dans la course, ce qui correspond exactement à ce dont ont besoin les travaux d'emboutissage profond, de formage à froid et de tôles épaisses. Ces machines ont tendance à être les plus grandes : course longue, plateau large, tonnage élevé et volant d'inertie dimensionné pour une seule course lourde plutôt que pour un travail léger et continu. Lorsque le travail nécessite une capacité de course profonde à un tonnage élevé, le 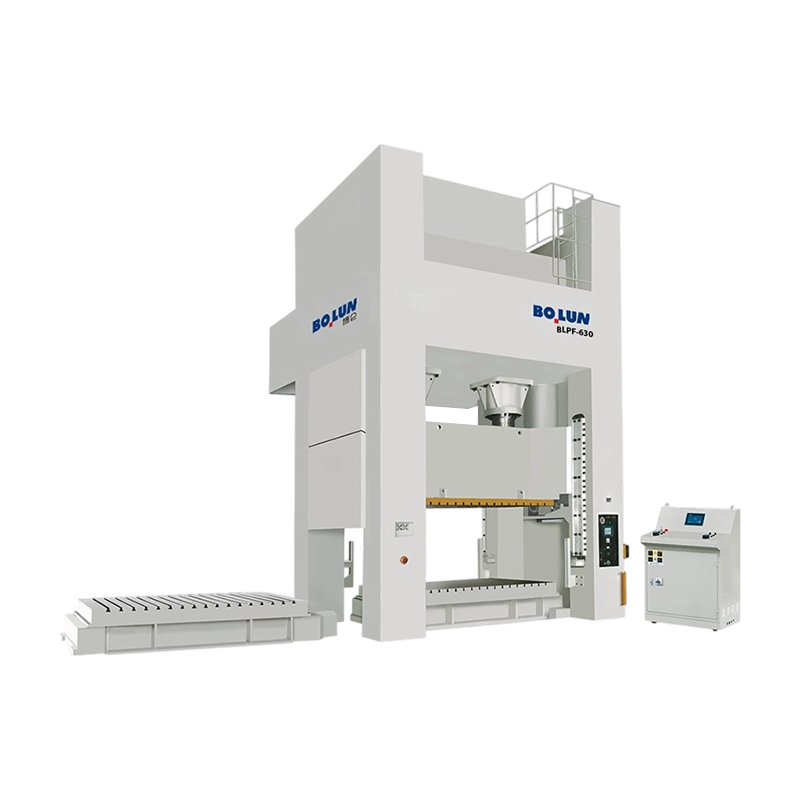 Presse double point à engrenages excentriques à course profonde BLPF-630 Une presse à engrenages excentriques de 6 300 kN avec une course de 400 mm et un coussin de 800 kN pour l'emboutissage profond de fort tonnage et le formage complexe. Voir le produit → la spécification est le type de machine à comparer avec votre calcul d’énergie de formage, pas seulement avec votre calcul de tonnage.
Une servo-presse remplace le volant et l'embrayage par un moteur et un mécanisme à vis ou à manivelle qui peuvent être programmés. Le toboggan peut ralentir pendant la coupe, rester au fond, reculer à mi-chemin ou s'approcher rapidement et se former lentement. Cette flexibilité s'avère payante dans le découpage silencieux, dans l'emboutissage où vous souhaitez une vitesse de poinçonnage contrôlée à travers le matériau, dans le frappe où une courte pause améliore le remplissage et dans les travaux où la même machine doit utiliser plusieurs outils différents. Les limites sont tout aussi réelles : le couple disponible à faible vitesse, l'énergie par course, le coût du moteur et du variateur, et le fait que l'énergie utilisable d'une servomachine est limitée, contrairement à un grand volant d'inertie. Si votre processus nécessite un seul coup très lourd, vérifiez le chiffre d'énergie en kilojoules, pas seulement le tonnage.
Une servomachine double point montée sur châssis, telle que la 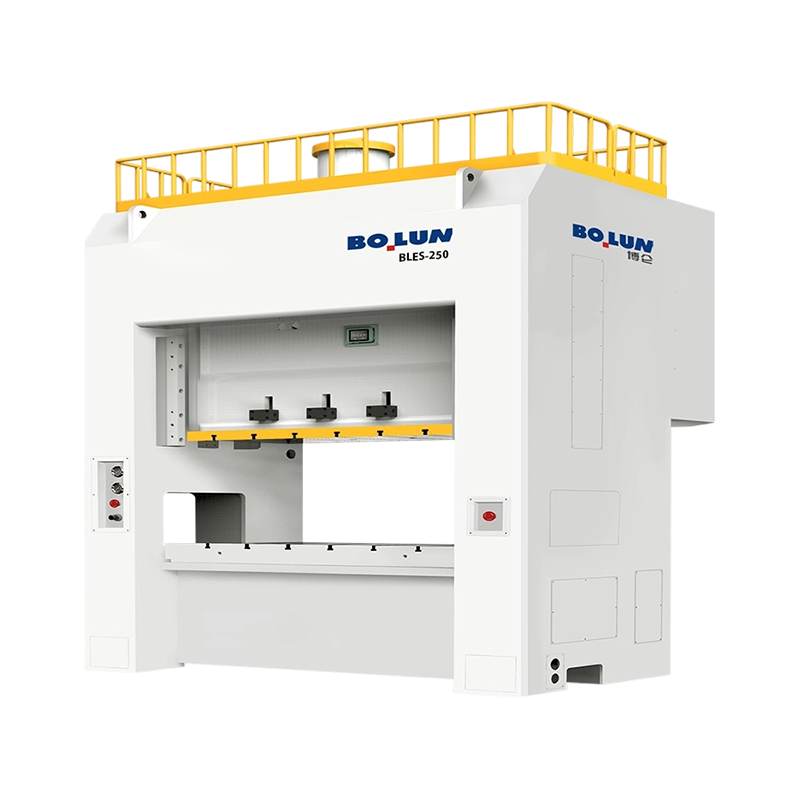 Presse servo double point à cadre fermé BLES-250 Une servopresse de 2 500 kN avec une énergie de travail de 25 200 J et une rigidité double point à châssis fermé pour des travaux d'emboutissage profond et d'emboutissage de précision programmables. Voir le produit → configuration, est la solution naturelle pour une usine qui exécute des travaux mixtes de grande valeur et qui souhaite des profils de course programmables sans renoncer à la rigidité du cadre fermé.
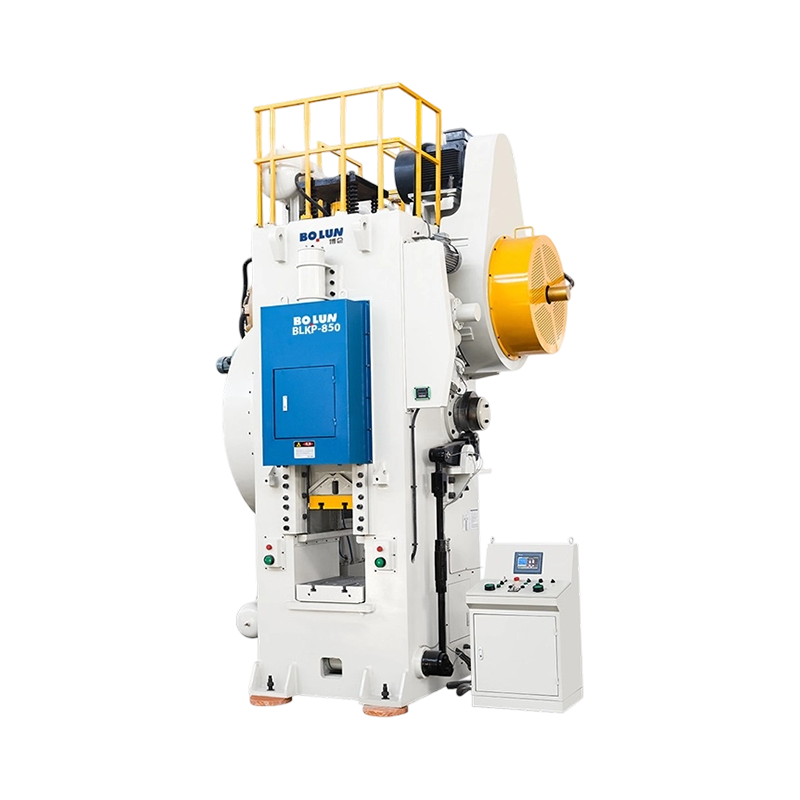
Les entraînements à bascule multiplient considérablement la force près du point mort bas grâce à une liaison qui se redresse à mesure que la glissière descend. Le coulisseau s'approche lentement avec un avantage mécanique élevé, puis se rétracte rapidement. Il s'agit de l'architecture standard pour le forgeage à froid, le matriçage et le dimensionnement, où le matériau doit s'écouler plutôt que d'être coupé, et où le pic de force se situe à moins d'un millimètre ou deux du fond. Les machines à bascule sont généralement spécifiées par l'énergie de déformation et la rigidité du châssis plutôt que par le seul tonnage.
| Type de lecteur | Force disponible près du point mort bas | Processus typiques | Principale limitation à vérifier |
|---|---|---|---|
| Manivelle | Force nominale à la position de tonnage nominal | Découpage, perçage, pliage, formage superficiel | Longueur de course et énergie par course |
| Engrenage excentrique | Élevé, avec une forte multiplication du couple | Emboutissage profond, tôle épaisse, formage à froid | Temps de récupération du volant sur courses continues |
| Servo | Programmable ; dépend de la puissance du moteur et de la vis | Découpage silencieux, emboutissage contrôlé, matriçage, outillage mixte | Énergie disponible par course et coût d'entraînement |
| Bascule / jointure | Très élevé dans une zone de travail courte | Forgeage à froid, dimensionnement, monnayage | Fenêtre de course utilisable étroite |
La plupart des erreurs d’achat sur les presses à châssis fermé ne concernent pas le tonnage. Ils sont réalisés sur les quatre ou cinq chiffres imprimés en dessous. Un cahier des charges est un contrat en miniature, et chaque figure a un contexte que le devis explique rarement.
Commencez par la position de tonnage nominal. Une presse mécanique ne peut délivrer sa force nominale qu'à une distance définie au-dessus du point mort bas, généralement entre 5 et 13 mm selon la taille et la norme. Au-delà de ce point, la géométrie de l'entraînement limite la force. Si votre opération de formage nécessite un tonnage complet à 30 mm au-dessus du point mort bas, une machine évaluée à 6 mm ne le fournira pas, peu importe ce qu'indique la plaque signalétique. Demandez la courbe des tonnages, pas le chiffre unique.
Ensuite, vérifiez ensemble le coup et le nombre de coups par minute. Le SPM est normalement indiqué pour une longueur de course spécifique et souvent pour un réglage de vitesse spécifique. Une machine annoncée à 60 SPM ne peut atteindre cela qu'avec une course courte et un entraînement à vitesse variable réglé au maximum. Si votre outil nécessite une course de 200 mm pour l'extraction des pièces, le taux de production réaliste peut être considérablement inférieur.
Vérifiez ensuite l’arithmétique de l’espace de dé. La hauteur de fermeture, le réglage de la glissière et l’épaisseur du traversin doivent être considérés comme un ensemble. Votre pile de matrices doit se situer près du milieu de la plage de réglage, et non à l'extrême, afin que vous conserviez une marge de meulage sur la matrice et de la place pour ajouter une entretoise ou une plaque de coussin plus tard. Une matrice qui ne s'ajuste qu'à sa limite supérieure est une matrice qui ne s'adaptera pas après son premier rebroyage.
| Chiffre de spécification | Ce qu'il contrôle | Question à poser |
|---|---|---|
| Tonnage nominal et position nominale | Force utilisable à une hauteur donnée au-dessus du point mort bas | Pouvez-vous fournir la courbe de tonnage sur toute la course de travail ? |
| Longueur de course et SPM | Hauteur d'extraction des pièces et rendement réaliste | À quels réglages de course et de vitesse le SPM est-il mesuré ? |
| Réglage de la hauteur de la matrice et du coulisseau | Si la pile de matrices correspond à la marge | Quelle est la position de réglage avec ma matrice installée ? |
| Espace lit et toboggan | Empreinte de matrice et espace de serrage | Le lit indiqué est-il l'ouverture du cadre ou la plaque de traversin ? |
| Déviation du cadre | Stabilité du jeu de matrice et précision des pièces | Quelle déflexion verticale et angulaire est garantie à la charge nominale ? |
| Capacité et course du coussin de matrice | Force du support de flan et éjection | La force d’amortissement est-elle constante tout au long de la course ou augmente-t-elle ? |
| Puissance du moteur principal | Production continue et récupération d’énergie | Combien de coups par minute peuvent être soutenus à pleine charge ? |
Le tonnage doit être calculé à partir de l'outil, puis arrondi avec une marge, puis vérifié par rapport à la courbe de la presse. En procédant dans l'autre ordre, en partant de la machine qui vous a été proposée, c'est ainsi que les presses finissent par fonctionner à 95 % de leur charge nominale et tombent en panne prématurément.
Pour le cisaillement et le découpage, la force est la longueur de coupe multipliée par l'épaisseur multipliée par la résistance au cisaillement du matériau. Un flan carré de 180 mm en acier doux de 3 mm a une longueur de coupe de 720 mm ; avec une résistance au cisaillement d'environ 350 MPa, la force est d'environ 756 kN, soit environ 77 tonnes. Ajoutez à cela une force de dénudage, généralement de 5 à 10 pour cent, et une marge de travail de 20 à 30 pour cent, et une machine de 100 à 110 tonnes est confortable. Multiplier par le nombre de postes coupant simultanément dans une matrice progressive. Quatre coupes simultanées de cette taille nécessiteront bien plus de 300 tonnes, ce qui change complètement la catégorie des machines.
Pour l'emboutissage, la force d'étirage dépend du diamètre du flan, de l'épaisseur du matériau et de la résistance à la traction, et la force du serre-flan ajoute généralement 20 à 40 pour cent. Une erreur courante consiste à dimensionner la pression uniquement en fonction de la force d'étirage et à oublier que le coussin doit maintenir le flan enfoncé sur toute la profondeur d'emboutissage pendant que la glissière est toujours en mouvement. La capacité du coussin, sa courbe de force et sa course doivent toutes être vérifiées par rapport au programme de dessin, et pas seulement par rapport au chiffre le plus élevé du catalogue.
Deux autres contrôles sont souvent ignorés. Premièrement, l’énergie : une machine à volant d’inertie peut fournir une force importante mais seulement une quantité limitée d’énergie par course avant de ralentir. Un travail avec une longue course de travail consomme plus d'énergie qu'une coupe courte pour le même tonnage, et si le volant ne peut pas récupérer entre les courses, le taux de production chute. Deuxièmement, le chargement décentré : les châssis fermés le tolèrent mieux que les machines à espace ouvert, mais ils ne l'ignorent pas. Si la force résultante se situe en dehors de la zone recommandée, la glissière s'incline, les larves s'usent de manière inégale et la matrice voit une variation de jeu. Demandez le diagramme de charge excentrée autorisé et vérifiez où se trouve réellement le centre de force de votre outil.
L’espace de matrice est l’endroit où les bonnes spécifications vont mourir. Un dessin montrant un lit de 2 000 x 1 000 mm peut faire référence à l'ouverture du cadre, tandis que la plaque de renfort réelle avec des fentes en T peut être plus petite. Confirmez la dimension que vous achetez, puis confirmez la taille, le pas et la position de la rainure en T, car ceux-ci décident de la manière dont vous serrez la matrice et si vos pinces et parallèles existants fonctionneront.
La surface du toboggan compte autant que la surface du lit. La matrice supérieure est fixée à la glissière, et une glissière beaucoup plus étroite que la matrice laisse les bords extérieurs de l'outil sans support. Pour les grands panneaux, c'est une véritable source de flexion et de marquage. Vérifiez également la limite de poids de la matrice par rapport à la capacité du coulisseau et du contrepoids : une matrice lourde et déséquilibrée tombera lorsque la pression du contrepoids sera relâchée, ce qui constitue à la fois un problème de sécurité et un problème d'endommagement de la matrice.
Sur le coussin, les questions qui comptent sont la force, le coup et le contrôle. Un coussin pneumatique donne une force à peu près constante avec une montée caractéristique en fin de course, ce qui convient à de nombreux travaux de dessin. Un coussin hydraulique avec force et position programmables donne plus de contrôle pour les tirages difficiles mais augmente le coût et la maintenance. Si vous avez l'intention d'effectuer à la fois des travaux d'emboutissage et de découpage, vérifiez si le coussin peut être verrouillé ou rétracté hors de la matrice, et si les broches du coussin peuvent être positionnées pour s'adapter à la disposition de votre outil sans percer de nouveaux trous dans le traversin.
Pour les usines exécutant des travaux à forte diversité et à faible volume, un support mobile avec rails et un serrage rapide des matrices modifie la rentabilité plus que toute autre option de la liste. Le temps de préparation qui passe de quatre heures à quarante minutes est plus rentable qu'une réduction marginale du temps de cycle, car la presse peut gagner de l'argent sur le travail suivant pendant que la matrice est encore en cours de préparation.
Une presse à châssis fermé est un investissement important protégé par un petit nombre de composants, et le système de surcharge est le plus important d'entre eux. La protection hydraulique contre les surcharges libère le coulisseau lorsque la force dépasse une limite définie, généralement en quelques millisecondes, puis se réinitialise. Sans cela, un double flan ou une bande mal alimentée transfère la surcharge dans la bielle, la manivelle et le cadre. Lorsque vous comparez des machines, demandez quel est le seuil de libération en cas de surcharge, comment il est réinitialisé et si le point de libération peut être vérifié lors des tests d'acceptation plutôt que pris en toute confiance.
La disposition de l'embrayage et du frein détermine les performances de freinage, le bruit et l'entretien. Les embrayages et freins multidisques humides fonctionnent dans l'huile, durent plus longtemps, fonctionnent plus silencieusement et nécessitent moins de réglages que les types à friction sèche, au prix d'un circuit d'huile qui doit être entretenu. Ce qui compte pour la sécurité, c'est le temps et l'angle d'arrêt, mesurés au volant ou au coulisseau, car la distance de sécurité des barrières de sécurité et des barrières immatérielles en dépend. Ces chiffres doivent être enregistrés lors de la mise en service et revérifiés chaque année.
La lubrification est peu glamour et décisive. La lubrification centralisée automatique avec pression surveillée et sortie de défaut prévient la cause la plus courante de gibrage prématuré et d'usure des engrenages. Demandez le schéma de lubrification, le nombre de points, la capacité du réservoir et le comportement de l'alarme en cas de blocage d'une conduite. Renseignez-vous également sur la procédure de préchauffage : une presse à froid a des jeux différents d'une presse à chaud, et un atelier qui démarre à plein tonnage par une matinée froide verra la précision dériver pendant la première heure du quart de travail.
La sécurité des presses est réglementée presque partout et l'exigence n'est pas un autocollant sur la machine mais une fonction de sécurité validée. Sur les marchés conformes à la norme ISO 16092, les presses mécaniques sont couvertes par une norme de sécurité générale pour les presses ainsi qu'une partie spécifique à la machine pour les presses mécaniques, et les systèmes de contrôle liés à la sécurité sont conçus et validés à un niveau de performance conforme à la norme ISO 13849. Les machines marquées CE en Europe, NR-12 au Brésil et les installations régies par l'OSHA aux États-Unis abordent toutes le même problème sous des angles légèrement différents : le point de fonctionnement doit être protégé et la protection doit échouer en toute sécurité.
En pratique, recherchez des protections fixes avec des portes d'inspection verrouillées, une unité de commande bimanuelle pour le fonctionnement à une seule course, des barrières immatérielles ou des tapis de sécurité là où l'accès est nécessaire, un bloc de sécurité pour la mise en place des matrices et une procédure d'isolation énergétique qui isole réellement l'énergie stockée dans le volant, l'air d'équilibrage et le circuit hydraulique. Le bloc de sécurité est souvent omis dans les devis budgétaires et est indispensable pour toute personne qui change de matrice.
Du côté du contrôle, les fonctionnalités utiles sont celles qui réduisent les erreurs de l'opérateur plutôt que celles qui semblent impressionnantes dans une brochure. La mémoire de hauteur de matrice avec réglage motorisé, la surveillance du tonnage avec affichage par course, l'historique des défauts avec horodatage et une indication claire de l'angle de vilebrequin valent tous la peine. La surveillance du tonnage, en particulier, est rentabilisée dès la première fois qu'elle détecte un bourrage avant la destruction de l'outil.
Une presse à châssis fermé est rigide, lourde et sensible à la façon dont elle repose sur le sol. La fondation est généralement un bloc de béton armé séparé, isolé de la dalle environnante, dimensionné en fonction de la masse et de la charge dynamique de la machine et coulé avec des poches de boulons d'ancrage définies à partir d'un gabarit. Ignorer l'isolation et le boulonnage directement sur une dalle industrielle générale est le chemin le plus rapide vers la fissuration, la transmission des vibrations aux machines voisines et vers une presse qui ne tiendra pas le parallélisme.
Le nivellement est un travail de précision. Une presse nivelée à une fraction de millimètre par mètre avec un niveau à bulle ou électronique approprié, puis jointoyée et revérifiée après le durcissement du coulis, conservera sa géométrie. Celui nivelé à l’œil le montrera au premier dé. Prévoyez un temps de durcissement avant la production et enregistrez les lectures de niveau dans le cadre du fichier d'installation.
Les services publics sont généralement sous-estimés. L'air comprimé est nécessaire pour l'embrayage, le contrepoids, l'amortissement et le souffle d'air ; vérifier la pression, le débit et si l'alimentation est sèche et filtrée, car l'eau présente dans le circuit d'air atteint l'embrayage et le système pneumatique. L'alimentation électrique doit correspondre à la tension du moteur et de la commande, et la capacité du transformateur doit être dimensionnée en tenant compte du courant de démarrage et de toute future charge de servo ou VFD. Prévoyez de la place pour un convoyeur à limaces ou un bac à ferraille sous le lit et vérifiez la profondeur de fosse nécessaire au coussinage et à l'éjection.
Enfin, planifiez le gréement. Confirmez la capacité de la grue au point d'installation, les largeurs de porte et de passage, la charge au sol le long du parcours et si le cadre arrive assemblé ou en pièces. Une machine prête à temps mais qui ne peut pas être amenée dans le bâtiment représente un retard coûteux, et le plan de montage ne coûte rien à préparer à l'avance.
Avant de signer, parcourez les éléments suivants et obtenez une réponse écrite à chacun d’entre eux. Aucun d’entre eux n’est exotique ; tous sont systématiquement manqués.
Le coût total de possession suit généralement la durée de vie et la disponibilité bien plus que le prix d'achat. Une machine qui maintient le parallélisme sous charge prolonge la durée de vie de la matrice d'une marge mesurable, et une matrice qui dure 30 % plus longtemps vaut plus qu'une petite remise sur la presse. Ajoutez le coût des rebuts, des heures de configuration, de l'énergie par millier de courses et des temps d'arrêt imprévus, et le devis le moins cher cesse souvent d'être l'option la moins chère au bout de la troisième année.
Les constructeurs qui fabriquent des machines ouvertes et fermées ont tendance à structurer leur catalogue autour des quatre mêmes variables : l'architecture du châssis, le nombre de points de connexion des glissières, le type d'entraînement et la spécialisation du processus. Comprendre cette structure facilite la sélection du bon modèle au lieu de lire trente fiches techniques.
Une ligne typique à châssis fermé s'étend des machines à porte large à un seul point pour les travaux importants et centrés, en passant par les presses à double point pour les outils progressifs et multipostes, jusqu'aux machines à engrenages excentriques pour l'emboutissage profond et le formage lourd, et enfin aux variantes servocommandées où le mouvement de coulissement programmable vaut la peine. Des branches spécialisées côtoient : des presses à bascule de forgeage à froid pour les travaux de déformation et des presses à coques à batterie pour la production de boîtiers en grand volume où la cohérence dimensionnelle de millions de pièces compte plus que le tonnage brut.
Zhejiang Bolun High-Precision Machinery construit sa famille à châssis fermé selon exactement ces lignes, avec des modèles monopoint à porte large, des presses à double point dans le milieu de gamme, des machines à engrenages excentriques en haut de l'échelle de tonnage et une branche servo à double point pour le formage programmable. La position déclarée de l'entreprise est celle d'un fabricant verticalement intégré couvrant la conception, l'usinage des composants principaux et l'assemblage final, ce qui compte pour les acheteurs principalement pour une raison : le cadre, la glissière et l'entraînement sont produits sous un même toit, de sorte que les valeurs de déflexion et de précision peuvent être attribuées à un processus d'usinage et d'inspection plutôt qu'à un assemblage à partir de pièces tierces. Les acheteurs évaluant la gamme peuvent consulter le aperçu du fabricant puis comparez des modèles spécifiques avec la liste de contrôle des spécifications ci-dessus.
L’habitude la plus utile lors de l’achat d’une presse mécanique de type fermé est d’arrêter de traiter le tonnage comme spécification principale. Le tonnage vous indique la taille de la machine. La déviation du cadre, l'espace de la matrice, les caractéristiques d'entraînement et l'énergie par course vous indiquent ce qu'il produira réellement, combien de temps dureront les matrices et si la machine conservera encore ses tolérances dans une décennie. Obtenez ces quatre bons résultats, mettez les critères d'acceptation par écrit et le reste de l'achat relève de l'administration.


La réponse courte : quel type de cadre convient à votre travail ...
Un responsable de production dans une usine de composants métalliques de t...
Un acheteur comparant une presse à espacement ouvert de 45 tonnes pour une...
Commencez par la décision d'achat, pas par les définitions Un i...
Un fabricant de fixations de taille moyenne a récemment été confronté à un...
Une matrice de forgeage à froid annonce rarement son échec à l'avance...
Contactez-nous

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, ville de Jinting, ville de Shengzhou, province du Zhejiang, Chine
Prêt commencer ?
Get in Touch

Maintenant !

ZHEJIANG BOLUN

