
Un acheteur comparant une presse à espacement ouvert de 45 tonnes pour une ligne de support reçoit souvent deux devis qui semblent presque identiques sur papier : même classe de tonnage, taille de lit similaire, prix similaire. La différence apparaît plus tard, lors du réglage de la matrice, d'un perçage décentré ou d'un travail d'emboutissage profond qui nécessite une force de course supérieure à celle que la presse peut fournir. C'est pourquoi la sélection d'une presse mécanique de type ouvert doit commencer par l'opération de formage, et non par une page de catalogue.
Conclusion d'abord : une presse mécanique de type ouvert est généralement le meilleur choix lorsque le travail nécessite un accès rapide aux matrices, un changement court et une fenêtre de tonnage modérée. Une presse à châssis fermé devient le choix le plus sûr lorsque les charges décentrées, l'emboutissage profond ou la précision à long terme dominent. La véritable décision repose sur la force au niveau de la course de travail, la déflexion du châssis, la hauteur de fermeture, la taille du lit et la stratégie de contrôle, et non pas uniquement sur le tonnage.
Une presse de type ouvert, souvent appelée presse à espace ouvert ou à cadre en C, laisse l'avant et souvent l'arrière et les côtés ouverts pour l'accès aux outils. Cette disposition est pratique pour les travaux d'emboutissage, de perçage, de pliage, de détourage, d'emboutissage superficiel et de production mixte où les matrices sont changées plusieurs fois par jour. La gorge ouverte permet également à un opérateur ou à un robot d'atteindre la zone de la matrice plus facilement que sur une machine à châssis fermé.
Le compromis est la rigidité. Le cadre est essentiellement en forme de C, il fléchit donc sous la charge. Cela ne le rend pas inférieur ; cela le rend adapté à un profil d’emploi différent. Une presse à cadre fermé entoure le chemin de charge avec des montants et est généralement plus rigide, ce qui facilite le jeu serré des matrices, les lourdes charges excentrées et les processus qui exigent un parallélisme cohérent entre le vérin et le lit. La comparaison pratique ressemble à ceci :
| Considération | Presse à type ouvert | Presse de type fermé | Effet pratique |
|---|---|---|---|
| Accès aux filières | L'accès sur trois côtés est courant | L'accès est limité par des montants | Le type ouvert favorise les changements fréquents et l’alimentation manuelle |
| Rigidité du cadre | Inférieur à un châssis fermé de tonnage similaire | Plus haut et plus symétrique | Les dégagements serrés et les travaux décentrés nécessitent un examen plus minutieux sur le type ouvert |
| Lit et gorge | Des lits larges sont disponibles ; la profondeur de la gorge limite l'enveloppe de la pièce | Les grands lits et les longues courses sont courants | Les grands panneaux peuvent nécessiter une conception à gorge profonde ou à cadre fermé |
| Travail typique | Perçage, pliage, détourage, emboutissage superficiel, estampage de coques de batterie | Étirage lourd, formage de précision, estampage à fort tonnage | La courbe de tonnage et le profil de charge de la matrice décident de la correspondance finale |
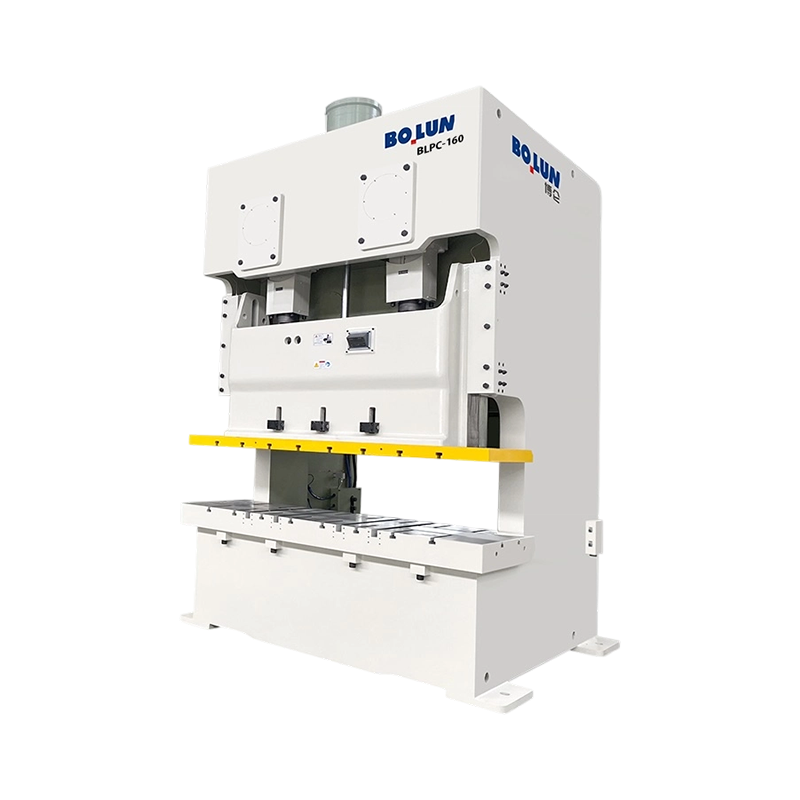
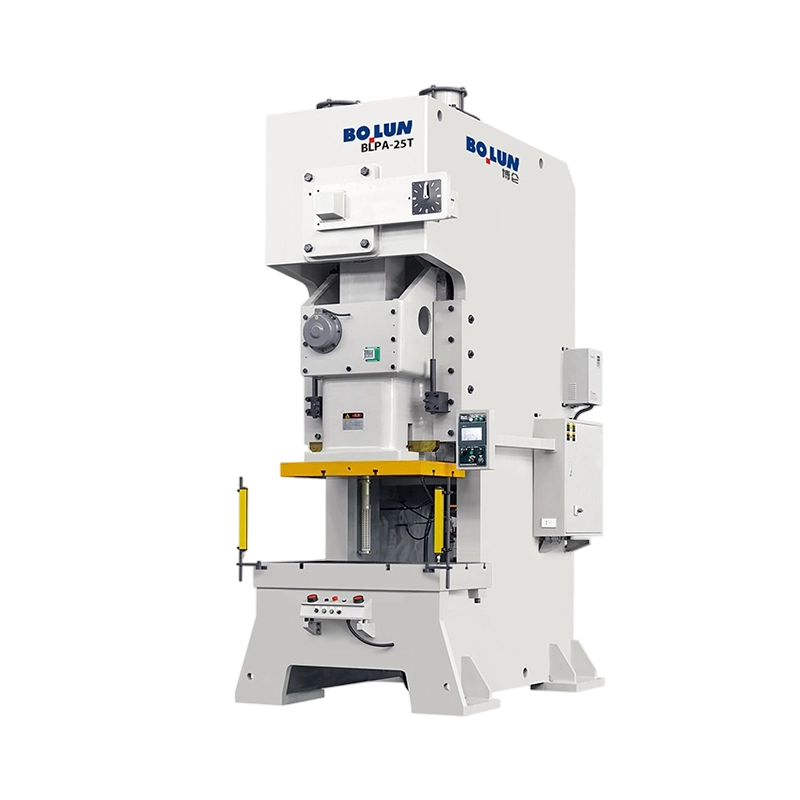
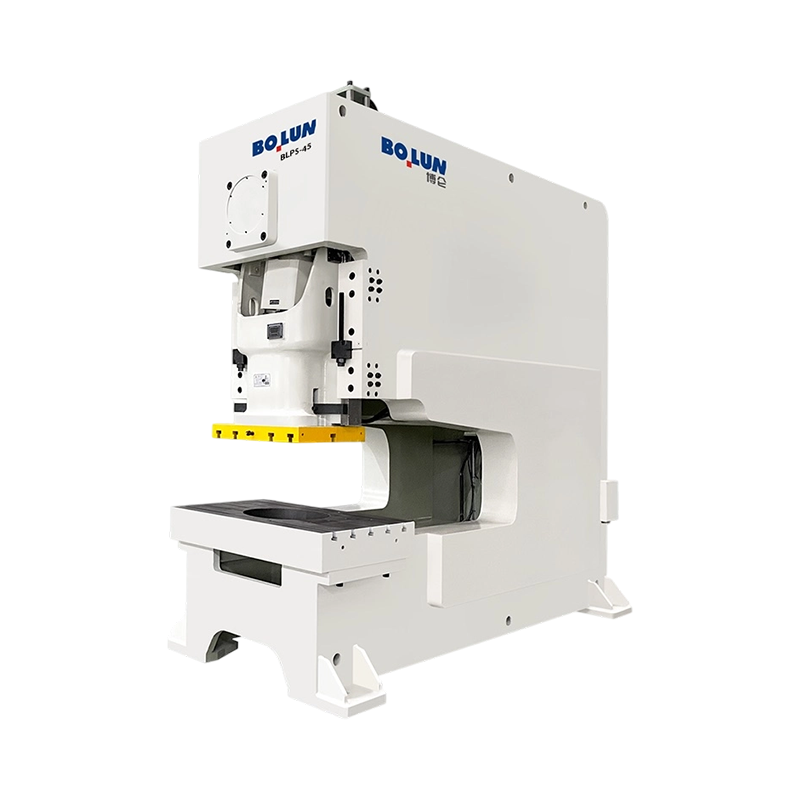
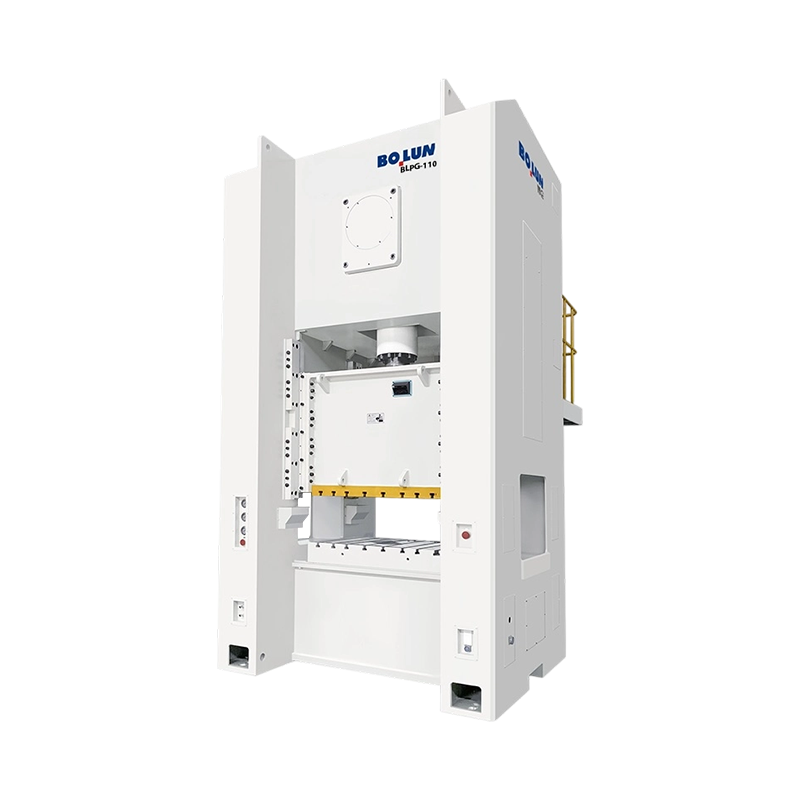
La gamme de type ouvert de Bolun reflète cette logique. Il comprend des modèles BLPA à un point, des modèles BLPC à double point, des modèles BLPS à gorge profonde, des modèles BLAS servomoteurs et des modèles BLPC2 à batterie. La famille de modèles est importante car un cadre à double pointe, une gorge profonde ou une glissière servo modifie le type de travail que la presse peut absorber, pas seulement le prix.
Le tonnage nominal n'est pas un nombre fixe disponible n'importe où dans la course. Sur une presse mécanique, la force disponible change tout au long de la course et la valeur nominale est généralement liée à une position de travail spécifiée au-dessus du point mort bas. Une matrice qui nécessite une force élevée au début de la course peut surcharger une presse qui semble adéquate selon le tonnage indiqué sur la plaque signalétique. C'est pourquoi une presse de 63 tonnes peut être plus sûre qu'une presse de 80 tonnes pour un travail et plus faible pour un autre.
Pour une première estimation, maintenez la force de formage maximale calculée en dessous d'environ 70 à 80 % de la capacité nominale, puis vérifiez la courbe de tonnage à la course de travail réelle. Si une pièce pèse 52 tonnes, un châssis de 63 tonnes n'est pas automatiquement suffisant. La disposition de la matrice, l'épaisseur du matériau, la résistance à la traction, la zone de cisaillement et la profondeur d'emboutissage affectent tous le profil de force. Pour l'emboutissage profond, la force peut rester élevée sur une plus longue distance ; pour la suppression, il peut culminer brusquement près du bas.
La charge décentrée est le deuxième piège. Une presse peut être conçue pour une capacité de 100 tonnes centrée, mais une matrice placée loin d'un côté du vérin crée une inclinaison du vérin, un chargement de lardon inégal et un mauvais dégagement de la matrice. Sur une presse à type ouvert, cet effet est plus prononcé car le cadre lui-même dévie. Demandez la charge excentrée autorisée et le parallélisme du vérin sous charge, pas seulement la planéité statique du lit.
La déviation n’est pas un défaut à éliminer ; c'est une caractéristique à gérer. Sous charge, l'espace dans un cadre en C a tendance à se fermer et le vérin peut s'incliner légèrement par rapport au lit. Le résultat peut être une entrée de poinçon inégale, une usure plus rapide de la matrice ou une hauteur de bavure qui dérive sur la bande. Pour le perçage et le pliage généraux, une presse de type ouvert bien construite peut offrir une précision acceptable. Pour une matrice avec un jeu poinçon-matrice de 0,03 à 0,05 mm par côté, la déflexion du cadre et le guidage du vérin comptent pour plus de 20 tonnes supplémentaires de capacité nominale.
Lors de l'approvisionnement, demandez la déflexion à la charge nominale, le parallélisme du vérin sur la course de travail et la planéité du lit. Un fournisseur capable de fournir des données mesurées est plus facile à comparer qu’un fournisseur qui se contente d’indiquer une « rigidité élevée ». Si l'application implique un découpage fin, une planéité très serrée ou une matrice progressive à long terme, une conception à cadre fermé peut être la solution la plus économique car elle réduit la quantité de compensation de précision intégrée à l'outillage.
C'est pour cette raison que les modèles ouverts à un ou deux points de Bolun utilisent des dispositions de cadre et de glissière différentes. Un modèle BLPA compact convient aux matrices plus petites et aux changements fréquents ; un modèle BLPC plus large offre plus de surface de lit et deux points de connexion pour les matrices qui nécessitent une meilleure répartition de la charge sur la glissière.
Une presse peut avoir un tonnage suffisant et rester inutilisable car la matrice ne rentre pas. Vérifiez l’enveloppe de l’outillage avant de comparer les prix. La liste de contrôle utile comprend :
Un risque courant en matière d'approvisionnement est d'acheter pour le dessin de la pièce et d'oublier la pile d'outillage. Si la matrice est dotée d'un support épais, d'un grand jeu de broches de guidage ou d'un tampon pneumatique, la hauteur de fermeture requise peut augmenter rapidement. L'ajout d'une entretoise peut résoudre l'ajustement immédiat, mais cela peut réduire la rigidité et modifier la hauteur de travail. Il est préférable de confirmer la pile complète de matrices et la plage de réglage avant la commande.
La plupart des presses de type ouvert utilisent un entraînement mécanique par volant avec un embrayage et un frein. Ils sont simples, productifs et bien compris par les équipes de maintenance. Une servo-presse remplace ce mouvement de glissement fixe par une courbe programmable. Le toboggan peut ralentir au contact de la matrice, rester en bas et revenir plus rapidement. Pour une coupelle emboutie, ce contrôle peut améliorer le flux de matière et réduire les plis ; pour un travail de perçage, cela peut réduire les chocs et le bruit. Le coût est plus élevé, la démarche doit donc le justifier.
Sur une presse servo-presse monopoint de type ouvert, l’avantage pratique n’est pas « plus de tonnage ». Il s’agit du contrôle de la vitesse et de la position tout au long de la course. Cela est important lorsque la même machine exécute plusieurs produits et que l'équipe d'essais de matrices doit régler le mouvement plutôt que de changer de presse.
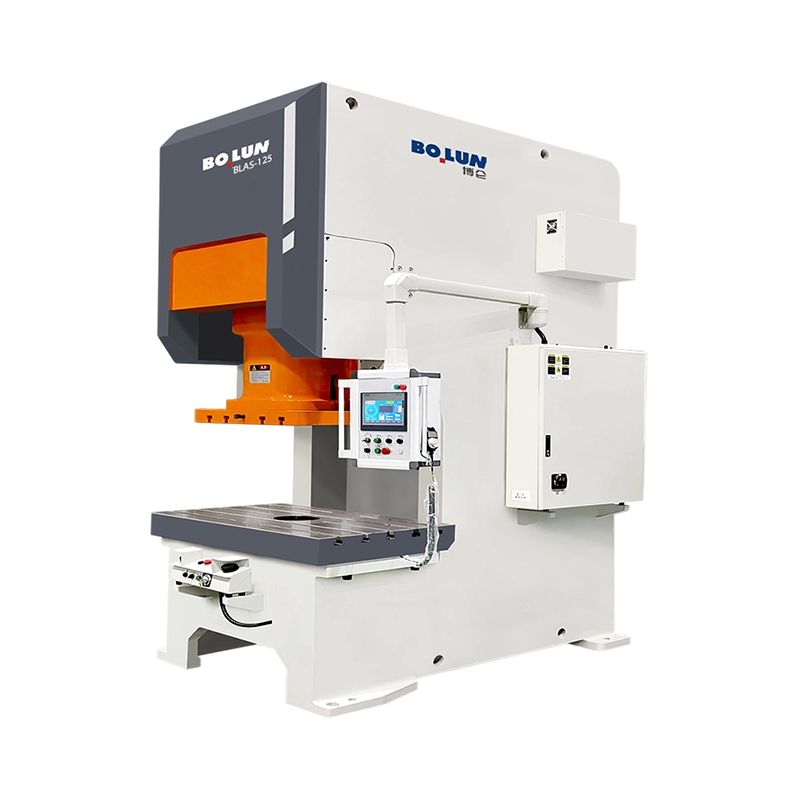 Presse à servomoteur monopoint de type ouvert BLAS-125 Une servopresse de 1 250 kN pour l'emboutissage et l'étirage, avec une profondeur de gorge de 350 mm et une course de coulissement de 180 mm pour les pièces plus grandes. Voir le produit →
Pour les matrices larges ou les travaux où la charge est répartie sur un grand lit, une presse de type ouvert à double point peut réduire la tendance du coulisseau à s'incliner. Le modèle à lit extra-large BLPC200 de Bolun est un exemple de cette disposition : il offre plus de surface de lit et deux points de connexion, ce qui est utile lorsque la matrice est large mais que le processus bénéficie toujours d'un accès frontal ouvert.
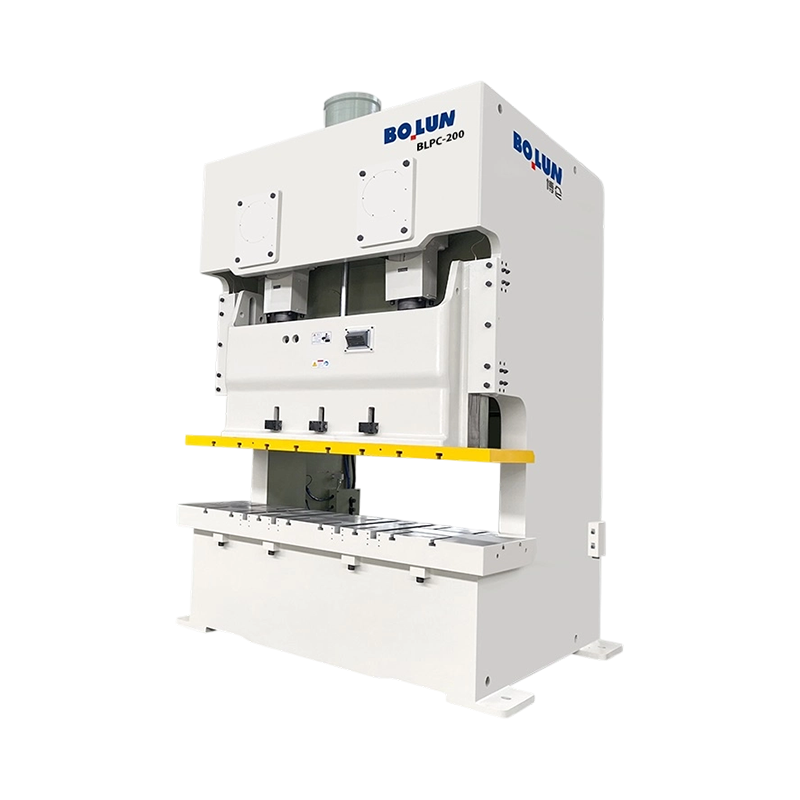 Presse de type ouvert à double point à lit extra-large BLPC-200 Presse ouverte double pointe de 2000 kN avec table de travail de 2400 × 840 mm et entre colonnes de 1980 mm pour matrices larges et formage de grandes tôles. Voir le produit →
La sécurité fait partie des spécifications de la machine et non un accessoire ajouté après la livraison. Une presse de type ouvert a besoin d'une protection qui empêche l'accès au point de fonctionnement tout en permettant à la matrice et à l'alimentation de fonctionner. En fonction du marché et de l'évaluation des risques, cela peut inclure des protecteurs fixes, des protecteurs mobiles verrouillés, des barrières immatérielles, des commandes bimanuelles et des dispositions de verrouillage/étiquetage. Le système électrique et de contrôle doit être documenté conformément aux normes pertinentes, telles que la norme ISO 12100 pour l'évaluation des risques et la CEI 60204-1 pour les équipements électriques. En Europe, une machine marquée CE doit être accompagnée d'une déclaration de conformité et d'un dossier technique ; sur d'autres marchés, les exigences locales s'appliquent toujours.
Un coût caché courant est la rénovation. Une presse qui arrive avec un marquage CE mais sans dossier d'évaluation des risques, sans dessins de protection et sans dossier de validation peut être coûteuse à mettre en conformité. Demandez le concept de sécurité, les performances d'arrêt, la logique de verrouillage et l'assistance en matière de pièces de rechange avant expédition. Le devis le moins cher peut devenir la machine la plus chère si la production ne peut démarrer tant que la protection n'est pas corrigée.
Une vidéo d’une presse fonctionnant à vide ne constitue pas une preuve d’acceptation. Les tests d'acceptation en usine doivent inclure le fonctionnement à vide à basse et haute vitesse, les contrôles de lubrification, les contrôles pneumatiques et électriques et la validation des fonctions de sécurité. Les contrôles géométriques doivent couvrir la planéité du lit, le parallélisme du vérin par rapport au lit et la perpendiculaire du déplacement du vérin. Si possible, exécutez la matrice réelle ou une matrice de test représentative et mesurez la hauteur des bavures, la planéité de la pièce et la répétabilité.
L'acceptation du site ajoute des effets de fondation et d'installation. Une fois la fondation durcie et la presse nivelée, vérifiez à nouveau la géométrie et effectuez un test de charge. Les vibrations, le bruit, l’augmentation de la température et la réponse de l’embrayage/frein doivent être enregistrés. Pour une presse servo, vérifiez les profils de mouvement programmés et les performances d'arrêt dans les conditions de production. Une machine qui répond à une spécification statique mais produit une dispersion inacceptable des pièces après l'installation n'est pas prête à être transférée.
Le prix d’achat ne représente qu’une seule ligne du modèle de coût. La compatibilité des outils, l'assistance aux essais de matrices, les pièces de rechange, la formation, la consommation d'énergie et les temps d'arrêt affectent tous le coût réel par pièce. Avant de signer, demandez la courbe de tonnage, les données de déflexion, le dessin des fondations, les exigences des services publics, la liste des pièces de rechange recommandées et le calendrier d'entretien. Clarifiez quels composants sont propriétaires et à quelle vitesse ils peuvent être remplacés.
Pour une presse mécanique de type ouvert utilisée dans la production à haut mélange, le temps de changement peut avoir plus d'importance qu'une petite différence de vitesse. Demandez comment fonctionnent le serrage de la matrice, le réglage des coulisses et le stockage des recettes de contrôle. Pour une ligne dédiée, la répétabilité et la réponse du service peuvent être plus importantes. Un fournisseur disposant de données de test documentées, d'un dossier de sécurité clair et d'un service d'assistance local est généralement un meilleur partenaire qu'un fournisseur rivalisant uniquement sur le tonnage et le prix.
La série de gorges profondes et d'ouverture ouverte de Bolun montre pourquoi les détails de l'application sont importants. Une gorge plus profonde peut résoudre un problème d'enveloppe partielle, mais elle modifie également la rigidité du cadre et les exigences en matière d'espace au sol.
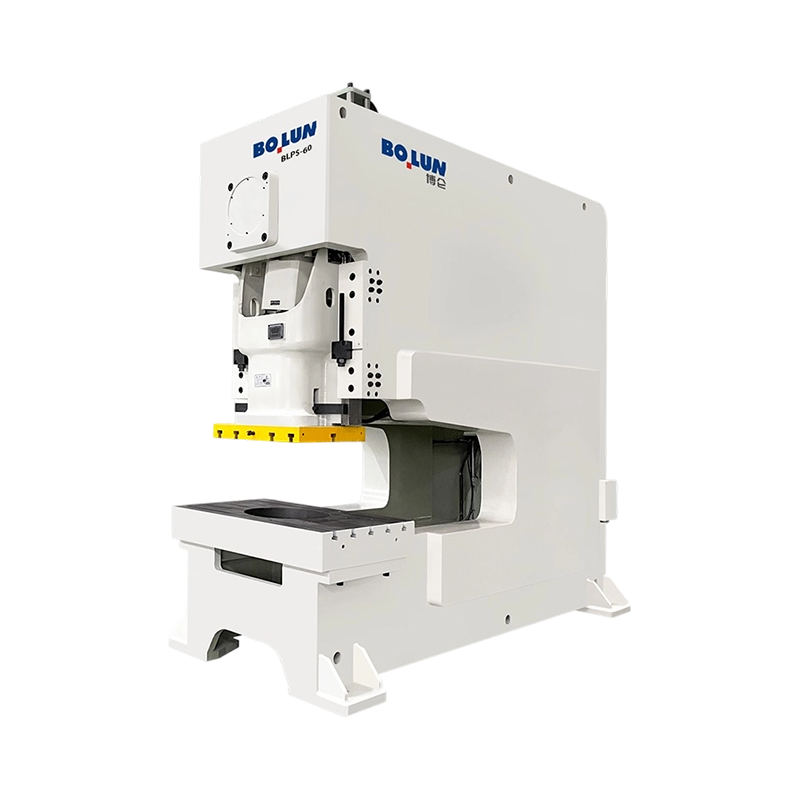 Presse électrique à gorge profonde à espace ouvert BLPS-60 Une presse à gorge profonde à jeu ouvert de 600 kN avec une profondeur de gorge de 500 à 1 200 mm et une table de travail de 900 × 520 mm pour les tôles grand format nécessitant une portée étendue. Voir le produit →
Pour la plupart des travaux généraux d’emboutissage, de pliage, de perçage et d’emboutissage superficiel, une presse mécanique de type ouvert offre le meilleur équilibre entre accès, vitesse de changement et coût. C'est le choix pratique lorsque la matrice est changée souvent et que la charge est raisonnablement centrée. Passez à une conception à cadre fermé ou à une conception de type ouvert plus robuste lorsque la matrice nécessite un jeu serré, que la charge est très décentrée, que la course est profonde ou que la pièce nécessite une stabilité dimensionnelle à long terme.
La séquence d'achat sûre est simple : définissez la force de formage sur la course de travail, confirmez l'enveloppe de la matrice et la hauteur de fermeture, vérifiez la déflexion du cadre et le guidage du vérin, puis adaptez l'ensemble d'entraînement et de sécurité au plan de production. Le tonnage est le chiffre principal, mais la presse qui fonctionne bien est celle dont le châssis, le lit, la course et le système de contrôle correspondent au travail réel.
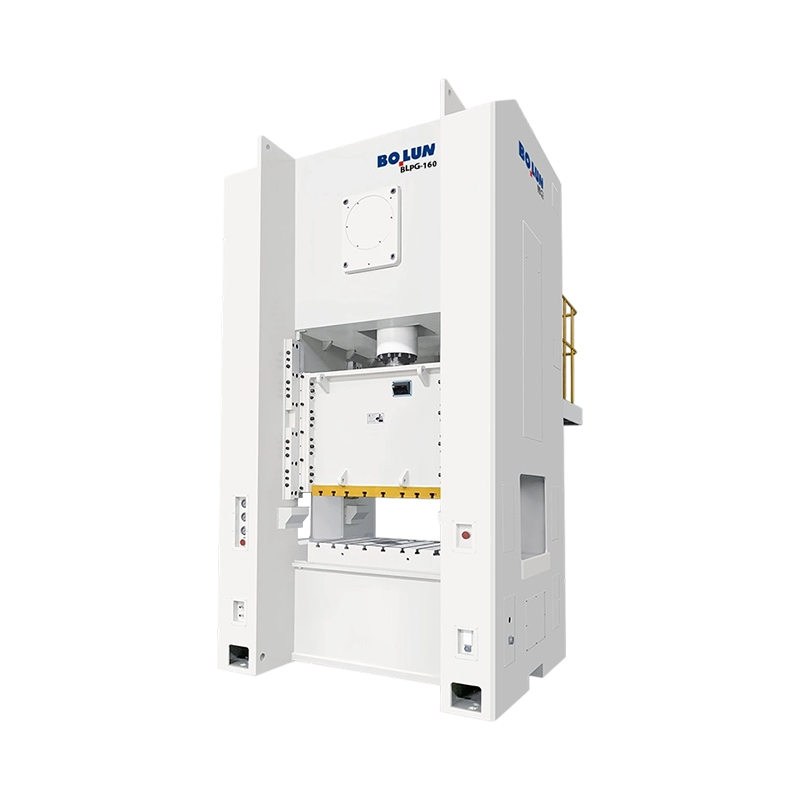


Comprendre les presses mécaniques et leurs fonctions essentielles ...
Conception à point unique Une connexion d&...
La réponse courte : quel type de cadre convient à votre travail ...
Une usine de fixations à Taizhou reçoit une demande d'un équipementie...
Un responsable de production dans une usine de composants métalliques de t...
Un fabricant de fixations de taille moyenne a récemment été confronté à un...
Contactez-nous

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, ville de Jinting, ville de Shengzhou, province du Zhejiang, Chine
Prêt commencer ?
Get in Touch

Maintenant !

ZHEJIANG BOLUN

