
Dans le domaine de la fabrication mécanique de précision moderne, un presse électrique est la source d'alimentation principale pour l'assemblage, le formage et l'étalonnage de haute précision des composants. Qu’il s’agisse de l’assemblage de vilebrequins de moteurs de base ou du pressage de précision de gretes structures mécaniques, le choix du type de presse approprié détermine directement la qualité d’assemblage et la durée de vie de la pièce.
Une presse mécanique est un dispositif qui génère une force immense par transfert d'énergie (mécanique ou hydraulique) pour réaliser une déformation du matériau ou un ajustement à la presse d'un composant. Dans le traitement du vilebrequin, il ne s'agit pas simplement d'un simple « outil de poussée », mais d'un système de précision qui nécessite un contrôle strict de la course, de la vitesse et de la pression. Son objectif opérationnel principal est de garantir que les pièces d'accouplement atteignent l'ajustement serré conçu sans générer de concentrations de contraintes internes ni d'endommagement des surfaces d'accouplement.
Pour mieux comprendre les scénarios applicables aux différents équipements, nous pouvons les analyser à travers la comparaison de performances suivante :
| Caractéristique de performance | Presse à manivelle (presse à manivelle/double manivelle) | Presse hydraulique |
| Source d'alimentation | Stockage d'énergie par volant d'inertie, liaison mécanique | Vérin hydraulique, transmission hydraulique |
| Caractéristiques de l'AVC | Pression maximale au point mort bas, la vitesse chute fortement près du bas | Pression constante tout au long de la course |
| Précision du contrôle | Course fixe, difficile à arrêter en cours de processus | Surveillance précise de la pression et suspension de la course |
| Demande principale | Emboutissage de gros volumes de métaux, forgeage | Emmanchage de précision, redressage d'arbre, assemblage complexe |
| Flexibilité opérationnelle | Faible (Convient aux tâches répétitives standardisées) | Élevé (convient à diverses tâches de montage à pression personnalisées) |
Presse à vilebrequin : Cet équipement est conçu sur mesure pour les lignes de production de vilebrequins et est généralement équipé d'un outil de positionnement spécialisé pour garantir que les lignes centrales des différents tourillons de vilebrequin sont parfaitement alignées, empêchant ainsi l'inclinaison pendant le processus d'ajustement par pression.
Presse de redressage d'arbre : Les vilebrequins présentent souvent des écarts de flexion mineurs après utilisation ou traitement. Ces presses sont équipées de systèmes de mesure à haute sensibilité (généralement utilisés avec des blocs en V et des comparateurs à cadran) pour effectuer de multiples corrections hydrauliques à petite échelle, ajustant le faux-rond du vilebrequin au niveau du micron.
Lorsqu'ils sont confrontés à la tâche de presser un vilebrequin de moteur 2 temps, de nombreux utilisateurs se demandent : une presse ordinaire de 20 tonnes est-elle suffisante ? La réponse n’est pas absolue et dépend des paramètres physiques et des exigences de précision de la pièce spécifique.
Pour déterminer si une pression de 20 tonnes convient, il faut l’évaluer en fonction de la logique physique des ajustements serrés. La force de pressage requise est principalement influencée par la zone de contact, la quantité d'interférence et le coefficient de frottement des matériaux.
Base de calcul de la charge : Dans la pratique de l'ingénierie, la formule approximative pour estimer la force de pressage est F = mu * pi * d * L * P_radial, où mu est le coefficient de frottement, d est le diamètre de l'arbre, L est la longueur d'accouplement et P_radial est la pression radiale générée. Pour un vilebrequin 2 temps, si le diamètre du tourillon est grand et que l'interférence est conçue pour être élevée, la force requise peut approcher ou dépasser la limite de 20 tonnes.
Contraintes structurelles : Les vilebrequins 2 temps sont généralement composés de demi-arbres gauche et droit et d'un maneton central. Leur caractéristique structurelle est une grande rigidité du bras de manivelle, mais l'épaisseur de la paroi autour du trou de connexion est limitée. Si le tonnage de l'équipement est mal sélectionné, une pression dépassant la limite d'élasticité du matériau déclenchera des microfissures dans le bras de manivelle ou une expansion du trou de l'arbre.
| Type de moteur | Plage de diamètre du tourillon | Adéquation de la presse de 20 tonnes | Facteurs fondamentaux à considérer |
| Travaux légers (par exemple, outils de jardinage) | 15 - 25 mm | Très approprié | Réserve de pression suffisante, nécessite une régulation de pression |
| Usage moyen (par exemple, moto/hors-bord) | 30 à 50 mm | Configuration standard de l'industrie | Nécessite un outillage dédié, se concentre sur la coaxialité |
| Usage intensif (par exemple, grande cylindrée/industriel) | > 50 mm | Assistance limitée au montage thermique recommandée | Le pressage à froid endommage facilement les surfaces, nécessite un différentiel de température |
Même si la presse répond aux exigences de tonnage, surveillance de la pression est bien plus important que la simple sélection du tonnage lors du pressage des vilebrequins 2 temps.
Surveillance des courbes : Dans un processus d'ajustement idéal, la courbe de pression augmentant avec le déplacement doit être lisse et linéaire. Si une augmentation soudaine et significative de la pression (pic de gigue) se produit au milieu du processus, cela indique souvent des copeaux de métal, une lubrification insuffisante ou un désalignement axial sur la surface de contact.
Mesures préventives : Il est fortement recommandé d'installer un capteur de pression sur une presse hydraulique. Pour les vilebrequins 2 temps, si la pression atteint rapidement la limite au début, il faut s'arrêter immédiatement, car la forcer à ce stade peut facilement provoquer un grippage sur la surface du tourillon. Une fois que de tels dommages se produisent, la force de fixation de la surface de contact échoue complètement, entraînant un glissement de l'arbre ou un bruit anormal lors d'une utilisation ultérieure.
Dans le processus de maintenance et de production des vilebrequins, le démontage des anciennes pièces et le montage sous pression des nouvelles sont des actions fréquentes. Pour obtenir une commutation efficace et peu dommageable, on ne peut pas compter uniquement sur la simple action push-pull de la presse ; cela nécessite une logique de processus standardisée.
La réalisation d'un passage rapide entre le montage à la presse et le démontage repose sur configuration de l'outillage and réponse flexible du système hydraulique .
Différence dans la conception des outils : Le mode démontage nécessite une matrice de base de support. Son rôle est de laisser la manivelle reposer fermement sur la base tout en laissant un trou central pour le passage du tourillon. Le mode d'ajustement par pression nécessite un vérin de guidage de positionnement. Le vérin doit être aligné avec précision avec le centre du tourillon et doit avoir des capacités de réglage précis pendant le processus de pressage pour garantir que l'angle d'entrée est absolument vertical.
Réglage des limitations du système hydraulique : Pour éviter d'endommager les pièces en raison d'une force excessive, des soupapes de décharge ou des limites électroniques doivent être réglées. Lors du démontage, la force de décollement initiale étant souvent élevée, l'équipement peut fonctionner à la pression nominale ; lors du montage à la presse, une limite supérieure de sécurité doit être prédéfinie pour éviter toute surcharge.
De nombreux débutants ont tendance à penser que plus c'est serré, mieux c'est, mais d'un point de vue technique, les ajustements serrés doivent être maintenus dans un cadre spécifique. tolérance d'ajustement serré .
| Méthode d'accouplement | Coefficient de frottement | Comportement de la force de pression | Fiabilité |
| Interférence excessive | 0,12 - 0,15 | Le manomètre fluctue violemment | Endommage facilement les surfaces, fatigue due au stress interne |
| Interférence raisonnable | 0,08 - 0,10 | La pression monte en douceur, piste stable | Transmission de couple stable, aucun dommage métallique |
| Température assistée | 0,05 - 0,07 | Pression nettement inférieure | Ajustement serré, propriétés des matériaux préservées |
Valeur de la lubrification : L'utilisation de lubrifiant extrême pression est obligatoire ; il forme un film d'huile entre le tourillon et le trou de connexion, empêchant le frottement sec lors du pressage, rendant ainsi l'assemblage plus fluide.
Dans la production à grande échelle, en utilisant une configuration collaborative d’équipements mécaniques et hydrauliques, l’efficacité et le rendement de la production peuvent être considérablement améliorés.
Lors de l'étape d'ébauche ou de forgeage, un presse à double manivelle est une force essentielle indispensable. Il résiste efficacement au moment de renversement généré pendant le processus de pressage, garantissant que l'ébauche du vilebrequin est sollicitée uniformément pendant le forgeage.
| Étape du processus | Équipement recommandé | Objectif |
| Forgeage/Formage brut | Presse à double manivelle | Assurer la densité des matériaux |
| Ajustement serré de précision | Presse hydraulique | Assurer les interférences, prévenir les dommages à la surface |
| Redressage axial | Presse à redresser l'arbre | Contrôler l'erreur géométrique |
Déviation de coaxialité : Si la précision de guidage de l'outillage d'emmanchement est insuffisante, le demi-arbre du vilebrequin oscillera, entraînant un voile radial du produit fini.
Chargement excentrique : Si le centre de pression ne tombe pas sur le centre géométrique de l'axe du vilebrequin, cela entraînera une micro-torsion du bras de manivelle.
Le montage à force du vilebrequin est un travail à haut risque et de haute précision. La mise en place d'un système scientifique de gestion et de sécurité quotidienne constitue le fondement du fonctionnement de l'usine.
Test du capteur de force : Il est recommandé de calibrer le système de détection de pression une fois par trimestre. Assurez-vous que l’erreur de lecture du capteur est contrôlée à moins de 1 pour cent par rapport aux poids d’étalonnage standard.
| Mesure de protection | Fonction |
| Boutons de commande à deux mains | Empêche les opérateurs d'accéder à la station |
| Détection de barrière immatérielle | Arrêt d'urgence si un corps étranger pénètre |
| Protection contre les surcharges de pression | Déchargement automatique si la limite est dépassée |
Écoutez les sons anormaux : Pendant l'enfoncement, un grincement continu indique un échec de lubrification ; un clic net signifie probablement des dommages locaux à la surface de contact métallique.
Le cœur du contrôle de la qualité réside dans l’interprétation de la courbe pression-déplacement. Si des copeaux métalliques sont trouvés entassés à la sortie, ou si des marques de dessin évidentes apparaissent à la surface, l'opération doit être arrêtée.
Généralement, un ajustement répété par pression n'est pas recommandé . Chaque enfoncement provoque une déformation plastique microscopique de la surface de contact, ce qui réduit la durée de vie du matériau et augmente le risque de glissement de l'arbre.
Les entretoises dédiées fournissent non seulement un support, mais s'intègrent également dans la position du maneton, garantissant que les demi-arbres gauche et droit maintiennent l'angle de phase défini pendant le processus de pressage, évitant ainsi un désalignement des phases.
La conclusion est oui. Les presses hydrauliques peuvent contrôler avec précision la force maximale d’ajustement en ajustant les soupapes de décharge. Une fois que la force de pression dépasse la valeur définie, le système hydraulique relâche automatiquement la pression.
Il est recommandé de maintenir 60 pour cent de l'ajustement serré en réservant un jeu dû à la dilatation et à la contraction thermiques, les 40 pour cent restants de l'ajustement dépendant de la presse. Cette méthode garantit la qualité de l'assemblage tout en minimisant les dommages dus aux contraintes internes.


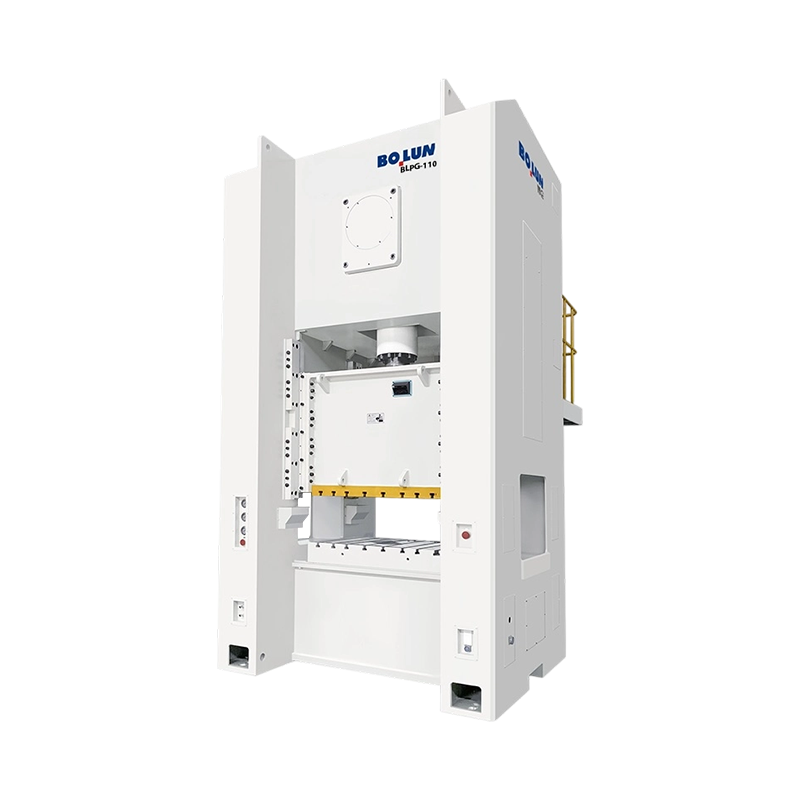
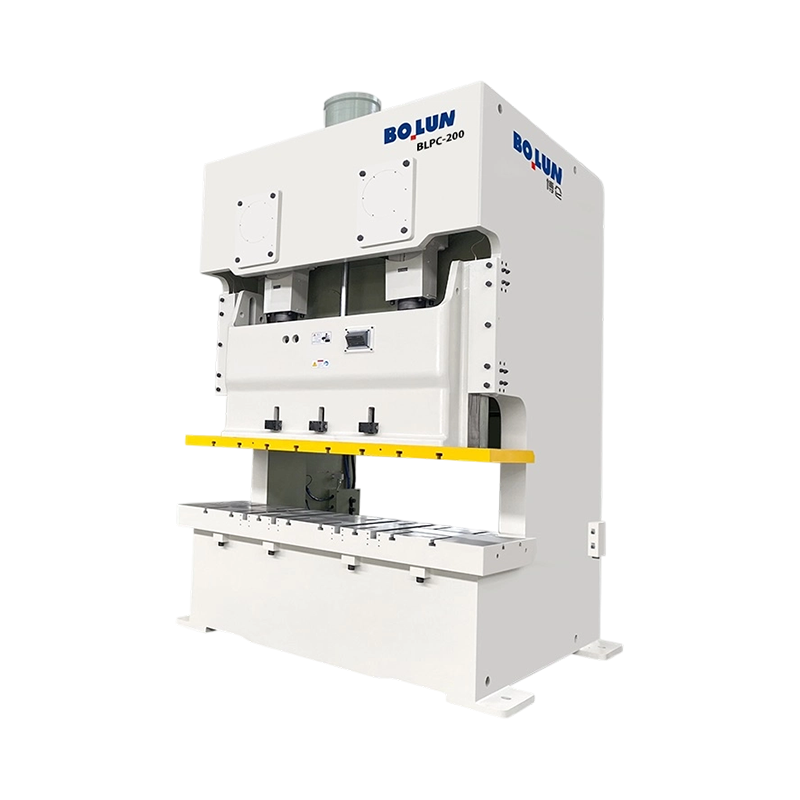
La réponse courte : quel type de cadre convient à votre travail ...
Une usine de fixations à Taizhou reçoit une demande d'un équipementie...
Une matrice de forgeage à froid annonce rarement son échec à l'avance...
Lorsque vous envisagez de produire des pièces métalliques de taille moyenn...
Dans les domaines du formage des métaux, de la fabrication de la tôle, du déc...
Alors que l’industrie manufacturière évolue progressivement vers l’automatisa...
Contactez-nous

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, ville de Jinting, ville de Shengzhou, province du Zhejiang, Chine
Prêt commencer ?
Get in Touch

Maintenant !

ZHEJIANG BOLUN

