
Un responsable de production se rend à une réunion d'ingénierie avec une pile de dessins pour une fixation à grand volume, une bague de roulement et un boîtier de batterie. La question courante est : « Pouvons-nous les fabriquer plus rapidement, avec moins de rebuts et avec une meilleure résistance à la fatigue que l'usinage ou le forgeage à chaud ? » Dans de nombreux cas, la réponse est le formage à froid. Le formage à froid est le processus de mise en forme du métal en dessous de sa température de recristallisation, généralement à température ambiante, en forçant le matériau dans une cavité de matrice sous haute pression. Il transforme un simple fil ou une tige en une pièce finie ou presque finie en quelques secondes, tout en améliorant la résistance du matériau et en réduisant les déchets. Le défi pratique pour un acheteur n'est pas de savoir si le formage à froid fonctionne, mais plutôt de savoir comment adapter le processus à la géométrie de la pièce, au matériau et à la presse qui effectuera le travail.
Le formage à froid est une méthode de travail des métaux qui modifie la forme d'une ébauche ou d'un fil métallique à température ambiante, sans chauffer la pièce au-dessus de son point de recristallisation. Le métal est comprimé entre un poinçon et une matrice, et le matériau se déplace plastiquement pour prendre la forme souhaitée. Parce que la température reste basse, le métal subit un écrouissage. Cela signifie que la pièce devient plus solide à mesure qu'elle se déforme, atteignant souvent deux à trois fois la limite d'élasticité du matériau d'origine. Le processus est également appelé forgeage à froid ou frappe à froid, selon l'industrie et le type de pièce à fabriquer.
Le terme « formage à froid » est large. Dans une usine de fixation, cela signifie généralement un formeur à froid qui prend le fil enroulé, coupe un flan et le déplace à travers plusieurs postes de filière pour produire des vis, des boulons ou des écrous. Dans un atelier d'emboutissage, cela peut signifier une presse de forgeage à froid qui forme des pièces plus grandes telles que des ébauches d'engrenages ou des arbres. Dans le contexte de la tôlerie, cela peut faire référence au profilage ou au pliage à froid. Cet article se concentre sur le formage sous presse de pièces métalliques solides, où se produisent les décisions en matière de tonnage le plus élevé et d'équipement le plus technique.
La principale distinction entre le formage à froid et le formage à chaud est la température. Le formage à chaud fonctionne au-dessus de la recristallisation, de sorte que le métal reste mou et peut prendre des formes complexes. Le formage à froid fonctionne à température ambiante ou proche, de sorte que le métal est plus dur et plus résistant à la déformation. Cette différence détermine les spécifications de l'équipement : les presses de formage à froid nécessitent un tonnage plus élevé, des cadres plus rigides et souvent un profil de course plus sophistiqué qu'une presse de forgeage à chaud de même capacité.
Le formage à froid exploite le fait que les métaux ductiles peuvent être remodelés de manière permanente lorsque la contrainte dépasse leur limite d'élasticité. Le poinçon pousse le métal dans une cavité de la matrice et le matériau s'écoule le long du chemin de moindre résistance. Comme le métal ne recristallise pas pendant l’opération, la structure des grains s’allonge et le matériau devient plus dur. Cet écrouissage est une arme à double tranchant : il augmente la résistance, mais il réduit également la ductilité, ce qui limite la quantité de déformation par étape.
Il existe trois modes de déformation de base qui régissent la plupart des opérations de formage à froid :
Lors de l'extrusion vers l'avant, le métal est poussé à travers une ouverture de matrice dans la même direction que le déplacement du poinçon. Le flan est placé dans un récipient et un poinçon le comprime à une extrémité, forçant le matériau à s'écouler par un orifice plus petit. Il s'agit d'une méthode standard pour créer des arbres, des broches étagées et des composants tubulaires. La pression nécessaire dépend du rapport de réduction et de la contrainte d’écoulement du matériau.
Lors de l'extrusion vers l'arrière, le métal s'écoule dans le sens opposé à la course du poinçon. Le poinçon pénètre dans le flan et force le matériau à s'écouler vers le haut autour du poinçon, formant une coupelle ou une forme en forme de tube. Ceci est courant pour la fabrication de pièces creuses telles que des douilles hexagonales, des coques de batterie et des pistons automobiles. L'extrusion vers l'arrière peut produire des cavités profondes avec peu de déchets de matière, mais elle nécessite une presse très rigide car le poinçon subit une charge de compression élevée.
Bouleversant is the process of reducing the length of a blank while increasing its diameter. The metal is compressed between a flat punch and a die, and it bulges outward. This is the basis for forming bolt heads, rivets, and flanges. Multiple upsetting steps are often used in cold heading machines to build up material progressively.
La plupart des pièces formées à froid nécessitent une combinaison de ces modes. Une fixation typique, par exemple, utilise le refoulement pour former la tête, l'extrusion vers l'avant pour créer une tige et peut-être une opération de détourage ou de pointage à l'extrémité. La presse doit fournir la force, la course et la vitesse correctes pour chaque station, c'est pourquoi la conception de la machine est aussi importante que l'outillage.
Le formage à froid sur une formeuse multipostes suit un cycle répétitif remarquablement cohérent entre les différentes familles de pièces. Comprendre le cycle aide un acheteur à évaluer ce que la presse doit offrir.
La vitesse du cycle est mesurée en coups par minute ou en parties par minute. Une machine à former des écrous à grande vitesse peut fonctionner à une vitesse de 200 à 400 pièces par minute, tandis qu'une presse de forgeage à froid lourde pour les grandes pièces peut fonctionner à seulement 20 à 60 courses par minute. La structure de la presse, l'embrayage et le système de contrôle doivent être sélectionnés pour correspondre à la vitesse et au profil de charge requis.
Les gens utilisent ces trois termes de manière presque interchangeable, ce qui crée une réelle confusion lors du choix du matériel. La distinction n’est pas académique ; cela affecte les spécifications de la presse, la configuration de l'outillage et la précision attendue de la pièce.
En pratique, une presse de forgeage à froid possède un bâti plus lourd et un coulisseau plus robuste qu'une machine de frappe, car les efforts sont plus élevés et la pièce est plus grande. Une machine de frappe donne la priorité à la vitesse et à l'accessibilité des outils, en utilisant souvent une conception horizontale. Lorsqu'un acheteur demande une « machine de formage à froid », l'ingénieur commercial doit préciser s'il s'agit d'applications de petites fixations ou de pièces structurelles de taille moyenne à grande. La réponse change chaque spécification, du tonnage à la taille du lit en passant par le type d'entraînement.
Tous les métaux ne peuvent pas être formés à froid avec succès. Le matériau doit avoir suffisamment de ductilité pour subir une déformation plastique importante sans se fissurer, et une capacité d'écrouissage suffisante pour améliorer la résistance sans perdre la ténacité requise. Les matériaux de formage à froid les plus courants comprennent :
| Matériel | Comportement typique du formage à froid | Utilisation finale courante |
|---|---|---|
| Acier à faible teneur en carbone | Excellente ductilité, faible contrainte d'écoulement, facilement formé à froid. Les grades comme 1006 à 1018 sont largement utilisés. | Fixations, goupilles, arbres, ancrages |
| Acier au carbone moyen | Plus de résistance mais moins de ductilité ; peut nécessiter un recuit intermédiaire pour les formes complexes. | Engrenages, accouplements, composants automobiles |
| Acier inoxydable | Le travail durcit rapidement, nécessite un tonnage plus élevé et un outillage plus progressif. | Fixations, raccords, composants médicaux |
| Aluminium et alliages d'aluminium | Faible besoin de force, bon état de surface, mais souple et pouvant irriter. | Boîtiers, capuchons, électronique |
| Cuivre et laiton | Excellente ouvrabilité à froid, bonne résistance à la corrosion. | Bornes électriques, pièces de plomberie |
| Acier allié | Haute résistance, plus difficile à former, nécessite souvent un formage à chaud comme tremplin. | Arbres de roue, fixations haute résistance |
Lorsque vous concevez un processus de formage à froid, la limite d’élasticité et le taux d’écrouissage du matériau déterminent la force de compression requise. Une pièce en aluminium tendre peut nécessiter seulement 50 tonnes, tandis qu'une version en acier inoxydable de la même géométrie peut nécessiter 200 tonnes. L'acheteur ne doit pas supposer qu'une presse conçue pour l'acier manipulera un alliage différent sans vérifier le calcul de la force.
Les avantages du formage à froid sont mesurables et expliquent pourquoi tant de pièces métalliques en grand volume sont fabriquées de cette façon.
Ces avantages se traduisent par un coût total par pièce inférieur sur un cycle de production, à condition que le volume soit suffisamment élevé pour amortir l'outillage. Pour les faibles volumes, le coût des filières est généralement prohibitif, ce qui constitue un critère d’achat clé.
Le formage à froid n’est pas une solution universelle. Connaître les limites est essentiel avant de s'engager dans une presse ou un ensemble d'outillage.
Un risque d'approvisionnement souvent négligé est le laminage entre la presse et l'outillage. Une presse conçue pour l’emboutissage progressif peut ne pas disposer du contrôle de vitesse de glissement nécessaire au forgeage à froid. En revanche, une presse conçue pour le forgeage à froid peut ne pas avoir la cadence élevée nécessaire aux fixations. L'acheteur doit demander au fabricant de démontrer la courbe force-course et la capacité énergétique, et pas seulement le tonnage nominal.
La presse est le cœur d’une opération de formage à froid. Il fournit la force qui entraîne le poinçon dans la matrice et détermine la précision de la pièce, la durée de vie de l'outil et le coût de production global. Les principaux paramètres de la presse à évaluer sont le tonnage, la rigidité du châssis, la longueur de course, la vitesse de glissement et le type d'entraînement.
Tonnage est la force maximale que la presse peut appliquer pendant un coup. Elle doit dépasser la force de formage maximale requise par la pièce, qui est calculée à partir de la contrainte d’écoulement du matériau et de la surface projetée. Une règle générale consiste à sélectionner une presse avec un tonnage 10 à 20 pour cent supérieur au pic calculé, pour tenir compte des variations de matériaux et de l'usure des outils.
Rigidité du cadre est mesurée en termes de flèche du cadre sous charge. Un cadre rigide maintient le poinçon et la matrice alignés, ce qui est essentiel pour maintenir des tolérances serrées. Les presses à châssis fermé sont généralement plus rigides que les presses à châssis ouvert car le cheminement de la force est symétrique autour du lit. De nombreuses formeuses à froid préfèrent donc une conception à châssis fermé pour les charges lourdes.
Longueur de course détermine la distance parcourue par la diapositive à partir du bas du trait. Il doit s'adapter à la hauteur de la pièce, à l'ouverture de la matrice et à la course du poinçon requise. Les pièces profondes et les extrusions longues vers l'avant nécessitent une course plus longue, ce qui peut réduire la cadence car le coulisseau doit accélérer sur une distance plus longue.
Vitesse de glissement est la vitesse au moment où l'outil entre en contact avec le matériau. Pour le formage à froid, une vitesse contrôlée près du bas de la course est importante pour éviter les chocs et l'éclatement des matrices. Les presses mécaniques ont un profil de vitesse déterminé par la géométrie du vilebrequin, tandis que les presses servo permettent à l'opérateur de programmer la courbe de vitesse.
Type de lecteur peut être mécanique, hydraulique ou servo. Une presse mécanique utilise un volant d'inertie et un embrayage pour fournir de l'énergie et est efficace pour le formage à grande vitesse. Une presse hydraulique délivre un tonnage complet à tout moment de la course, ce qui est utile pour les opérations de formage longues mais globalement plus lentes. Une servopresse utilise un servomoteur directement sur le vilebrequin ou via une boîte de vitesses, offrant un contrôle précis du mouvement du coulisseau et une gestion de l'énergie.
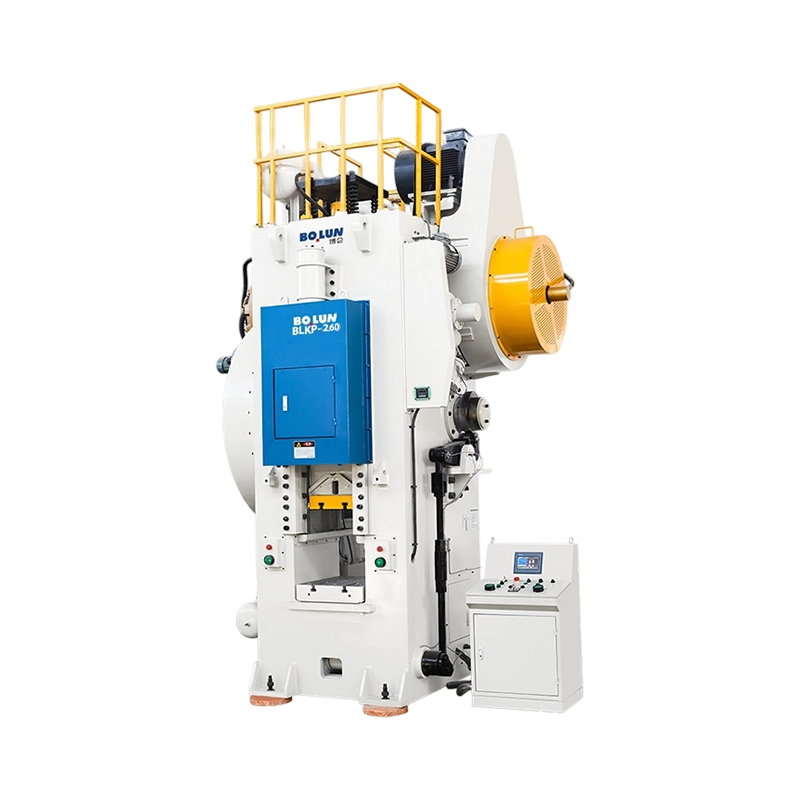
Une presse à genouillère de forgeage à froid, telle qu'une presse à joint articulé, offre un avantage mécanique en bas de course. La tringlerie à bascule fournit une force élevée près du point mort bas avec une très faible vitesse, ce qui est idéal pour les pièces forgées à froid qui nécessitent une pression élevée et une faible course de coulissement. C'est exactement pourquoi une presse à joint articulé est souvent choisie pour les applications de forgeage à froid plutôt qu'une presse à manivelle normale.
 Presse mécanique de type à bascule, forgée à froid, robuste, de résistance industrielle, BLKP-850 Presse mécanique de type à bascule, forgée à froid, robuste, de résistance industrielle, BLKP-850 delivers a nominal capacity of 8500 kN and is suitable for high-load cold forging applicat... Voir le produit →
Par exemple, la BLKP850 est une machine à bascule robuste de forgeage à froid conçue pour le forgeage à froid à l'échelle industrielle. Son entraînement par rotule permet des forces de déformation élevées avec une course équilibrée, condition nécessaire pour façonner des matériaux à haute résistance sans les fissurer. Lorsque vous comparez des presses pour une ligne de forgeage à froid, examinez l'énergie de formage effective par course, et pas seulement le tonnage. La presse à genouillère délivre une force maximale à une vitesse minimale, ce qui protège l'outillage et réduit le risque de déchirure des pièces.
La presse à bascule de forgeage à froid est une machine spécialisée qui utilise un mécanisme d'articulation au lieu d'une simple manivelle. Ce mécanisme produit un effet de « maintien » près du bas de la course, ce qui signifie que la glissière se déplace lentement lorsque la force atteint son maximum. Ce comportement à faible vitesse et à force élevée est exactement ce qu’exige le forgeage à froid.
La tringlerie à bascule présente un avantage mécanique qui multiplie la force d'entrée. Un petit couple moteur devient une force verticale très importante au niveau du chariot, mais seulement sur une courte distance de travail. Cela rend les presses à bascule idéales pour le frappement, l'extrusion et d'autres opérations de formage à froid où la déformation est faible mais la force est énorme. Le résultat est une pièce rigide et précise avec une finition de surface propre.
L’un des risques liés à une presse à bascule est qu’elle ne peut pas supporter une longue course de travail. Si la pièce nécessite une longue extrusion, la presse peut ne pas offrir une course de glissement suffisante. Dans ce cas, une presse à manivelle ou une servopresse à course longue sont plus appropriées. L’acheteur doit adapter le type de presse au chemin de déformation spécifique de la pièce.
Les presses servocommandées changent la donne économique du formage à froid. Une servo-presse utilise un servomoteur pour déplacer la glissière sur un chemin programmable, plutôt que de compter sur un volant d'inertie et un embrayage fixes. Cela donne à l'opérateur un degré élevé de contrôle sur la vitesse, la position et le profil de force du coulisseau. Pour le formage à froid, une servopresse peut :
La servopresse double point à châssis fermé est un choix courant pour le formage à froid. La conception de son cadre offre une grande rigidité et la connexion à double point répartit la charge uniformément sur le lit, ce qui est important pour les grandes pièces. Le servomoteur permet à l’opérateur d’ajuster la courbe de glissement à la réponse du matériau. Par exemple, lors du formage d'un alliage à haute résistance, la presse peut être programmée pour rester près du fond pendant quelques centaines de millisecondes, permettant ainsi au métal de s'écouler dans la cavité de la matrice sans se déchirer.
 Presse à servomoteur à double point à cadre fermé BLES-315 Presse à servomoteur à double point à cadre fermé BLES-315 delivers a nominal capacity of 3000 kN with a 30,000 J working energy, designed for heavy-du... Voir le produit →
La servopresse double point à châssis fermé BLES315 est conçue pour les tâches industrielles de formage à froid qui nécessitent un contrôle dynamique de la course et un banc stable. Sa capacité énergétique élevée et son mouvement programmable permettent de produire des pièces aux dimensions constantes tout en s'adaptant aux variations des matériaux entrants. Lorsqu'une cellule de formage à froid comprend l'automatisation, la servopresse peut être intégrée à un robot ou à un système de transfert car le timing de la course peut être ajusté par logiciel plutôt qu'en changeant les composants mécaniques.
L'emboutissage profond est un processus de formage à froid dans lequel une feuille ou un flan est poussé dans une matrice pour créer une coupelle ou une pièce creuse. Il est courant dans la production de coques de batteries, de composants d’appareils électroménagers et de pièces automobiles. La clé de l’emboutissage profond est que le matériau doit pouvoir s’écouler progressivement et uniformément pour éviter les déchirures. Une servo-presse avec une course programmable peut fournir la vitesse et la pression appropriées à chaque étape, c'est pourquoi les servo-presses sont de plus en plus utilisées pour les opérations d'emboutissage profond.
Une servopresse monopoint de type ouvert avec une capacité d'emboutissage profond, telle que la BLAS125, est une solution compacte pour les pièces qui n'ont pas besoin d'un énorme lit mais nécessitent un contrôle précis de la vitesse d'emboutissage. La désignation « emboutissage profond » signifie que la presse est conçue avec la bonne longueur de course, la bonne vitesse de glissement et l'espace d'outillage pour gérer le formage de godets profonds. Lorsqu'un fournisseur commercialise explicitement une servopresse pour l'emboutissage profond, c'est un signal fort que l'entreprise comprend la nécessité d'un mouvement de coulissement contrôlé dans le formage à froid.
 Presse à servomoteur à point unique de type ouvert pour emboutissage profond BLAS-125 La presse servomoteur à point unique de type ouvert à emboutissage profond à couple élevé BLAS-125 offre une force formidable de 1 250 kN avec une course de coulissement étendue de 180 mm. Ce modèle excelle... Voir le produit →
Pour le formage de coques de batterie, la combinaison d'un servomoteur et d'un châssis double point est souvent idéale. Le mouvement du servo peut être ajusté en fonction de la qualité et de l'épaisseur du matériau de la coque, et la glissière à double point assure une pression uniforme sur la matrice, réduisant ainsi les plis et les fissures. À mesure que le formage à froid s'étend à la fabrication de batteries, cet équipement devient un différenciateur pour les fournisseurs capables de livrer des coques cohérentes à des volumes élevés.
La décision d’utiliser le formage à froid ou le formage à chaud n’est pas toujours évidente. Chaque processus possède une fenêtre de faisabilité spécifique basée sur la forme de la pièce, le matériau, le volume et les propriétés requises. Le tableau ci-dessous résume les principales différences.
| Critères | Formage à froid | Formage à chaud |
|---|---|---|
| Température | En dessous de la recristallisation, généralement à température ambiante | Au dessus de la recristallisation, typiquement 700 à 1200°C |
| Matériel strength | Augmentations dues à l'écrouissage | Diminue, la matière reste souple |
| Finition superficielle | Lisse, pas d'échelle | Tartre d'oxyde, nécessite souvent un nettoyage |
| Tolérance dimensionnelle | Serré, souvent sans usinage secondaire | Des tolérances plus lâches et plus larges peuvent nécessiter un usinage |
| Force d'équipement | Tonnage élevé requis | Tonnage inférieur, car le matériau est mou |
| Complexité de forme maximale | Limité aux formes plus simples sans contre-dépouilles profondes | Peut former des formes complexes et des pièces de très grande taille |
| Consommation d'énergie par pièce | Énergie de chauffage inférieure, mais énergie de formage plus élevée | Coût de chauffage élevé, force de formage inférieure |
| Volume de production typique | Volume élevé, coût d'outillage amorti | Volume faible à moyen, outillage plus simple |
L'impact pratique de ces différences se ressent dans le coût total par pièce. Le formage à froid brille dans les longues séries de production où la conception de la pièce est compatible avec le processus. Le formage à chaud est plus indulgent pour les pièces complexes et les lots plus petits, mais il ajoute des coûts d'énergie, de nettoyage et de finition. Un hybride courant est le formage à chaud, qui a lieu au-dessus de la température ambiante mais en dessous de la recristallisation, équilibrant la ductilité et la résistance. Certains fournisseurs proposent des presses de formage à chaud qui peuvent passer en mode formage à froid, mais le contrôle de la température ajoute de la complexité.
Lorsque vous comparez une presse de formage à froid avec une presse de forgeage à chaud, n'oubliez pas que le coût de la presse ne représente qu'une partie du système. L'outillage, le système d'alimentation, l'automatisation et le contrôle qualité doivent tous être alignés sur la température du processus. Un fournisseur qui vend uniquement des presses de forgeage à chaud n'a peut-être pas l'expertise nécessaire pour recommander une véritable solution de formage à froid, alors demandez des études de cas spécifiques de formage à froid.
Le formage à froid est utilisé dans un large éventail d’industries car il offre une résistance élevée, peu de rebuts et des temps de cycle rapides. Certaines des applications les plus typiques incluent :
Lorsqu’un fabricant vous dit qu’une presse spécifique est adaptée au « boîtier de batterie » ou à l’« emboutissage profond », il ne s’agit pas uniquement de marketing. Ils précisent que le bâti de la presse, le guidage du coulisseau et le contrôle de la course ont été conçus en fonction des exigences dynamiques de cette application. Pour une coque de batterie, par exemple, la presse doit supporter des forces de matrice élevées tout en conservant un lit stable sur de longues séries de production. Une structure à cadre fermé ou semi-fermé est souvent préférée car elle résiste aux charges latérales provoquées par l'emboutissage profond.
Le formage à froid produit des pièces à grande vitesse, le contrôle qualité doit donc être tout aussi rapide pour détecter les défauts avant qu'ils ne se transforment en un grand nombre de rebuts. Les principaux problèmes de qualité sont la précision dimensionnelle, les fissures, les matériaux lâches et les dommages de surface.
La mesure dimensionnelle est généralement effectuée avec un micromètre, une jauge ou un système optique. Pour les pièces à grand volume, la mesure optique peut surveiller la pièce en temps réel, en vérifiant le diamètre, la longueur et l'ovalité. Le processus de formage à froid est hautement reproductible, donc si la première douzaine de pièces sont dans les limites de tolérance, le reste suit généralement à moins que l'outillage ne s'use.
La fissuration est le mode de défaillance le plus courant lors du formage à froid. Des fissures peuvent se produire à la surface ou à l’intérieur, et elles sont généralement provoquées par le dépassement de la limite de ductilité du matériau. Les opérateurs surveillent une surface rugueuse ou fracturée, ce qui indique que le matériau a atteint sa limite d'écrouissage. La réponse consiste à réduire la déformation par station, à augmenter le nombre de marches ou à utiliser une qualité de matériau plus souple.
Une autre préoccupation concerne la qualité de la surface. Les pièces formées à froid doivent avoir une finition brillante et lisse. Si la matrice présente des rayures ou est trop rugueuse, la pièce héritera de cette texture. La maintenance des outillages est donc un élément essentiel du contrôle qualité. Un bon fournisseur fournira un programme de maintenance préventive qui comprend l'inspection de l'usure des poinçons et des matrices, la vérification des broches d'éjection et la vérification des jeux des bagues de guidage.
Pour un fabricant qui souhaite être une source « unique », le contrôle qualité comprend également la surveillance en cours de processus. Certaines servopresses modernes peuvent générer une courbe force-déplacement pour chaque course. Une courbe anormale indique un écart de processus tel qu'une ébauche manquante, un outil cassé ou un changement de dureté du matériau. Il s’agit d’un outil puissant pour prévenir les défauts avant qu’ils n’atteignent le client.
Le choix de la bonne presse de formage à froid est une décision qui affecte votre efficacité de production, la durée de vie de vos outils et la qualité de vos produits pendant des années. Utilisez la liste de contrôle suivante pour guider votre évaluation :
Un fabricant réputé ne se contentera pas de vous vendre une machine ; ils travailleront avec vous pour définir le processus. Par exemple, si vous devez former une coque de batterie, un fournisseur qui propose une presse à batterie double point de type ouvert démontre qu'il a ciblé les défis spécifiques de cette application. Le même principe s’applique aux presses à genouillère de forgeage à froid et aux presses à châssis fermé servocommandées.
Le formage à froid est un procédé de fabrication puissant permettant de produire des pièces métalliques en grand volume avec peu de déchets, une résistance améliorée et des tolérances serrées. Il ne s’agit pas d’une méthode unique, mais d’une famille de procédés comprenant l’extrusion avant, l’extrusion arrière, le refoulement, le forgeage à froid et la frappe à froid. Le choix de l'équipement est tout aussi important que le matériau et l'outillage, car la presse définit la force disponible, le contrôle de la course et la rigidité nécessaires pour produire des pièces cohérentes.
Avant d'investir dans une presse de formage à froid, identifiez la géométrie, le matériau et le volume de votre pièce. Travaillez avec un fournisseur d'équipement expérimenté qui pourra vous montrer comment sa machine est conçue pour les modes de formage spécifiques que vous utiliserez. Comparez non seulement le tonnage, mais aussi le type de châssis, le système d'entraînement, le guidage du chariot et le support d'outillage. Demandez des exemples concrets de pièces similaires et leurs temps de cycle observés, taux de rebut et durée de vie des outils.
Si vous recherchez une solution complète de formage à froid, l'équipe de Machines de haute précision Bolun a l’expérience et le portefeuille de produits pour vous guider. Des servopresses de type ouvert pour l'emboutissage profond aux servopresses à double point à châssis fermé et aux presses à bascule de forgeage à froid, la machine adaptée à votre application est disponible. La meilleure étape suivante consiste à envoyer vos dessins de pièces à un fournisseur et à demander une étude de faisabilité du processus. Cette conversation vous évitera les deux plus grosses erreurs du formage à froid : acheter une presse trop petite et acheter une presse trop rigide pour une production flexible.
Le formage à froid n’est pas magique, mais lorsqu’il est adapté à la bonne pièce, au bon matériau et à la bonne presse, il donne systématiquement d’excellents résultats. Utilisez les informations contenues dans ce guide comme point de départ pratique pour l'achat de votre équipement, puis prenez la décision finale en fonction des données testées de vos propres pièces.


Lorsque vous envisagez de produire des pièces métalliques de taille moyenn...
Qu'est-ce qu'une presse électrique ? A la presse méc...
Mettez côte à côte une presse à châssis ouvert de 160 tonnes et une presse...
Une matrice de forgeage à froid annonce rarement son échec à l'avance...
Dans la fabrication moderne, le forgeage à froid est largement utilisé dans l...
Comprendre les presses mécaniques et leurs fonctions essentielles ...
Contactez-nous

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, ville de Jinting, ville de Shengzhou, province du Zhejiang, Chine
Prêt commencer ?
Get in Touch

Maintenant !

ZHEJIANG BOLUN

