
Un responsable de production dans une usine de composants métalliques de taille moyenne a récemment été confronté à un problème que de nombreux ateliers rencontrent lorsqu'ils passent de l'usinage au formage à froid. L'entreprise avait remporté un contrat pour une petite bride à haute résistance mesurant environ 22 mm de diamètre extérieur, et la cadence de production cible était de 180 pièces par minute. La presse hydraulique existante ne pouvait pas suivre. Le temps de cycle était trop long, les rebuts augmentaient et la dureté des pièces variait d'un lot à l'autre. L’usine avait clairement besoin d’une machine de formage à froid, et non d’une autre presse d’estampage à usage général.
Cette situation n'est pas inhabituelle. Le formage à froid remodèle le métal à température ambiante, ce qui signifie que le matériau durcit au lieu d'être chauffé. Le résultat est une pièce de forme presque nette avec une excellente résistance et une surface lisse, mais la machine qui effectue ce travail doit être choisie avec soin. Le tonnage, la course, la rigidité du châssis et la forme de la courbe de force déterminent si l'opération se déroule sans problème pendant des années ou échoue en quelques mois. Cet article explique ce que fait réellement une machine de formage à froid, quelles spécifications sont les plus importantes, où se situent les risques cachés et comment évaluer un fournisseur avant de passer une commande.
Une machine de formage à froid est une presse mécanique à haute force qui remodèle le métal à température ambiante. La pièce à usiner se trouve entre une matrice et un poinçon, et la presse entraîne le poinçon dans le matériau. Le métal cède et s'écoule dans la cavité de la matrice, prenant la forme de l'outillage. Contrairement au forgeage à chaud, le formage à froid ne chauffe pas la pièce, la déformation se produit donc par écrouissage plutôt que par recristallisation.
Concrètement, cela crée plusieurs résultats mesurables. L'utilisation des matériaux est élevée. Une pièce formée à froid ne nécessite souvent que 5 pour cent ou moins de rebuts, contre 20 à 30 pour cent pour l'usinage à partir de barres. La finition de surface est brillante, sans tartre et généralement prête à être plaquée ou peinte sans préparation supplémentaire. Les propriétés mécaniques s'améliorent car l'écrouissage augmente la limite d'élasticité et la dureté, c'est pourquoi de nombreuses fixations et pièces structurelles critiques pour la sécurité sont formées à froid. La vitesse de production est également élevée, avec une machine de formage à froid capable d'exécuter 150 à 300 pièces par minute en fonction de la géométrie de la pièce et de la conception de la presse.
La terminologie utilisée sur le marché peut prêter à confusion. Certains fournisseurs appellent ces machines des presses de forgeage à froid, des machines de frappe à froid ou des formeuses à froid. L’expression presse à forger à froid est souvent utilisée de manière interchangeable avec machine de formage à froid, mais il existe des différences subtiles. La frappe à froid se concentre sur les opérations de refoulement ou de frappe pour former la tête des fixations. Le formage à froid couvre une gamme plus large de déformations, notamment l’extrusion et le matriçage. Avant la décision d'achat, il convient de comprendre ce qui définit un presse à forger à froid et en quoi elle diffère d'une presse à estamper standard.
La catégorie de machines la plus pertinente pour une opération de formage à froid de grand tonnage et de haute précision est la presse de forgeage à froid à bascule. La tringlerie à bascule produit une courbe de force qui augmente fortement près du bas de la course, donnant à l'opérateur une courte période d'arrêt pendant laquelle le matériau a le temps de remplir la matrice sous une pression maximale. C'est exactement ce qu'exige le formage à froid, et c'est pourquoi la plupart des lignes de formage à froid les plus sérieuses sont construites autour de presses à bascule plutôt que de presses à manivelle ordinaires.
Une machine de formage à froid convertit l'énergie de rotation d'un moteur en une seule course contrôlée de force élevée. Le vilebrequin entraîne une bielle et une tringlerie à bascule. Au fur et à mesure que la manivelle tourne, les maillons à bascule commencent à se redresser. Vers le bas de la course, les maillons sont presque alignés et l'avantage mécanique devient très élevé. Cela permet à la presse de délivrer une explosion de force pouvant atteindre des centaines de tonnes alors que la glissière ne parcourt qu'une courte distance.
Les principaux composants d'une machine de formage à froid sont le châssis, qui assure la rigidité structurelle qui maintient le coulisseau aligné ; la glissière, qui porte le poinçon ; la tringlerie à bascule ou joint d'articulation, qui amplifie la force d'entrée ; le volant d'inertie, qui stocke l'énergie et maintient la machine en mouvement tout au long du cycle ; l'embrayage et le frein, qui démarrent et arrêtent le coulisseau en toute sécurité ; le système d'éjection, qui retire la pièce finie de la matrice après chaque course ; et les cylindres de contrepoids, qui réduisent les chocs et aident à maintenir un mouvement de glissement précis.
Le processus de formage lui-même comporte plusieurs étapes, souvent réalisées sur une seule machine dotée de plusieurs stations. La séquence commence par l'alimentation, où les bobines ou les barres sont redressées, coupées à longueur et transférées vers la première station de filière. Le bouleversement se produit alors lorsque le poinçon comprime l'ébauche et que le matériau s'écoule vers l'extérieur pour former une tête ou une bride. Lors de l'extrusion, l'ébauche est forcée à travers une filière, réduisant ainsi la section transversale ou formant un arbre. Le monnayage applique une déformation finale à haute pression qui amène la pièce à sa forme et à ses dimensions finales. Enfin, l'éjection pousse la pièce finie hors de la matrice et la transporte vers l'étape suivante de la ligne.
La principale différence entre une presse à bascule et une simple presse à manivelle est la courbe de force. Sur une presse à manivelle, la force diminue à mesure que le coulisseau s'approche du point mort bas. Sur une presse à bascule, la force augmente fortement près du bas. Cela signifie qu'une presse à bascule produit une pression réelle plus élevée au point où la matrice est fermée, exactement là où le formage à froid en a besoin.
Prenons par exemple une opération de formage à froid produisant une ébauche de 22 mm. Une presse à bascule de 400 tonnes pourrait produire 380 tonnes de force réelle à une position située à 3 mm au-dessus du point mort bas, tandis qu'une presse à manivelle de 400 tonnes ne pourrait fournir que 280 tonnes à cette même position. Cet écart est important lorsque vous formez des matériaux plus durs ou lorsque vous essayez d'obtenir un remplissage complet de la matrice sans développer de fissures internes.
Plusieurs systèmes de classification aident les acheteurs à comprendre les machines disponibles sur le marché. Les distinctions les plus utiles concernent le mécanisme d'entraînement, la construction du cadre et la connexion coulissante.
La presse à bascule est la norme pour le formage à froid de gros tonnages. Sa tringlerie donne une force élevée au bas de la course et une course de travail courte, ce qui la rend idéale pour les opérations d'extrusion, de frappe et de finition. Elle est également compacte, de sorte qu'une presse à bascule de 260 tonnes a souvent un encombrement inférieur à celui d'une presse à manivelle de 315 tonnes avec la même capacité de formage.
Les presses à manivelle mécaniques sont plus simples et plus rapides, ce qui les rend utiles pour le refoulement ou le refoulement superficiel lorsque la géométrie des pièces n'est pas très complexe. Cependant, leur courbe de force est moins adaptée aux opérations d’extrusion profonde ou à forte déformation. Si vous choisissez une presse à manivelle pour le formage à froid, vous devez vérifier que la force disponible au point mort bas est suffisante pour toute la séquence de formage.
Les presses à bâti ouvert, parfois appelées presses à bâti en C, permettent un accès facile à la zone de la matrice et sont bien adaptées aux petites pièces et aux changements rapides de matrice. Les presses à châssis fermé, également appelées presses à côté droit, offrent une plus grande rigidité et un meilleur alignement des coulisses. Cette distinction devient critique lorsque la charge de formage est décentrée ou que la pièce nécessite des tolérances très serrées. Pour le formage à froid, une presse à cadre fermé est généralement le choix le plus sûr car le cadre ne s'étire pas autant sous la charge et le coulisseau reste parallèle à la face de la matrice.
Le nombre de points de connexion des glissières affecte la manière dont la presse répartit la charge. Les presses monopoint conviennent pour les pièces symétriques centrées sur la table. Les presses à double point répartissent la charge sur deux points de connexion, réduisant ainsi le risque de basculement du coulisseau. Pour le formage à froid, où les charges décentrées sont courantes, une presse à double pointe améliore le parallélisme et prolonge la durée de vie de la matrice.
| Configuration | Forcer près du BDC | Vitesse typique | Meilleure utilisation | Compromis |
|---|---|---|---|---|
| Type de bascule | Élevé | 30 à 60 tours par minute | Forgeage à froid, extrusion, monnayage | Course plus courte, liaison plus complexe |
| Type de manivelle | Modéré | 60 à 150 tours par minute | Cap peu profond, bouleversant | Moins de force près du bas de la course |
| Cadre ouvert | Modéré | Large gamme | Petites pièces, changements de matrice rapides | Rigidité moindre, plus de déviation |
| Cadre fermé | Stable | Large gamme | Élevé-precision, high-tonnage work | Élevéer cost, less die area access |
| Point unique | Charge centrée | Varie | Pièces symétriques | Inclinaison coulissante sous charge décentrée |
| Double point | Charge équilibrée | Varie | Pièces décentrées ou multipostes | Plus complexe, coût plus élevé |
La liste des paramètres techniques figurant sur une fiche technique d’une machine peut être écrasante. Les spécifications suivantes sont les plus importantes en matière de formage à froid, et chacune d'entre elles détermine si la machine peut gérer vos pièces, vos matrices et vos objectifs de production.
Le tonnage nominal est la force maximale que la presse délivre à une distance spécifiée au-dessus du point mort bas. Sur une presse à bascule, la fenêtre de travail est étroite, vous devez donc vérifier que la force requise pour votre pièce tombe à l'intérieur de cette fenêtre. Si la pièce nécessite 200 tonnes de force à 5 mm au-dessus du PMB, une presse de 315 tonnes avec une force nominale de seulement 2 mm risque de ne pas fournir suffisamment de pression au bon moment.
La longueur de course détermine la distance parcourue par la diapositive. Le formage à froid peut être réalisé avec une course de travail courte car le matériau ne s'écoule que sur une distance limitée, mais l'outillage a également besoin d'espace pour le chargement, le formage et l'éjection. Mesurez la course totale et comparez-la avec vos exigences en matière de hauteur de matrice et de retrait de pièces.
Le réglage coulissant vous offre une flexibilité verticale pour exécuter différentes matrices. La hauteur de fermeture est la distance entre le lit et la glissière en bas de course. Si la hauteur de fermeture est trop petite, la matrice ne rentrera pas. S'il est trop grand, la presse n'appliquera pas toute la force indiquée sur sa plaque signalétique. Les deux numéros doivent être vérifiés par rapport aux dimensions de votre matrice avant de signer le bon de commande.
Vitesse is often listed as strokes per minute, but actual production speed depends on part size, material, and die design. A toggle press rated at 45 SPM might still produce a small part more efficiently than a crank press rated at 90 SPM, because the toggle press has a higher success rate in the forming die and produces fewer rejects.
La zone du lit et de la glissière détermine l'empreinte maximale de la matrice. Les matrices de formage à froid peuvent être volumineuses lorsqu'elles comprennent plusieurs stations. Confirmez que la presse dispose de suffisamment d'espace de table pour accepter votre matrice, le système de transfert de pièces et toutes les protections de sécurité nécessaires.
De nombreuses opérations de formage à froid nécessitent un éjecteur puissant pour pousser la pièce finie hors de la matrice. Si la force d'éjection est trop faible ou la course trop courte, la pièce peut rester coincée dans la matrice, provoquant un décrochage et potentiellement endommageant l'outillage. Demandez au fabricant la force d'éjection nominale et confirmez qu'elle correspond à la géométrie de votre pièce.
La déflexion du cadre à pleine charge affecte directement la précision des pièces et la durée de vie des outils. Demandez au fabricant la valeur de déflexion au tonnage nominal. Une presse à cadre fermé dévie généralement moins qu'une presse à cadre ouvert, c'est pourquoi le formage à froid de haute précision nécessite généralement une conception à cadre fermé.
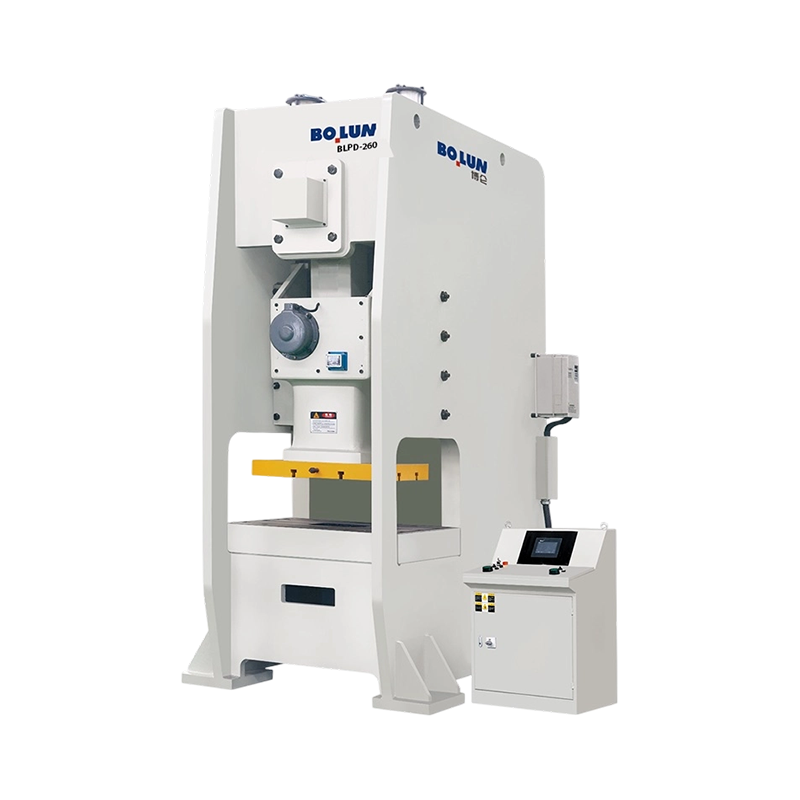
Pour les pièces forgées à froid de petite à moyenne taille, une presse à bascule de 260 tonnes offre un équilibre judicieux entre un encombrement compact et une force de formage utile. Une machine de cette classe peut prendre en charge une large gamme de pièces standard sans gaspiller d'énergie sur un châssis surdimensionné.
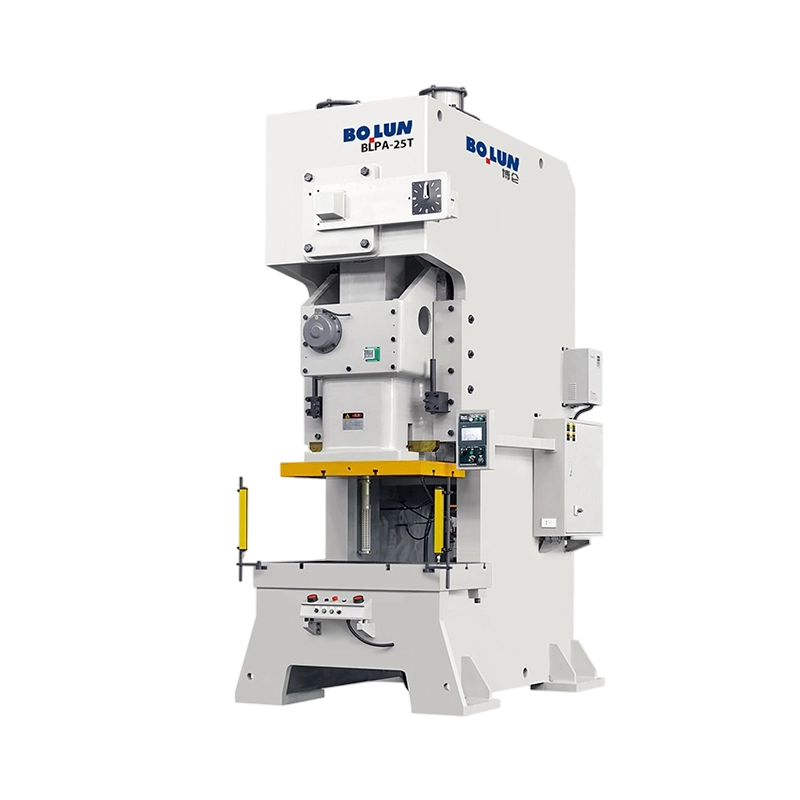
 Presse de forgeage à froid à bascule de 260 tonnes pour petites pièces de précision Cette presse à bascule compacte de 260 tonnes offre une capacité nominale de 2 600 kN, une vitesse variable jusqu'à 50 spm et une table de travail de 500 x 600 mm, ce qui la rend adaptée au forgeage à froid de précision à grande vitesse de petits composants électroniques et matériels. Voir le produit →
Le matériau à former à froid détermine le tonnage requis, la conception de l'outillage et le nombre d'étapes de formage. Le formage à froid fonctionne mieux sur les métaux ductiles qui peuvent se déformer sans se fissurer. Les matériaux les plus courants sont les aciers à faible teneur en carbone tels que AISI 1010 et 1018, les aciers à moyenne teneur en carbone tels que AISI 1035 et 1045, les aciers alliés tels que AISI 8620 et 4140, les aciers inoxydables tels que 304 et 316, les alliages d'aluminium tels que 6061 et 6063, les alliages de cuivre dont le laiton et le bronze phosphoreux et certains alliages de titane.
La propriété clé du matériau est la ductilité, généralement mesurée par l'allongement ou la réduction de surface. Si un matériau a une faible ductilité, la pièce peut se fissurer lors de la course de formage. Les matériaux plus durs nécessitent plus de force, ce qui rapproche la machine de son tonnage nominal. Le taux d'écrouissage est également important car un matériau qui durcit rapidement peut nécessiter une étape de recuit entre les étapes de formage.
| Matériel | Application typique | Allongement | Difficulté de formage | Remarques |
|---|---|---|---|---|
| Acier à faible teneur en carbone | Fixations, supports | 25-45% | Facile | Faible résistance, haute ductilité |
| Acier à teneur moyenne en carbone | Pièces structurelles | 15-25% | Modéré | Élevéer force, careful die design |
| Inox 304 | Pièces résistantes à la corrosion | 40-50% | Modéré | Le travail durcit rapidement, tonnage plus élevé |
| Aluminium 6061 | Composants légers | 12-20% | Modéré | Lubrification critique, tonnage inférieur |
| Laiton CuZn37 | Bornes électriques | 15-30% | Facile | Excellente formabilité, réduit l'usure des outils |
| Titane Grade 2 | Pièces aérospatiales | 20-25% | Difficile | Élevé tonnage, tooling life risk |
Avant de finaliser le choix d'un matériau, demandez à votre concepteur de matrices de confirmer que la pièce peut être produite dans les limites du tonnage et de la course de la machine sélectionnée. Il convient également de vérifier que la limite d'élasticité du matériau ne dépasse pas la limite pratique pour la presse que vous envisagez.
Les machines de formage à froid apportent un ensemble spécifique d'avantages qui les rendent attractives pour la production en grand volume. Comprendre ces avantages vous aide à justifier l’investissement auprès de votre équipe opérationnelle et de votre service financier.
Le formage à froid n’est pas la bonne solution pour chaque pièce, et négliger ses limites peut entraîner des pannes coûteuses. Les risques suivants doivent faire partie de votre évaluation avant de vous engager sur une machine.
Ces risques sont gérables lorsque vous choisissez une machine avec suffisamment de capacité et de rigidité. L’un des meilleurs moyens de protéger votre investissement est de calculer avec précision la force de formage, puis d’acheter une presse avec une marge de capacité intégrée.
Le processus de décision doit commencer par la pièce et non par la machine. Une fois que vous connaissez la géométrie de la pièce, le matériau et la cadence de production requise, vous pouvez effectuer une séquence logique de choix.
Calculez la force nécessaire pour former à froid votre pièce spécifique avant de comparer les machines. Utilisez un calcul de force de formage basé sur le matériau, la section transversale et le frottement. Demandez également un devis à votre fournisseur de matrices. Choisissez ensuite une presse qui vous donne au moins 15 à 20 % de tonnage en plus par rapport aux besoins calculés.
Pour l’extrusion, le matriçage et le formage à froid à haute déformation, une presse à bascule est la meilleure solution. Si vous effectuez uniquement un refoulement superficiel, une presse à manivelle peut fonctionner, mais vous devez toujours confirmer que la force disponible près du point mort bas est adéquate.
Une erreur courante consiste à acheter la presse au plus gros tonnage que vous pouvez vous permettre. Les presses plus grandes ont des lits plus grands, une consommation d'énergie plus élevée et des cycles plus lents. Une machine de 260 tonnes peut être plus productive qu’une machine de 850 tonnes pour les petites pièces, simplement parce qu’elle est plus facile à automatiser et plus rapide à cycler.
Ne vous fiez pas uniquement à la jauge maximale. Demandez au fabricant une courbe de force montrant la force disponible à différentes distances au-dessus du point mort bas. Cela vous indiquera si la presse peut répondre à vos besoins spécifiques en matière de remplissage de matrices.
Le poinçon et la matrice doivent être construits pour gérer le matériau et la déformation requise. Si vous formez un acier à haute résistance, demandez une machine avec une vitesse de coulissement réglable et un châssis rigide. Vérifiez si les guides coulissants sont durcis et remplaçables et si le système de lubrification couvre tous les points d'usure de formage profond.
Les pièces de formage à froid nécessitent souvent des interfaces d'outillage, des systèmes d'éjection et des mécanismes d'alimentation personnalisés. Le fabricant doit être en mesure de s'adapter aux dimensions et aux exigences de processus non standard. Un fournisseur qui propose uniquement des modèles standards peut ne pas correspondre à l’agencement de votre ligne de production ou à vos plans d’automatisation.
Pour un formage en plusieurs étapes et une production polyvalente, une presse à bascule de 400 tonnes offre une course équilibrée et une capacité de déformation plus élevée. Il s’agit d’un juste milieu pour les usines qui produisent un mélange de tailles et qui ont besoin d’une machine capable de gérer à la fois les opérations de formage peu profondes et profondes.
 Presse de forgeage à froid à bascule de 400 tonnes avec course équilibrée La presse à bascule de 400 tonnes offre une capacité de 4 000 kN et des courses réglables de 160 ou 180 mm, idéales pour les processus en plusieurs étapes comme le refoulement et le frappe sur une table de travail de 550 x 660 mm, avec réglage électrique du coulisseau pour la configuration. Voir le produit →
Pour les travaux lourds de qualité industrielle, une presse à bascule de 850 tonnes offre le tonnage le plus élevé de sa catégorie et convient aux pièces nécessitant une déformation importante sur une grande section transversale. Les machines de cette gamme sont généralement choisies pour les composants structurels à grand volume et les grandes fixations.
 Presse à bascule robuste de 850 tonnes pour le formage à haute charge Cette presse robuste de 850 tonnes est dotée d'un cadre rigide, d'une table de travail de 600 x 700 mm et d'une course de pression de 8 mm, adaptée aux pièces automobiles et de machines exigeantes, avec lubrification intégrée et sécurité photoélectrique. Voir le produit →
Une machine de formage à froid est un investissement en capital qui devrait servir votre usine pendant quinze à vingt ans. Les spécifications techniques sont importantes, mais la capacité du fournisseur à prendre en charge la machine tout au long de sa durée de vie compte tout autant.
Renseignez-vous sur la déflexion du cadre, le parallélisme des glissières et les spécifications de dégagement. Demandez des certificats d'essai de charge et des certifications de matériaux pour le cadre, le vilebrequin et les tringleries. Vérifiez la capacité d'usinage et d'assemblage du fabricant. Un fournisseur disposant d’un système de production interne peut mieux contrôler la qualité qu’une société commerciale qui assemble simplement des composants externalisés. Les conseils techniques que vous recevez avant l'achat et la réponse que vous obtenez après une panne dépendent tous deux de la même équipe d'ingénierie au niveau du fabricant de presse .
Confirmer le stock de pièces de rechange et les délais de livraison. Si une pièce critique tombe en panne et que vous devez attendre six semaines pour la remplacer, votre chaîne de production s'arrête. Renseignez-vous sur les conditions de garantie, l'assistance à l'installation, la formation des opérateurs et les calendriers de maintenance préventive. Vérifiez que le fabricant peut gérer des outils non standard, des options de moteur ou des systèmes d'alimentation automatisés. Un fournisseur qui offre un service unique, de la conception à l'installation, vous fera économiser du temps et de l'argent lorsque la machine est déjà sur votre sol.
Une fois la machine installée et opérationnelle, l’assurance qualité maintient la stabilité de votre production. Le formage à froid produit des pièces hautement reproductibles, mais cette répétabilité dépend de l'outillage, de l'alimentation en matériau et de l'état de la machine.
Une machine de formage à froid bien entretenue, dotée d'un outillage et d'une alimentation en matériaux contrôlés, peut produire des dizaines de millions de pièces par décennie avec un temps d'arrêt minimal.
La machine de formage à froid que vous achetez aujourd’hui fonctionnera pendant des décennies si vous choisissez les bonnes spécifications. Commencez par la pièce. Calculez la force, confirmez la course, vérifiez la hauteur de la matrice et vérifiez la zone de la table. Regardez ensuite au-delà de la fiche technique la rigidité de la machine, la conception de la tringlerie à bascule et la capacité de service du fournisseur. Une presse à bascule de 400 tonnes, bien construite et bien supportée, vaut plus qu'une machine plus grande et difficile à entretenir. Si vous évaluez systématiquement les machines de formage à froid, vous éviterez les erreurs d'achat les plus courantes : acheter un tonnage trop faible, ignorer la déflexion du cadre et négliger l'importance de la force d'éjection et de l'accès aux matrices. Le bon équipement assurera le bon fonctionnement de votre atelier de production, avec des taux de rebut inférieurs et une qualité de pièces plus constante que ce que vous pouvez obtenir avec toute autre méthode de formage.


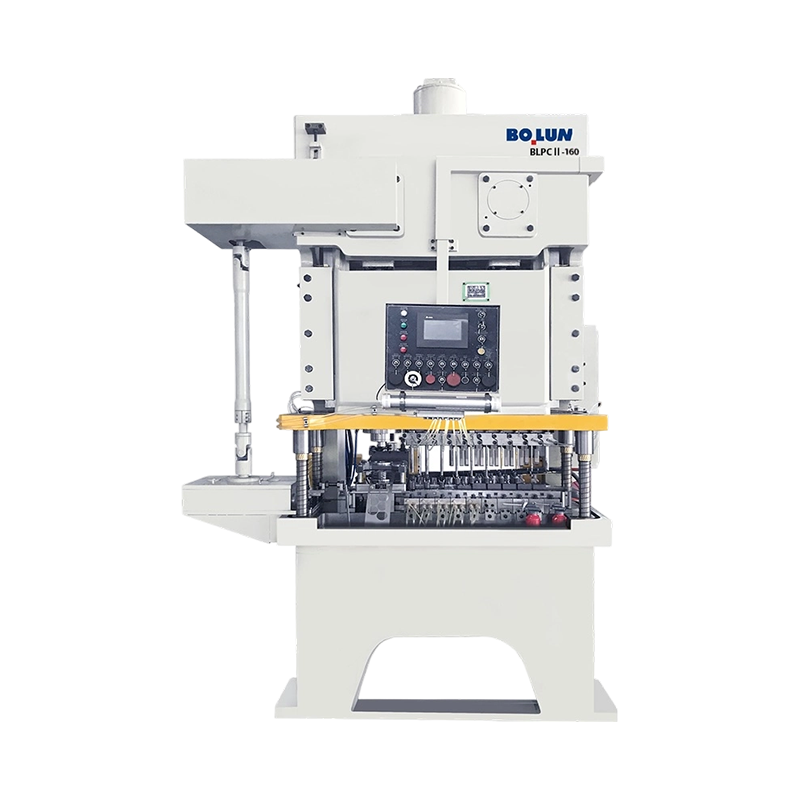
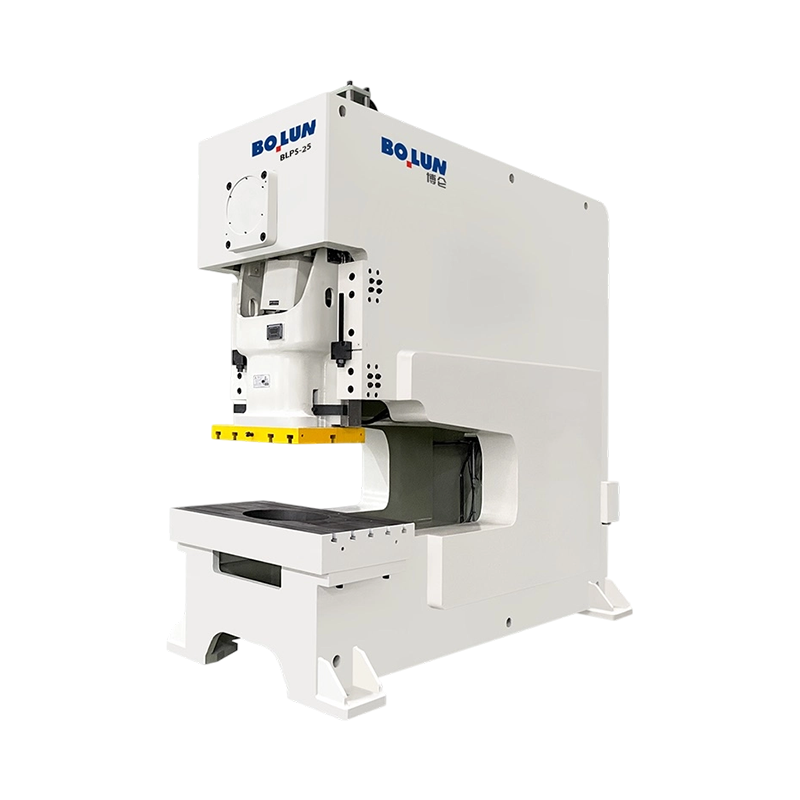
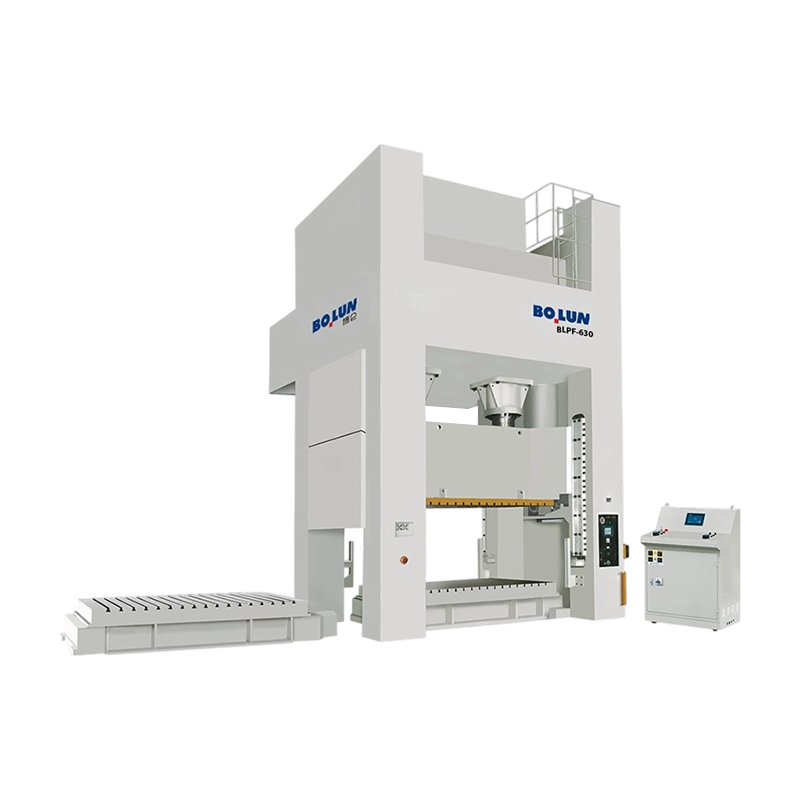
Un fabricant de fixations de taille moyenne a récemment été confronté à un...
Une matrice de forgeage à froid annonce rarement son échec à l'avance...
Lorsque vous envisagez de produire des pièces métalliques de taille moyenn...
Une usine de fixations à Taizhou reçoit une demande d'un équipementie...
Comprendre les presses mécaniques et leurs fonctions essentielles ...
La réponse courte : quel type de cadre convient à votre travail ...
Contactez-nous

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, ville de Jinting, ville de Shengzhou, province du Zhejiang, Chine
Prêt commencer ?
Get in Touch

Maintenant !

ZHEJIANG BOLUN

