
Un Presse mécanique de type ouvert utilise un cadre en forme de C ou à espacement qui laisse trois côtés de la zone de travail accessibles, ce qui facilite le chargement des matrices et l'alimentation des pièces, tandis qu'une presse mécanique de type fermé utilise un côté droit ou un cadre de boîtier qui entoure la zone de la matrice pour une rigidité et une précision maximales sous de lourdes charges . Les presses ouvertes conviennent généralement aux travaux légers à moyens de découpage, de poinçonnage et de formage jusqu'à environ 300 tonnes, tandis que les presses fermées sont choisies pour l'emboutissage lourd, l'emboutissage profond et les pièces de haute précision, souvent bien supérieures à 500 tonnes. .
Pour les directeurs d'usine et les acheteurs qui comparent les machines, la conclusion pratique est que le type de châssis doit suivre la taille des pièces, la force de formation, le parallélisme requis et la fréquence de changement des matrices. Choisir le mauvais cadre gaspille de l'argent, soit en raison d'une usure prématurée et de pièces imprécises sur une presse ouverte sous-dimensionnée, soit en raison d'un coût d'investissement et d'un espace au sol inutiles sur une presse fermée surdimensionnée.
Trois côtés accessibles pour le chargement et l'alimentation
Châssis fermé pour plus de rigidité et un tonnage élevé
Énergie du volant d'inertie stockée et libérée à chaque course
Flèche du cadre et parallélisme sous charge
A presse mécanique convertit la rotation d'un moteur électrique en mouvement linéaire d'un coulisseau qui entraîne une matrice en tôle, en utilisant un volant d'inertie pour stocker l'énergie entre les courses et un embrayage et un frein pour démarrer et arrêter chaque cycle . Cette approche de stockage d'énergie permet des cadences élevées et une production constante de pièces, c'est pourquoi les presses mécaniques restent la bête de somme des usines d'emboutissage à grand volume.
Le moteur entraîne une courroie reliée au volant, qui tourne librement sur le vilebrequin jusqu'à ce que l'embrayage s'enclenche. Lorsqu'il est engagé, l'embrayage transfère l'énergie stockée au vilebrequin ou à l'excentrique, qui déplace la bielle et coulisse de haut en bas. Le frein arrête le vilebrequin à un point défini du cycle, généralement au point mort haut, de sorte que la presse est prête pour la course suivante.
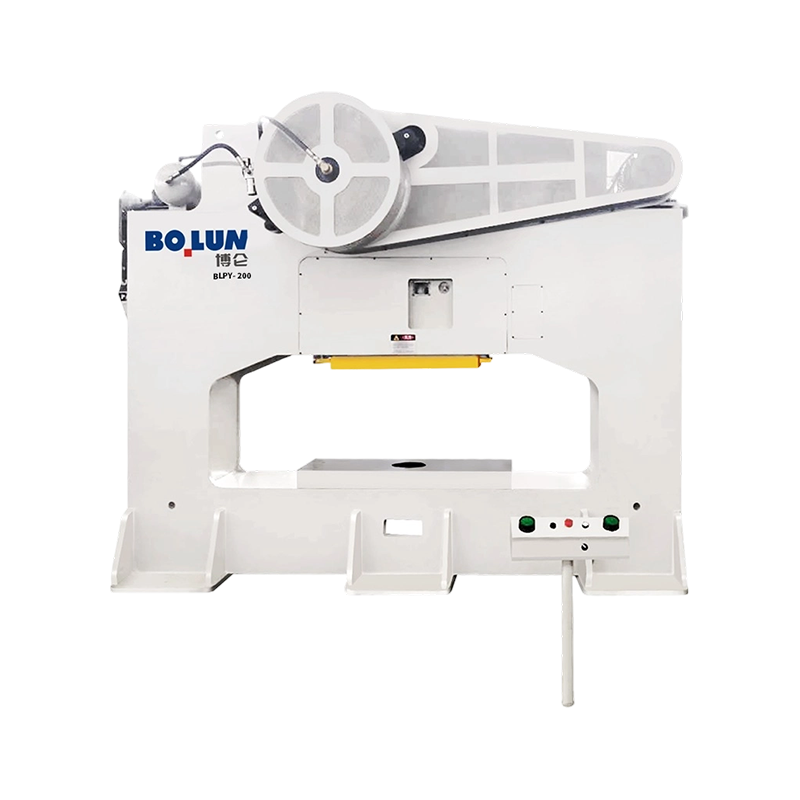
Le Presse mécanique de type ouvert , souvent appelée presse à cadre à espacement ou presse à cadre C, a un cadre en forme de lettre C, avec la gorge ouverte à l'avant et des deux côtés afin que les opérateurs et les équipements d'automatisation puissent atteindre la matrice dans plusieurs directions. .
La gorge ouverte facilite le placement des ébauches, le retrait des pièces finies et l'installation ou le changement des matrices. Les équipes d'installation peuvent travailler de face et sur les côtés, et les convoyeurs ou les équipements d'alimentation peuvent s'approcher sous plusieurs angles. Cette accessibilité est l'une des raisons pour lesquelles les presses ouvertes sont populaires dans les ateliers de travail et les usines de taille moyenne où les changements de matrices sont fréquents.
Les presses ouvertes gèrent les opérations de découpage, de perçage, de formage léger, de frappe, de pliage et d'assemblage de pièces telles que les supports, les contacts électriques, les composants d'appareils et les petites pièces structurelles. Leur capacité varie généralement d'environ 25 tonnes à environ 300 tonnes, avec des cadences qui varient en fonction de la taille et de la conception de l'entraînement.
Étant donné que le cadre est ouvert sur les côtés, il fléchit davantage sous de lourdes charges de formage, ce qui peut réduire le parallélisme entre la glissière et le banc et provoquer une usure inégale ou une variation des pièces. . Les opérateurs ne doivent pas faire fonctionner une presse ouverte à proximité de son tonnage nominal pendant des périodes prolongées, et ils doivent utiliser la surveillance du tonnage lorsqu'elle est disponible pour éviter toute surcharge.
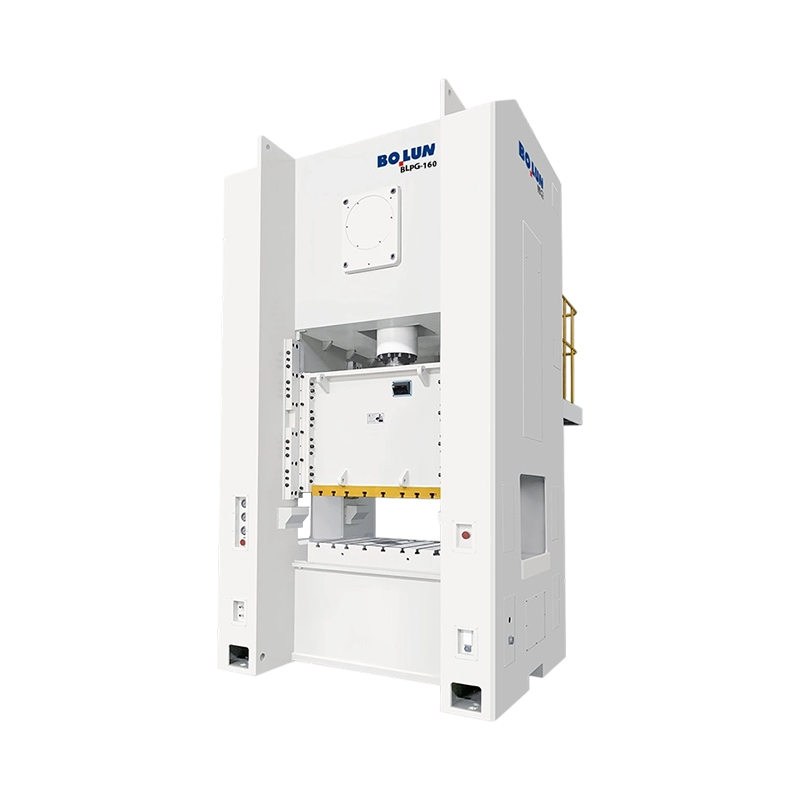
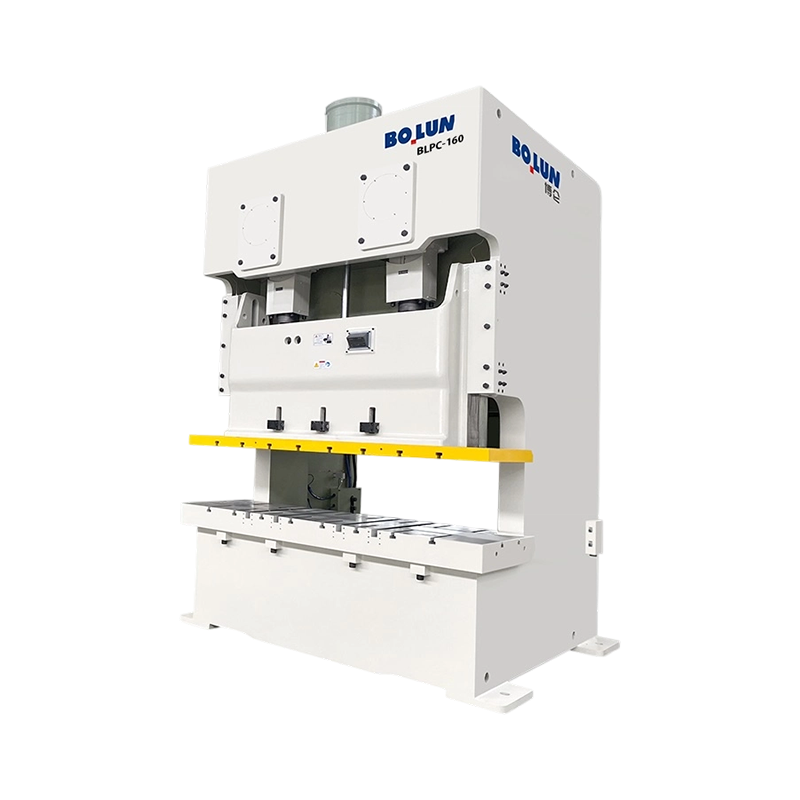
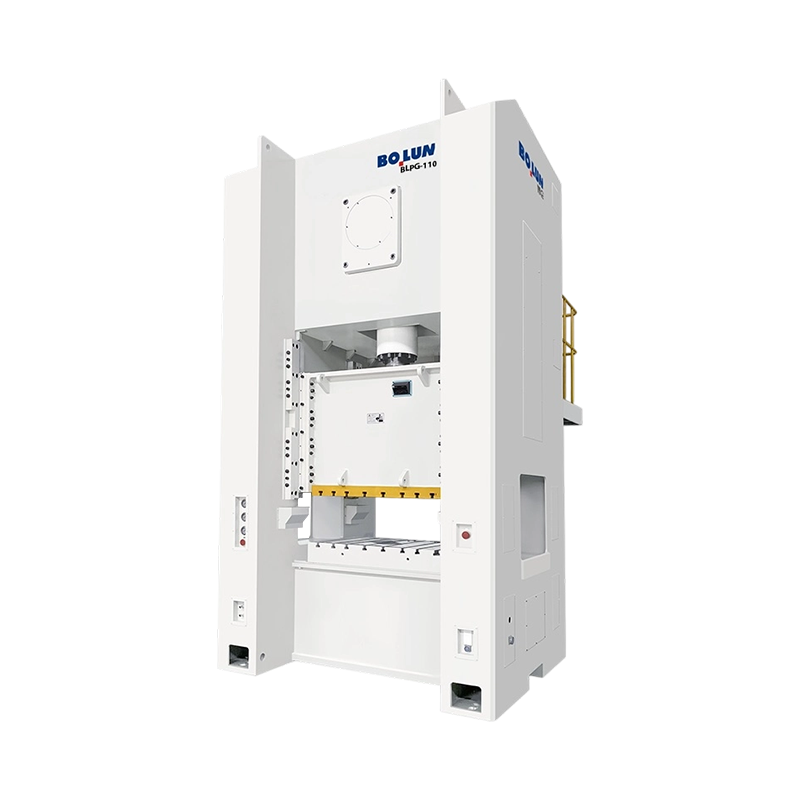
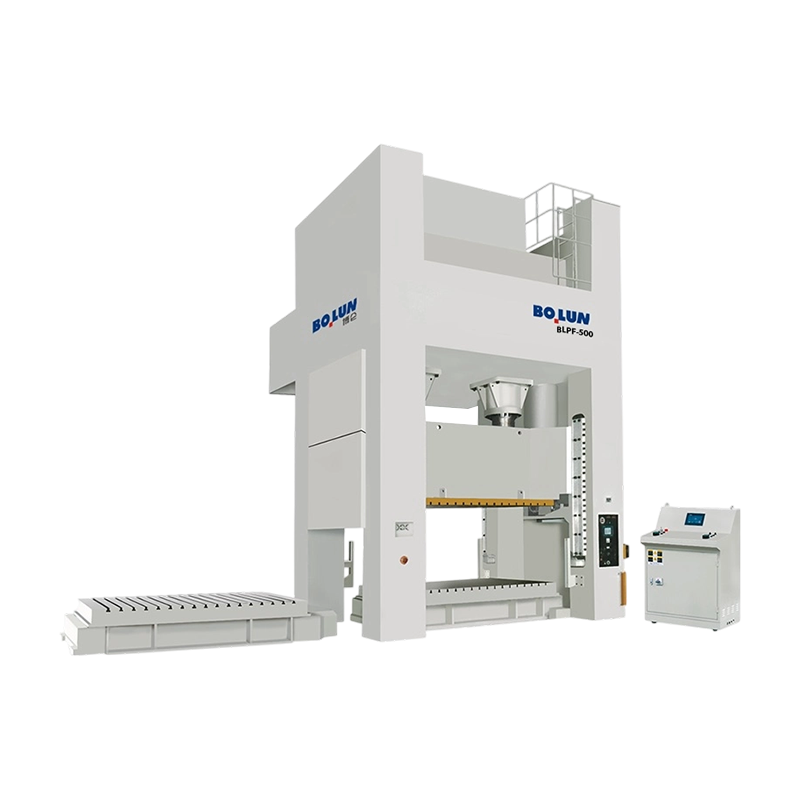
Le closed type power press machine uses a straight side or housing frame with two uprights connected at the top and bottom, creating a rigid enclosure around the working area that resists deflection under extreme loads .
Le cadre fermé maintient la glissière et le lit parallèles sous charge, ce qui est essentiel lors du formage de pièces profondes ou du respect de tolérances serrées. Un parallélisme constant réduit l'usure des matrices, prolonge la durée de vie de l'outil et maintient de faibles variations dimensionnelles sur les longues séries de production. Les presses fermées constituent donc le choix standard lorsque la précision et la répétabilité comptent plus que l'accès.
Les presses fermées sont largement utilisées dans les panneaux de carrosserie automobile, les boîtiers d'appareils électroménagers, les grands composants structurels et les pièces embouties. Les capacités commencent généralement par centaines de tonnes et s'étendent jusqu'à plusieurs milliers pour les très grandes lignes de transfert et tandem. Leur conception rigide prend également en charge des traversins plus grands et des zones de matrice plus grandes.
Le cadre fermé limite l'accès, de sorte que le chargement et les changements de matrices peuvent prendre plus de temps et nécessitent souvent des ponts roulants, des alimentateurs automatisés ou un chargement par robot. La masse structurelle plus élevée et l’empreinte au sol plus grande augmentent également les coûts d’investissement, les exigences en matière de fondations et les besoins en espace au sol.
Une comparaison directe rend le choix du cadre plus clair, car chaque conception offre un équilibre différent entre accès, rigidité, capacité et coût. .
| Caractéristique | Type ouvert Power Press | Type fermé Power Press |
|---|---|---|
| Forme du cadre | Cadre en forme de C ou à espacement | Côté droit ou cadre de boîtier |
| Plage de capacité typique | Environ 25 à 300 tonnes | Généralement 200 tonnes jusqu'à plusieurs milliers de tonnes |
| Accès à la zone de découpe | Ouvert sur le devant et les deux côtés | Limité, généralement recto et verso uniquement |
| Rigidité du cadre | Plus faible, plus de déviation sous charge | Haut, excellent parallélisme |
| Temps de changement de matrice | Généralement plus rapide | Généralement plus lent, souvent assisté par une grue |
| Applications typiques | Découpage, perçage, formage de lumière, assemblage | Emboutissage profond, emboutissage lourd, grands panneaux |
| Coût relatif du capital | Inférieur pour une utilisation légère comparable | Plus haut, avec une fondation et une empreinte au sol plus grandes |
Le tonnage à lui seul ne décrit pas une presse, car la longueur de course, la hauteur de fermeture, la taille du lit et la capacité énergétique limitent toutes les pièces qui peuvent être fabriquées en toute sécurité et avec précision. .
Le tonnage nominal est la force maximale que la presse peut fournir, mais les fabricants la spécifient à une distance particulière avant le point mort bas, généralement quelques millimètres. Les opérations de formage qui nécessitent une force à un point différent de la course peuvent dépasser ce que la presse peut fournir en toute sécurité, le point nominal doit donc être vérifié par rapport au processus.
La longueur de course détermine la distance parcourue par le coulisseau, ce qui détermine la profondeur d'emboutissage d'une pièce et si l'équipement d'alimentation peut dégager la matrice. La hauteur de fermeture est la distance entre le lit et la glissière au point mort bas avec la course ajustée, et elle doit s'adapter à la hauteur combinée des jeux de matrices et des pièces en cours d'exécution.
Le lit et le support doivent être suffisamment grands pour supporter le jeu de matrices avec des marges dégagées pour le montage des boulons et de l'équipement d'alimentation. Des matrices surdimensionnées sur des bancs sous-dimensionnés provoquent une déviation et un chargement inégal, qui endommagent à la fois les outils et la presse.
| Spécification | Ce qu'il contrôle | Considération typique |
|---|---|---|
| Tonnage nominal | Force de formage maximale | Confirmez le point de notation dans le trait |
| Longueur de course | Profondeur d'étirage et jeu d'alimentation | Correspondre à la pièce la plus longue et à la hauteur de la matrice |
| Hauteur de fermeture | Espace pour les jeux de matrices | Inclure le jeu de matrices et la hauteur des pièces |
| Coups par minute | Production | Équilibrer la vitesse par rapport aux limites d’avance et de sécurité |
| Énergie du volant | Énergie disponible par course | Critique pour le masquage et le dessin lourds |
| Parallélisme | Même charge sur la face de la matrice | Vérifier la tolérance de la pièce |
La sélection doit commencer par les pièces, et non par le catalogue de la presse, car la force de formage, la taille des pièces, la tolérance et le volume de production déterminent quel châssis fonctionnera de manière fiable. .
Utilisez les données de processus concernant le périmètre de découpage, l'épaisseur du matériau, la résistance au cisaillement et les exigences de formage pour estimer la force requise. Ajoutez une marge de sécurité, généralement d'au moins environ 20 %, pour tenir compte des variations de matériaux et de l'usure de la matrice. Si l'estimation s'approche de la capacité nominale d'une presse ouverte, une presse fermée est souvent le choix le plus sûr.
Les pièces aux tolérances serrées, en particulier celles nécessitant une planéité ou une profondeur constante, bénéficient de la rigidité d'un cadre fermé. Pour le découpage et le poinçonnage avec des tolérances plus faibles, une presse ouverte peut fournir une précision adéquate à moindre coût, à condition que le parallélisme soit vérifié et maintenu.
Les usines à mélange élevé avec des changements de matrices fréquents bénéficient de l'accès ouvert d'une presse à cadre à espacement. Les lignes dédiées à quelques grandes pièces peuvent justifier une presse fermée avec transfert automatisé ou chargement robotisé, où les limites d'accès importent moins.
Les presses fermées nécessitent généralement des fondations plus lourdes, des zones de dégagement plus grandes et parfois des équipements de manutention aériens. Les usines ayant une surface au sol limitée ou des sols faibles peuvent trouver les presses ouvertes plus faciles à installer et à déplacer.
Des procédures de configuration cohérentes maintiennent les pièces dans les limites de tolérance, réduisent les rebuts et évitent d'endommager les matrices et la presse elle-même. .
Nettoyez le traversin et le sabot de matrice avant l'installation, et serrez la matrice uniformément pour éviter un chargement inégal. Réglez la hauteur de fermeture selon les spécifications de la matrice et vérifiez-la avec une jauge d'épaisseur ou de hauteur. Des essais à vitesse lente doivent confirmer que la matrice se ferme complètement et que les pièces sont formées correctement avant d'appliquer la vitesse de production.
Vérifiez périodiquement le parallélisme entre la glissière et le lit à l'aide de comparateurs à cadran ou de jauges de cale. Les presses ouvertes en particulier doivent être vérifiées régulièrement, car la déformation et l'usure peuvent modifier l'alignement au fil du temps. Enregistrez les lectures afin que les tendances deviennent visibles avant que les pièces ne sortent des tolérances.
Les larves guident la glissière et leur jeu affecte à la fois la précision et l'usure. Un jeu excessif permet à la glissière d'osciller, tandis qu'un jeu trop faible provoque un grippage et de la chaleur. Suivez le programme de lubrification des roulements, des cales et du vilebrequin et utilisez les qualités de lubrifiant spécifiées par le fabricant.
Les garnitures de friction d'embrayage et les plaquettes de frein s'usent à chaque cycle, et leur état détermine la fiabilité avec laquelle le coulisseau s'arrête au bon point. Mesurer la distance d'arrêt et inspecter les garnitures selon le plan d'entretien. Des freins usés augmentent le risque de dépassement et de blessure.
Les presses mécaniques peuvent provoquer des blessures graves en une fraction de seconde. Les protections doivent donc être conçues, installées et vérifiées comme un système complet plutôt que traitées comme un accessoire optionnel. .
Des protections fixes, des protections verrouillées, des barrières immatérielles et des dispositifs de détection de présence protègent le point de fonctionnement. Le choix dépend du travail, de la méthode d'alimentation et des besoins d'accès. Les protections doivent empêcher l'entrée des mains pendant le mouvement du coulisseau et doivent arrêter la presse si elle est interrompue.
Les commandes à deux mains nécessitent que les deux mains soient sur les actionneurs avant que le coulisseau ne bouge, les éloignant ainsi de la matrice. Les dispositifs d'arrêt d'urgence doivent être facilement accessibles et testés régulièrement. Le temps d'arrêt et la distance d'arrêt doivent être mesurés et documentés pour chaque presse.
Les usines doivent respecter les normes de protection des machines en vigueur dans leur pays, telles que les règles de l'OSHA aux États-Unis ou les directives et normes européennes pertinentes sur les machines. Les opérateurs ont besoin d'une formation sur la configuration sécurisée, la manipulation des matrices, le verrouillage et les interventions d'urgence. Des inspections régulières confirment que les protections et les contrôles fonctionnent toujours comme prévu.
Un programme de maintenance planifiée réduit les temps d'arrêt imprévus et maintient la précision de la presse dans les limites des spécifications pendant de nombreuses années de fonctionnement. .
Les contrôles quotidiens doivent couvrir les dispositifs de sécurité, les niveaux d'huile, les bruits inhabituels et l'état de la matrice. Les contrôles hebdomadaires peuvent inclure la mesure du jeu de lardon, la tension de la courroie et l'inspection des fixations et des boulons de montage sur le lit et le cadre.
Les révisions majeures concernent généralement le remplacement de l'embrayage et des freins, l'inspection des roulements, l'alignement du vilebrequin et la vérification du cadre. Les intervalles dépendent du cycle de service et des conditions de fonctionnement, mais de nombreuses usines prévoient des révisions toutes les quelques années pour les presses fortement chargées.
Le prix initial n’est qu’un élément du coût. La consommation d'énergie, la main d'œuvre de maintenance, la disponibilité des pièces de rechange, la durée de vie des matrices et les taux de rebut contribuent tous au coût total. Une presse bien sélectionnée et bien entretenue offre souvent un coût par pièce inférieur à celui d'une machine moins chère qui fonctionne mal.
La plupart des problèmes de presse présentent des signes avant-coureurs tels qu'une dérive dimensionnelle, un bruit inhabituel ou une usure inégale, et une vérification systématique identifie généralement la cause avant que des dommages graves ne surviennent. .
Lorsque les dimensions de la pièce dérivent progressivement, vérifiez l'usure de la matrice, les réglages de hauteur de fermeture et le parallélisme. Sur les presses ouvertes, la déflexion sous charge peut modifier les résultats à mesure que le tonnage augmente, alors surveillez la tendance au fil des cycles de production.
Si le coulisseau s'arrête ou dépasse sa position, inspectez le frein, vérifiez l'alimentation en air ou hydraulique, le cas échéant, et vérifiez la logique de commande. Les problèmes d'arrêt doivent être résolus avant de lancer la production, car les dépassements créent des risques à la fois pour la sécurité et pour l'outillage.
Les cognements ou les cliquetis indiquent souvent des cales usées, des boulons desserrés ou une usure des roulements. Les vibrations qui augmentent avec la vitesse peuvent indiquer des problèmes de volant ou de courroie d'entraînement. Une enquête précoce évite des dommages ultérieurs plus coûteux au vilebrequin ou au cadre.
Question : Quelle est la principale différence entre une presse mécanique de type ouvert et une presse mécanique de type fermé ?
Un open type press has a C frame that is accessible from three sides for easy loading and die changes, while a closed type press has an enclosed frame that offers greater rigidity and higher tonnage .
Question : Quelle plage de capacité les presses ouvertes couvrent-elles généralement ?
Les presses ouvertes pèsent généralement entre 25 et 300 tonnes environ, selon la taille du châssis, la conception de l'entraînement et l'application prévue.
Question : Quand faut-il sélectionner une presse fermée au lieu d’une presse ouverte ?
Les presses fermées conviennent à l'emboutissage profond, à l'emboutissage intensif, aux grands panneaux et aux travaux à tolérances serrées où la déviation du cadre compromettrait la précision des pièces. .
Question : Comment un volant d'inertie aide-t-il une presse mécanique ?
Le flywheel stores rotational energy between strokes, smoothing the load on the motor and providing the energy needed for each forming operation.
Question : Pourquoi le point de tonnage nominal dans la course est-il important ?
Les fabricants évaluent le tonnage à une distance spécifique avant le point mort bas, de sorte que les opérations de formage qui nécessitent une force maximale à d'autres positions de course peuvent dépasser la capacité de sécurité. .
Question : À quelle fréquence le parallélisme doit-il être vérifié ?
Le parallélisme doit être vérifié selon un calendrier défini par l'usine, avec des contrôles plus fréquents sur les presses ouvertes et sur les presses fonctionnant à proximité de la charge nominale ou produisant des pièces à tolérances serrées.
Question : Quels dispositifs de sécurité sont couramment utilisés sur les presses mécaniques ?
Les dispositifs courants comprennent des protections fixes et verrouillées, des barrières immatérielles, des systèmes de détection de présence, des commandes à deux mains et des boutons d'arrêt d'urgence. .
Question : Quels composants s'usent le plus rapidement sur une presse mécanique ?
Les garnitures de friction d'embrayage, les plaquettes de frein, les cales et les courroies d'entraînement s'usent généralement le plus rapidement, elles doivent donc être inspectées régulièrement et conservées en stock comme pièces de rechange.
Question : Une presse ouverte peut-elle être utilisée pour des travaux de formage lourds ?
Les presses ouvertes peuvent gérer un formage modéré si la force reste bien dans la capacité nominale et si le parallélisme est maintenu, mais un formage lourd ou profond nécessite généralement un cadre fermé.
Question : Comment estimer la force nécessaire pour une opération d'emboutissage ?
Estimez la force du périmètre de coupe, l'épaisseur du matériau et la résistance au cisaillement pour le découpage, puis ajoutez les exigences de formage et une marge de sécurité d'environ 20 %. .


Comprendre les presses mécaniques et leurs fonctions essentielles ...
Les presses mécaniques sont classées de deux manières principales...
Un responsable de production dans une usine de composants métalliques de t...
Un fabricant de fixations de taille moyenne a récemment été confronté à un...
Deux presses peuvent toutes deux porter une plaque signalétique de 200 ton...
Une matrice de forgeage à froid annonce rarement son échec à l'avance...
Contactez-nous

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, ville de Jinting, ville de Shengzhou, province du Zhejiang, Chine
Prêt commencer ?
Get in Touch

Maintenant !

ZHEJIANG BOLUN

